Språk

Ett inköpsteam skickar en ritning med tre siffror på: 2,0 mm musiktråd, åtta kroppsspolar och en fri benvinkel på 90 grader. Vridmomentet vid full avböjning måste ligga mellan 0,40 och 0,44 Nm, och delen måste överleva 250 000 öppna-och-stäng-cykler inuti en sätesspärrenhet. De första proverna klarar varje kontroll. Fyra månader senare visar fältreturer att benen spricker vid ungefär 40 000 cykler, och varje fraktur sitter på samma plats: kröken där benet lämnar spolkroppen. Trådkemin var korrekt. Spolens diameter var korrekt. Felet avgjordes av en böjradie som ingen hade uppmätt.
Det direkta svaret: en vridfjäder lever eller dör av fyra variabler - trådens draghållfasthet och yttillstånd, den inre böjningsradien där varje ben lämnar kroppen, böjspänningen vid den inre fibern i den böjen och spänningsavlastningen som appliceras efter lindning. Ändra någon av dem och vridmomentkurvan, den fria vinkeln och utmattningslivet rör sig tillsammans.
Den här guiden täcker vad dessa fyra variabler betyder på verkstadsgolvet, siffrorna som är värda att skriva in i en specifikation, hur moderna CNC-fjädermaskiner håller benvinklar upprepade gånger och felmönstren som berättar vilken parameter som drev. Den är skriven för de personer som ska skriva av sig på en första artikelbesiktning och sedan försvara det beslutet två år senare.
En vridfjäder lagrar energi genom att vridas, inte komprimeras. Kroppsspolarna fungerar som en trådspiral vid böjning snarare än i vridning, de två benen överför belastningen, och vinkeln mellan dessa ben i vila är den fria vinkeln. När en mekanism roterar ett ben i förhållande till det andra, gör fjädern motstånd, och motståndsvridmomentet stiger ungefär i proportion till avböjningsvinkeln tills materialet ger efter.
Hastigheten - vridmoment per grad - skalas med den fjärde potensen av tråddiametern och faller linjärt med antalet aktiva spolar och medelspolens diameter. Det fjärde effektförhållandet är anledningen till att en förändring på 5 procent av tråddiametern kan förskjuta vridmomentet med mer än 20 procent, och varför tråddiametercertifikat har större betydelse för torsionsfjädrar än för många andra fjädertyper. Trådens elasticitetsmodul går också in direkt: kolstål går på cirka 207 GPa, medan 302 rostfritt sitter nära 193 GPa, så ett rakt materialbyte utan omräkning av hastigheten kommer att missa vridmomentfönstret.
Böjspänningen vid ben-till-kropp-övergången beräknas från det applicerade momentet och trådsektionen, multipliceras sedan med en korrektionsfaktor som växer när böjningen blir snävare. I klartext: ju skarpare hörn där benet lämnar spolen, desto högre är toppspänningen, och desto snabbare börjar en utmattningsspricka på insidan av det hörnet. Konstruktionsvägledning kräver vanligtvis en inre böjradie på minst halva tråddiametern, och utmattningskritiska delar använder ofta en full tråddiameter. Verktygsmärken, formrepor och slipbrännor i samma hörn fungerar också som sprickstartare, varför ytskicket hör hemma i specifikationen bredvid materialkvaliteten.
En spiralfjäder kan lindas medurs eller moturs. En torsionsfjäder bör avböjas i den riktning som spänner spolarna, eftersom åtdragning minskar innerdiametern och håller fjädern sittande på sin axel eller dorn. Ladda den åt andra hållet och kroppen öppnas, innerdiametern växer och fjädern kan gå av sin axel eller klämma sig mot ett hus. Denna enstaka detalj orsakar en överraskande andel avslag på löpande band, och den fångas vanligtvis först när ritningen visar laddningspilen och vindens hand tillsammans.
Tabellen nedan samlar sortiment som erfarna vårbutiker betraktar som arbetsområde snarare än hårda gränser. Värden utanför dessa intervall är inte automatiskt fel, men de förtjänar ett samtal om verktyg, inspektionskostnad och utmattningsmarginal innan ritningen släpps. För en mer utförlig behandling av ekvationerna bakom vridmoment och stress, detta torsionsfjäder designekvationer och materialguide går igenom beräkningssekvensen steg för steg.
| Parameter | Typiskt arbetsområde | Varför det spelar roll |
|---|---|---|
| Tråddiameter | 0,2 mm till 6 mm | Över 6 mm kräver kall lindning och benböjning högre maskinkraft och noggrant verktygsstöd |
| Fjäderindex (medeldiameter dividerat med tråddiameter) | 4 till 16 | Under 4 är tråden överstressad vid kröken; över 16 är spolen instabil och trasslar lätt |
| Invändig böjradie vid benet | 0,5 till 1,0 gånger tråddiametern | Ställer in spänningskorrigeringsfaktorn och därmed utmattningslivslängden för hela delen |
| Aktiva kroppsspolar | 2 till 20 | Färre spolar höjer hastigheten kraftigt och koncentrerar stressen |
| Fri vinkeltolerans | plus minus 3 till 8 grader | Tätare band behöver vinkelkontroller under processen och kontrollerad avspänning |
| Vridmoment vid nominell nedböjning | plus eller minus 10 procent är vanligt | Drivs av tråddiameter, modul och spole räknas tillsammans |
| Avspänning efter upprullning | Cirka 200 till 300 grader Celsius för kalllindat kol och rostfri tråd | Avlastar formspänningen utan att mjuka upp tråden under dess designbelastning |
Två av dessa rader samverkar starkare än resten. Index och böjradie bestämmer tillsammans om benhörnet är en mjuk övergång eller en spänningshöjare, och ingen värmebehandling kan rädda en geometri som redan är överbelastad. När en kund ber om en snävare fri vinkeltolerans är det praktiska svaret vanligtvis bättre vinkelkontroll vid maskinen plus en stabil härdningscykel, inte en längre inspektionsbänk.
Materialvalet avgör draghållfasthetstaket, utmattningsbeteendet och hur mycket korrosionsskydd den färdiga delen behöver. Graderna nedan täcker den överväldigande majoriteten av torsionsfjädrar som tillverkas på kalllindningsutrustning.
| Trådkvalitet | Typiskt diameterområde | Bästa passform |
|---|---|---|
| Musikkabel, ASTM A228 | 0,1 mm till 3 mm | Högsta draghållfasthet och bästa utmattningsmotstånd i små fjädrar; behöver plätering eller beläggning om fukt finns |
| Oljehärdad MB, ASTM A229 | 0,5 mm till 10 mm | Större trådstorlekar där musiktråd inte finns i lager; bra allmänt val |
| Hårdritad, ASTM A227 | 0,5 mm till 12 mm | Lätta, lågcykeldelar där kostnaden dominerar och stressen förblir låg |
| Krom-kisel, ASTM A401 | 1 mm till 16 mm | Högstress, högcykeldelar för fordon och industri; svarar bra på temperering efter formning |
| Rostfritt 302 och 304, ASTM A313 | 0,1 mm till 12 mm | Korrosionsexponering, mat och medicinsk kontakt, mild temperaturservice |
| 17-7PH rostfri | 0,3 mm till 6 mm | Korrosionsbeständighet plus hög hållfasthet, ofta inom flyg- och instrumentarbete |
| Fosforbrons och berylliumkoppar | 0,1 mm till 5 mm | Elektrisk ledningsförmåga och icke-magnetiska krav; modul ungefär hälften av stål |
Tre praktiska anteckningar som sparar omarbete. För det första kommer ett materialbyte som håller samma tråddiameter inte att behålla samma vridmoment, eftersom elasticitetsmodulen och tillåten spänning båda ändras. För det andra har rostfria kvaliteter vanligtvis lägre tillåten böjspänning än musiktråd med samma diameter, så en korrosionsuppgradering tvingar ibland fram en diameterökning. För det tredje, begär dragcertifikatet med varje trådparti; en torsionsfjäder på spiralnivå som löper nära sin spänningsgräns kommer att visa en vridmomentförskjutning så snart en mjukare del anländer till maskinen.
På en CNC-fjädermaskin produceras en torsionsfjäder i en kort sekvens: tråd dras genom matningsrullar med en kontrollerad längd, lindas runt en dorn som ställer in den inre diametern, åtskilda av ett stigningsverktyg om kroppen behöver luckor, och sedan formas, placeras och skärs benen. Vart och ett av dessa steg lämnar ett fingeravtryck på den färdiga vinkeln.
Springback är den ärliga delen av processen. Ståltråd stannar inte där verktyget trycker den, och hur mycket den fjädrar tillbaka beror på trådens diameter, draghållfasthet och hur mycket benet böjdes. De flesta butiker överböjer benet experimentellt med ungefär 3 till 8 procent och låser sedan den korrigerade verktygspositionen i programmet. På en kamlös maskin är den korrigeringen en siffra som skrivs in i programmet; på en kamdriven maskin är det en mekanisk justering. Skillnaden visar sig direkt i omställningstiden när en familj av delar delar på en maskin.
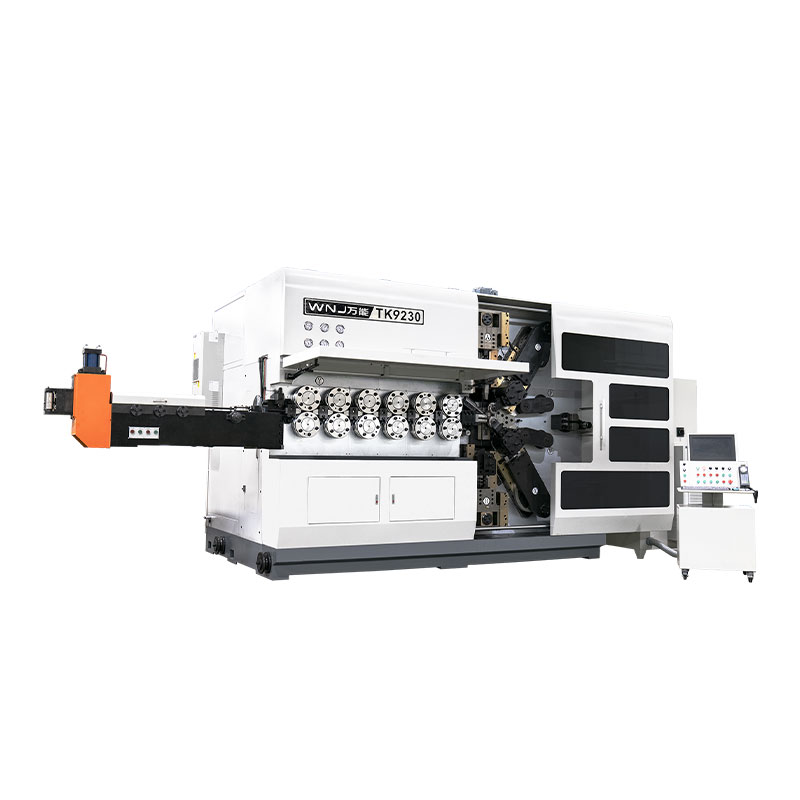
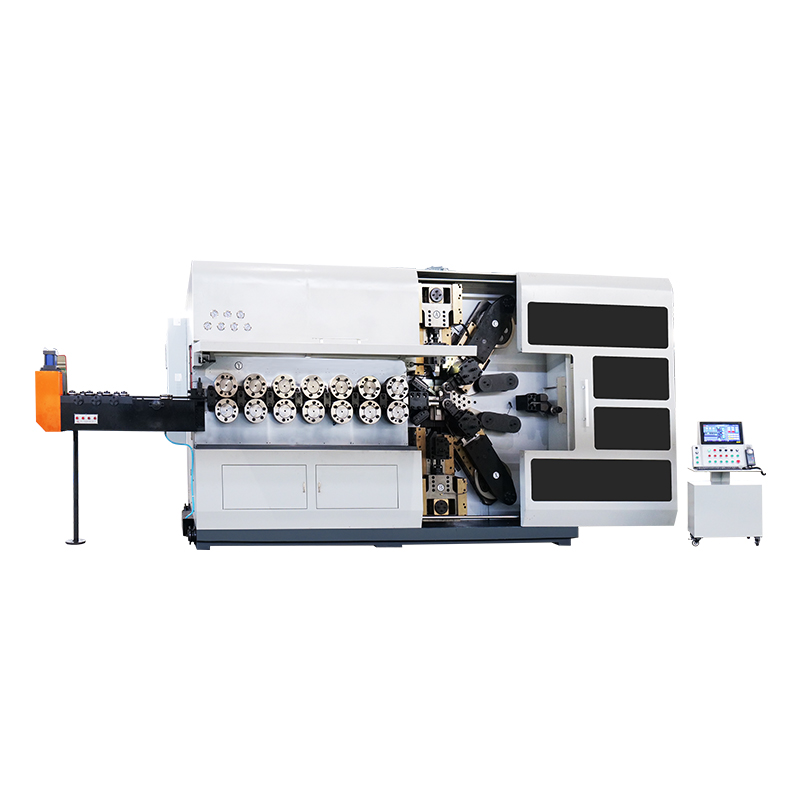
En treaxlig maskin hanterar ett enda rakt ben på varje sida, som täcker en stor del av spärr-, clips- och gångjärnsfjädrar. Femaxliga maskiner lägger till oberoende benpositionering så att benen kan sitta i olika längder eller höjder, vilket är vad dubbla torsionsfjädrar och förskjutna ben kräver. Tio- och tolvaxliga kamlösa maskiner bildar flera böjar, krokar och till och med en andra fjäderfunktion i en enda cykel, vilket tar bort sekundära operationer som annars skulle behöva en separat bockningsstation och en annan fixtur.
 CNC-625D 3AXLA CNC FJÄDERFORMNINGSMASKIN Ytterligare information Visa produkt →
Utrustning i den här klassen, såsom den treaxliga CNC-fjäderformningsmaskinen CNC625D, är uppbyggd kring exakt detta jobb: att forma kroppen, böja båda benen i vinkel och skära till längden i en oavbruten cykel. Vinsten är inte bara hastighet. Att hantera en fjäder två gånger innebär två chanser att lägga till en repa i böjradien, och en repa i böjradien är där utmattningssprickor börjar.
En fri vinkel betyder ingenting om inte mätmetoden är fixerad. Den vanliga konventionen är att mäta den inkluderade vinkeln mellan de två benen när båda hålls över stift med en specificerad diameter på ett specificerat avstånd från spolen. Ändra stiftdiametern och den rapporterade vinkeln ändras med flera grader. När en ritning helt enkelt anger 90 grader utan stiftdefinition, förvänta dig oenighet mellan fjädertillverkarens inspektionsblad och kundens inkommande inspektion, även när båda delarna är identiska.
Upprullning och benböjning lämnar kvarvarande spänningar låsta i vajern. Om de lämnas ensamma förkortar de utmattningslivslängden och får den fria vinkeln att glida över de första tusen cyklerna. En kontrollerad termisk cykel lindrar dessa påfrestningar och temperaturfönstret är smalare än de flesta antar. Kör det för svalt och restspänningen stannar; kör den för varm och tråden tappar draghållfasthet, så varje fjäder från den batchen mäter lågt vridmoment.
Trådleverantörer publicerar rekommenderade scheman för stressavlastning efter klass. Kalllindade kol- och rostfria fjädrar behandlas i allmänhet i området 200 till 300 grader Celsius under en definierad blötläggningstid, medan krom-kiseldelar bildade i hårdare tillstånd kan härdas vid högre temperaturer för att utveckla sin arbetsstyrka. Schemat spelar mindre roll än repeterbarheten: en ugn med jämn luftcirkulation och en registrerad cykel producerar samma vinkel och vridmoment på måndag och fredag.
 WNJ420 Spring Temper Ugn (rostfri serie) Rostfri serie WNJ SPRING TEMPERA UGN Visa produkt →
Specialbyggd härdningsutrustning, såsom WNJ-färgseriens fjäderhärdningsugn, är designad kring det repeterbarhetskravet - en inställd kammartemperatur, en kontrollerad uppehållstid och konsekvent luftflöde över lasten. För långa eller tunga spiralfjädrar tillåter en mobil härdningsugn att delarna behandlas där de hanteras istället för att flyttas över anläggningen, vilket minskar både risken för snedvridning och cykeltiden.
En torsionsfjäder är lätt att inspektera dåligt. Mätning av vridmoment vid en punkt berättar hastigheten endast i kombination med en andra punkt; att mäta den fria vinkeln utan en stiftdefinition säger dig nästan ingenting; och att inspektera benradien med en bromsok säger dig ingenting alls om inte bromsokets väg följer kurvan. Planen nedan är den korta listan som fångar verkliga problem.
Cykla utmattningsprovet exakt som applikationen gör, inklusive om fjädern är belastad i lindningsriktningen och om den går tillbaka till sin fria vinkel mellan cyklerna. En fjäder som hålls i förspänning och svänger över en liten vinkel beter sig mycket annorlunda än en som släpps helt varje slag, och det andra fallet är där de flesta sprickor uppstår.
Torsionsfjädrar dyker upp var som helst där en mekanism behöver en returkraft runt en pivot. I bilinteriörer håller de handtag, spärrar, mugghållare och sätesmekanismer; in fordons- och mobilitetsfjädrar samma familj av delar hanterar också pedalretur, bältesspännare och små fjädringselement där antalet cykler går in i miljontals. Elektroteknik använder dem för brytararmar och reläkontakter, där konduktivitet och icke-magnetiskt beteende ibland pressar designen mot bronslegeringar.
Medicinsk utrustning använder små torsionsfjädrar i kirurgiska häftapparater, klämmor och instrumenthandtag, där prioritet är konsekvent kraft snarare än maximal styrka - en kirurg känner en 10-procentig vridmomentförskjutning genom handtaget. Flyg- och militärhårdvara driver åt andra hållet och kräver hög belastningskapacitet i krom-kisel eller 17-7PH med snäv spårbarhet. Lantbruks- och anläggningsmaskiner använder större tråddiametrar i dammiga, våta miljöer där fjädern ofta är den billigaste delen i monteringen och den minst skyddade. Telekommunikationsutrustning använder små torsionsfjädrar i kontakt och fiberoptisk hårdvara, där några grader av vinkelfel kan ändra kontakttrycket.
Den röda tråden över alla dessa är att fjädern sällan är den största kostnadsposten, utan det är ofta den del som avgör om ett garantikrav inträffar. Det är argumentet för att specificera geometri och värmebehandling korrekt vid ritningsstadiet istället för att acceptera vad den första verktygsuppsättningen än producerar.
Fältfel lämnar en signatur. Att läsa den signaturen korrekt sparar vanligtvis mer tid än att köra om en fullständig designberäkning.
Böjradien är för snäv för tråddiametern, benet böjs en andra gång under monteringen eller hörnet har ett verktygsmärke. Vidga radien mot en tråddiameter, flytta formningsoperationen tidigare i maskincykeln och inspektera verktyget som skapar böjningen.
Otillräcklig stressavlastning, eller en blötläggningstid som minskades för att öka genomströmningen. Återställ det publicerade schemat för trådkvaliteten och verifiera vridmomentet på delar tagna från mitten av ugnsbelastningen.
Fjädern belastas mot lindningsriktningen, så avböjning expanderar kroppen istället för att dra åt den. Vänd vindriktningen eller vänd lastriktningen, beroende på vilket som är billigast i monteringen.
Benen tvingas förbi den fria vinkeln för att passa, vilket innebär att enheten tar fjädern bortom sin nominella avböjning. Öppna antingen upp den fria vinkeln så att installationspositionen sitter inom arbetsområdet, eller minska benlängdstoleransen så att benet inte behöver böjas för att komma in i dess skåra.
Pläteringstäckningen är tunnast precis där böjen sträcker ytan. Ange en beläggningstjocklek som processen faktiskt kan uppnå på en krökt yta, eller byt till en rostfri kvalitet och acceptera modul och tillåten spänningsändring.
Maskinvalet följer artikelfamiljen, inte toppvolymen. En butik som har ett smalt sortiment av enkla torsionsfjädrar med hög volym får den bästa återbetalningen från en kompakt coiler med snabb växlingsverktyg. En butik som citerar blandade beställningar - fyrtio olika torsionsfjädrar på en månad, varje beställning mellan 500 och 20 000 stycken - behöver formflexibilitet och snabb programmering mer än den behöver obearbetad cykelhastighet.
| Maskintyp | Formkapacitet | Passar bäst till |
|---|---|---|
| Tre-axlig CNC-spole | Rund kropp, raka ben, enkelböj på varje sida | Stora spärr-, klämmor och gångjärnsfjädrar med stabil geometri |
| Femaxlig formningsmaskin | Oberoende benvinklar, förskjutna ben, dubbla torsionskroppar | Blandade familjer där benens geometri varierar mellan beställningar |
| Tio till tolvaxlig kamlös maskin | Flera böjar, krokar, komplexa tredimensionella ben | Små och medelstora partier som behöver snabb programväxling |
| CNC trådbockningsmaskin | Två- och tredimensionella trådformer med öppna eller långa ben | Torsionsdelar med långa ben och trådformer som inte är äkta spolar |
Kamlös arkitektur förtjänar ett specifikt omnämnande på grund av hur det förändrar ekonomin för små partier. Med en kammaskin innebär en ny benvinkel vanligtvis nya verktyg och en mekanisk inställning; med en kamlös maskin innebär det vanligtvis att ett program laddas. För en anläggning som kör hundratals torsionsfjädervarianter avgör den skillnaden om en beställning på 2 000 delar är lönsam.
 CNC-1225 12AXLAR CNC FJÄDER KAMLÖS MASKIN CNC-1225 12AXLAR CNC FJÄDER KAMLÖS MASKIN Visa produkt →
En tolvaxlig kamlös plattform som CNC1225/1235/1250 CNC-fjäderkamlös maskin är rakt inriktad på den mixade verkligheten: servoaxlar är tilldelade matning, lindning, benformning och skärning, och att byta från en torsionsfjäder till nästa är en fråga om en fullständig ombyggnad av ett program och verktyg. Den praktiska vinsten är att en butik kan acceptera en beställning på 1 000 stycken utan att förlora eftermiddagen till installationen.
En torsionsstång är en rak metalllängd vriden kring sin egen axel, och den lagrar energi genom skjuvspänning. En vridfjäder är en spiral med två ben, och dess kroppsspolar arbetar huvudsakligen vid böjning medan benen överför momentet. Förvirringen är vanlig eftersom termerna låter lika, men designberäkningarna, verktygen och fellägena är helt olika.
Vridmomentet är ungefär linjärt med avböjningsvinkel upp till den punkt där tråden börjar ge efter. Hastigheten beror på trådens elasticitetsmodul, tråddiameterns fjärde potens, antalet aktiva kroppsspolar och medelspolens diameter. På grund av den fjärde potenstermen är en exakt tråddiametermätning mer värdefull än en mer exakt vinkelmätning när du jagar en vridmomentavvikelse.
Endast en riktning rekommenderas. Belastning i lindningsriktningen drar åt spolarna och krymper innerdiametern, vilket håller fjädern sittande på sin axel. Belastning mot lindningsriktningen öppnar spolarna, förstorar innerdiametern och inbjuder fjädern att glida, fastna eller binda i sitt hölje. Markera lastningsriktningen på ritningen och på förpackningen.
Böjen är där den högsta böjspänningen möter den minsta radien. Vanliga orsaker är en böjningsradie som är mindre än halva tråddiametern, ett verktygsmärke som fungerar som en sprickstartare, ett monteringssteg som böjer benet utanför dess designade vinkel och en avspänningscykel som förkortades för att öka uteffekten. Att kontrollera dessa fyra poster i ordning löser de flesta böjfel.
För en kalllindad fjäder mätt över definierade stift är plus eller minus 5 grader ett bekvämt produktionsmål och plus eller minus 3 grader är uppnåeligt med kontroller under processen och en stabil härdningscykel. Att kräva hårdare än 3 grader höjer vanligtvis kostnaden snabbare än det höjer monteringsutbytet, eftersom själva monteringen ofta har mer vinkelvariation än fjädern.
Små fjädrar kan ofta gå utan stöd om kroppen är kort och nedböjningen blygsam. Längre kroppar och större tråddiametrar tenderar att bucklas eller deformeras i sidled under belastning, så en axel eller en hylsa inuti spolen är normal praxis. Tillåt ett spel mellan spolens innerdiameter och axeln på några procent av tråddiametern för att undvika att spolen fastnar när spolen drar åt.
Konsumentmekanismer specificeras vanligtvis mellan 50 000 och 300 000 cykler, fordonsinteriörkomponenter är ofta inriktade på 500 000 till 2 miljoner, och säkerhetsrelaterade delar ökar fortfarande. Siffran som spelar roll är inte själva målet utan stressnivån vid vilken du hävdar det. En fjäder som löper nära den tillåtna böjspänningen för sitt material kommer inte att nå en miljon cykler oavsett hur väl den är gjord.
Ja, med rätt verktyg och axelkonfiguration. Kompressionsfjädrar behöver stigningskontroll och slutna ändar; torsionsfjädrar behöver benformning och vinkelkontroll. Maskiner med fler servoaxlar och öppen programmering klarar omställningen enkelt, medan mycket enkla rullar vanligtvis är dedikerade till en familj. Om din orderbok blandar fjädertyper, prioritera programmeringsflexibilitet och verktygsstationsåtkomst framför maximal upprullningshastighet.
De flesta tvister med torsionsfjäder går tillbaka till en ofullständig ritning snarare än ett tillverkningsfel. Inkludera trådkvaliteten med dess standardreferens, tråddiametern med tolerans, kroppens innerdiameter och spolantal, den fria vinkeln med stiftdiametern och stiftavståndet som används för att mäta den, benlängderna och den inre böjradien på varje ben, vridmomentvärdet med dess avböjningsvinkel och rotationsriktning, den erforderliga avspänningen eller finishen, och cykellivslängden som definierar belastningsvillkoret.
Med dessa artiklar definierade kan en fjädertillverkare välja rätt vajer, ställa in maskinens axlar korrekt vid första försöket, tillämpa den korrekta termiska cykeln och inspektera mot samma geometri som konstruktören hade i åtanke. Utan dem blir den första artikeln ett experiment, och den andra artikeln blir en garantidiskussion. Torsionsfjädrar är enkla delar med skarpt interagerande variabler, och de få minuter som ägnas åt att specificera detaljerna vid ritningsstadiet är den billigaste försäkringen som finns i hela projektet.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer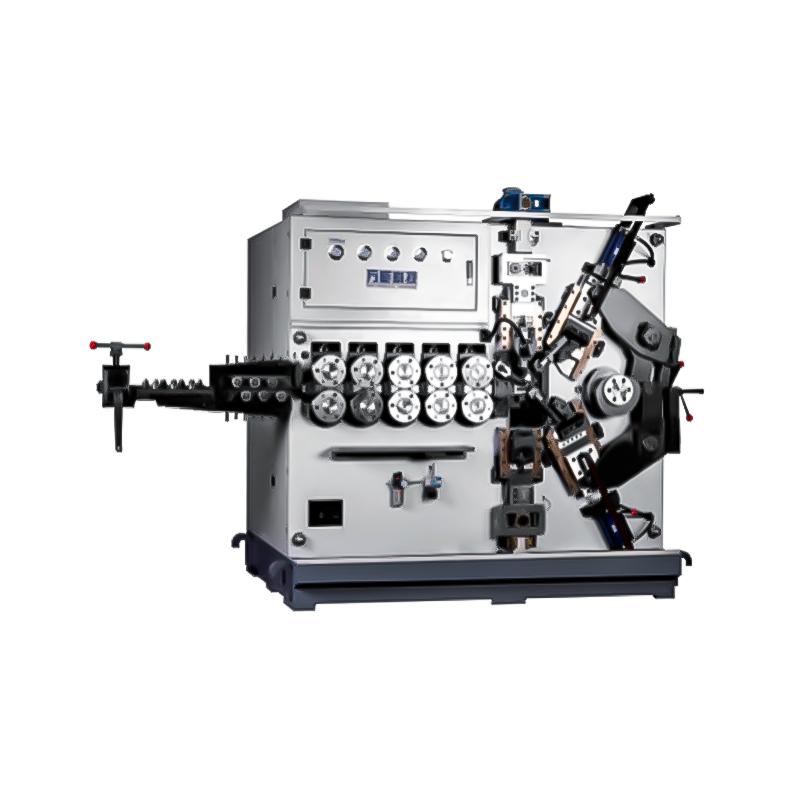
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod