Språk

Att böja en tråd är en kontrollerad plastisk deformation, och det fungerar bara när du hanterar tre variabler samtidigt: stöd, böjradie och återfjädring. Stöd tråden på båda sidor av böjningen så att deformationen sker precis där du vill ha den. Håll den inre radien över det minimum som materialet tål. Böj sedan över en uppmätt mängd så att tråden fjädrar tillbaka till den vinkel du faktiskt behöver. En 1 mm glödgad koppartråd följer dina fingrar. En 5 mm oljehärdat fjäderstålsstav kommer att spricka på utsidan av en snäv böj om inte radien, anlöpningen och böjriktningen planeras innan något verktyg vidrör den.
Den här guiden täcker mekaniken bakom en böj, radietalen som spelar roll, en repeterbar handböjningsmetod, hur vanliga trådmaterial beter sig och punkten där en manuell bockare slutar vara praktisk och en CNC-trådbockningsmaskin tar över. Varje nummer här är en startpunkt för en testböj, inte en ersättning för en.
När en tråd böjs sträcker sig utsidan av kurvan och insidan komprimeras. Mellanskiktet, som kallas neutralaxeln, behåller sin ursprungliga längd. Siffran som avgör om böjen överlever är belastningen på den yttre ytan, och det går snabbt att räkna ut:
Yttöjning = d / (2R d) , var d är tråddiametern och R är den inre böjningsradien.
Dessa tre resultat förklarar de flesta spruckna böjar i en butik: för mycket sträckning, på för liten radie, i ett material som nästan inte har någon formbarhet kvar. Dra ut den tillåtna böjningstöjningen från trådleverantörens datablad och jämför den med den beräknade siffran innan du utför en batch. Varje böj härdar också tråden på den punkten, så en tråd som böjs rent en gång kan knäppa om du öppnar den och stänger den upprepade gånger vid samma punkt.
Minsta böjradie skrivs normalt som en multipel av tråddiametern, eftersom en 1 mm tråd och en 6 mm tråd gjorda av samma legering inte delar samma absoluta radiegräns. Tabellen nedan listar typiska startvärden som används vid trådformning och fjädertillverkning. Hårdare humör driver upp siffran; förvärmning eller glödgning drar ner den.
| Trådmaterial | Minsta inre radie | Praktisk anmärkning |
|---|---|---|
| Glödgat koppar, mässing | 0,5d till 1d | Mycket förlåtande, låg fjädring |
| Mjukt stål, glödgat | 1d till 2d | Se upp för apelsinskal på tjock fond |
| Rostfritt 304, 316 glödgat | 1d till 2d | Arbetet hårdnar snabbt, böj en gång |
| Fosforbrons, vårtemperering | 3d till 4d | Måttlig återfjädring, rena kanter |
| Musiktråd, oljehärdat fjäderstål | 4d till 6d | Hög hållfasthet, hög fjädring |
Om en design behöver en radie snävare än vad bordet tillåter, har du tre alternativ: byta till ett mjukare temperament, förvärm böjzonen för att minska sträckgränsen eller ändra tråddiametern och använd två tunnare trådar där en tjock tråd planerades.
Så snart böjkraften släpps återhämtar sig den elastiska delen av deformationen och böjen öppnar sig. Detta är en återgång, och det är ingen liten effekt. I praktiken varierar mängden med temperament och med förhållandet mellan böjningsradie och tråddiameter.
Den tillförlitliga metoden är att böja en provbit till målvinkeln, mäta vad du faktiskt fick och beräkna en överböjningsfaktor: överböjningsfaktor = målvinkel / uppnådd vinkel. Multiplicera sedan varje vinkel i jobbet med den faktorn. Om ett 90-gradersmål kom ut vid 82 grader är faktorn 1,098, så du programmerar 99 grader för att landa på 90. CNC-böjprogram lagrar denna kompensation som ett korrigeringsvärde och tillämpar det per böj, vilket är anledningen till att en maskin som kompenserar bra kommer att hålla en vinkel långt efter att en manuell operatör har slutat kontrollera varje del igen.
Frihandsböjning fungerar för prototyper och reparationer, men det upprepas inte. Sekvensen nedan håller en handböjd del nära att rita, och samma logik går rakt över till maskinprogrammering.
Användbara handverktyg för detta arbete inkluderar rundtång för små diametrar, parallellverkande tänger som håller käftarna raka mot tråden, en hickey-bockare för svep i ledningsstil, ett block av lövträ och klubba för mjuka kurvor över en form och en axelpress när 4 mm till 8 mm tråd behöver mer hävstång än din handled kan ge.
Materialval förändrar böjen mycket mer än de flesta förväntar sig, och det är det första man ska fixa innan radier eller verktyg diskuteras.
Böjbelastningen stiger ungefär med kvadraten på diametern, så hoppet från 2 mm till 4 mm tråd är inte dubbelt så mycket, det är närmare fyra gånger. Det enda förhållandet förklarar varför verktygen förändras så abrupt när tråden blir tjockare.
Den andra begränsande faktorn är upprepning. Handböjning är bra för tio delar; ett jobb som sträcker sig över tusentals identiska trådformer behöver en maskin som återger böjsekvensen utan operatörsbedömning, eftersom operatören är den största källan till variation i en manuell process.
En CNC trådbockningsmaskin ersätter förarens händer med servodrivna axlar. Tråden matas av ett par rullar som mäter längden, roteras av en spindel som ställer in planen för nästa krök, och bildas av verktygsslider eller bockningsstift som rör sig till programmerade positioner. Eftersom varje axel är servostyrd kan maskinen tillämpa en annan återfjädringskorrigering för varje böjning i programmet, och den kan upprepa samma sekvens vid alla skiftningar. Den grundläggande arbetsprincipen för dessa maskiner, inklusive hur matnings-, rotations- och böjaxlarna samverkar, förklaras i denna guide till hur en bockningsmaskin fungerar .
Två funktioner är viktigast när du går från handböjning till en maskin. För det första, längdkontroll: matarrullarna håller skärlängden till en bråkdel av en millimeter, så att böj-till-böj-avstånden i en multi-böj del förblir konsekventa. För det andra, vinkelkontroll: servoböjstift kan hålla en böjningsvinkel inom några tiondels grader när återfjädringsvärdet är inställt, vilket är mycket snävare än en gradskiva vid bänken.
 ZW-480 4AXLA CNC FJÄDER TRÅDBÖCKMASKIN ZW-480 4AXLA CNC FJÄDER TRÅDBÖCKMASKIN Visa produkt →
En fyraxlig maskin av denna typ täcker majoriteten av tvådimensionella trådformer och enkla tredimensionella delar: matning, rotation och två böjningsriktningar. För butiker som tillverkar krokar, clips, handtag, ramar och enkla trådställ räcker den konfigurationen vanligtvis.
Antalet högeraxel bestäms av delens geometri, inte av budgetens storlek. Ett användbart sätt att planera det är att räkna hur många oberoende rörelser tråden behöver.
 TK-5120 5AXLA CNC FJÄDER KOILMASKIN TK-5120 5AXLA CNC FJÄDER KOILMASKIN Visa produkt →
En femaxlig bockare är det vanliga steget upp när en trådform har böjar som vrider sig ur plan, till exempel en hållarklämma med ett förskjutet ben eller en ram med ett vikt hörn. Bil- och mobilitetsleverantörer anger ofta denna maskinklass eftersom sitsramar, länkstänger och kabeländar kombinerar flera böjplan i en del; kraven för den sektorn sammanfattas i fordons- och mobilitetstrådformningstillämpningar översikt.
De flesta böjdefekter som spåras tillbaka till en batch sätts i början av körningen, inte i mitten. Gå igenom den här listan innan den första bra delen är avskriven.
 SLB-2800 TRÅDMATNINGSTÄLL Ytterligare information Visa produkt →
Hårdvara för trådförsörjning är en del av bockningsprocessen, inte ett tillbehör. Ett motordrivet eller frigående foderställ med kontrollerad spänning tar bort en stor del av längdvariationen som dyker upp som avvisade delar tre timmar in i ett skift.
När en böj går fel pekar symtomet vanligtvis på en av ett litet antal orsaker. Tabellen nedan parar de vanliga defekterna med den korrigering som löser dem snabbast.
| Defekt | Trolig orsak | Första rättelse |
|---|---|---|
| Spricka eller dela på utsidan av kröken | Radie under materialminimum, eller tråd redan härdad | Öka radien eller flytta till ett mjukare humör |
| Vinkeln glider över löpningen | För lågt återfjädringsvärde, ändrad vajerspänning, verktygsslitage | Testa återfjädringen, stabilisera spolens spänning |
| Böj vridningar ur planet | Rotationsaxel felinriktad, otillräckligt stöd nära kurvan | Kalibrera om rotationen, lägg till en guide nära verktyget |
| Tillplattad eller oval sektion vid kurvan | Stiftradien för liten, klämtrycket för högt | Matcha stiftet till 2R, minska klämkraften |
| Färdig längd kort eller lång | Böjtillägg ignoreras, matningsglidning | Lägg till böjmån till den plana längden, kontrollera rullgreppet |
En böj som ser rätt ut är inte en böj som mäter rätt. Tre kontroller fångar nästan allt.
Samplingsfrekvensen ska följa processen, inte kalendern. En stabil körning med ett fastställt återgångsvärde kan kontrolleras var femtionde del; en körning som just har ställts in, eller som använder en ny trådlott, förtjänar en första artikelkontroll och en kontroll vid varje verktygsbyte.
Kläm fast tråden i ett skruvstäd med mjuka käftar, eller håll den mot en fast stift och dra sedan den fria änden runt en rund form. Formens diameter bör vara nära två gånger den inre radie du vill ha, eftersom tråden kommer att fjädra tillbaka och öppna sig något. Markera böjlinjen från ett datum först så att delen förblir dimensionellt konsekvent.
Det beror på material och temperament, och det anges normalt som en multipel av trådens diameter. Glödgad koppar kan acceptera en halv diameter; musiktråd och oljehärdat fjäderstål behöver vanligtvis fyra till sex diametrar. Bekräfta alltid mot trådleverantörens datablad för det specifika partiet.
Mät det istället för att gissa. Böj en provbit, registrera vinkeln du uppnådde och dividera målvinkeln med den figuren. Typisk återhämtning går från en till tre grader på glödgat koppar och upp till femton grader på hårt fjäderstål, så multiplikatorn är viktigast på höghållfast tråd.
Ja, inom gränserna. Grader i intervallet 0,5 mm till 2 mm böjer med bra tång och jigg om radien är generös. Därutöver blir kraften och återfjädringen svåra att kontrollera och risken för sprickbildning på utsidan av kröken ökar kraftigt.
Den yttre ytan har överskridit den belastning som materialet tål. Tre vanliga orsaker: den inre radien är mindre än vad materialet tillåter, tråden har redan härdats genom en tidigare operation, eller temperamentet är för hårt för applikationen. Att beräkna yttöjning med d / (2R d) visar snabbt hur långt över gränsen designen har gått.
Endast när den erforderliga radien är snävare än vad materialet tillåter i sitt nuvarande temperament, eller när tråden är tillräckligt tjock att det blir opraktiskt att bilda belastningar. Lokal uppvärmning sänker sträckgränsen i böjzonen, men det förändrar också egenskaperna för den zonen, så delar som bär last bör utvärderas i efterhand snarare än antas vara bra.
Böjning ger diskreta vinklar och former på en tråd som matas genom maskinen. Coiling producerar en kontinuerlig spiral, där tråden lindas runt en stigning och diameter som vanligtvis behöver ett efterföljande avspänningssteg. Många maskiner hanterar båda, men verktygen, styrstrategin och toleransfokus är olika.
Klipp efter den sista böjningen, låt skärverktyget greppa tillräckligt med rak längd utan att dra i delen och ställ in återfjädringskorrigeringen på den sista böjen separat från de tidigare. Den slutliga böjningen behöver vanligtvis mest kompensation eftersom delen inte längre hindras av resten av trådformen.
Böjning av trådbrunn kommer ner till fyra beslut som fattas i ordning: material och temperament, innerradie mätt mot töjningsformeln, ett överböjningsvärde taget från ett riktigt provstycke och en process som matchar kvantiteten. Tio delar hör hemma vid en bänk med jigg. Tiotusen delar med tre bockplan hör hemma på en servodriven bockare med kontrollerad trådmatning och lagrade återfjädringskorrigeringar.
Kör testböjningen först. Mät vinkeln, radien och den färdiga längden. Dessa tre siffror talar om för dig om jobbet förblir manuellt eller flyttas till en maskin, och de ger dig startvärdena för vilken rutt du än väljer.
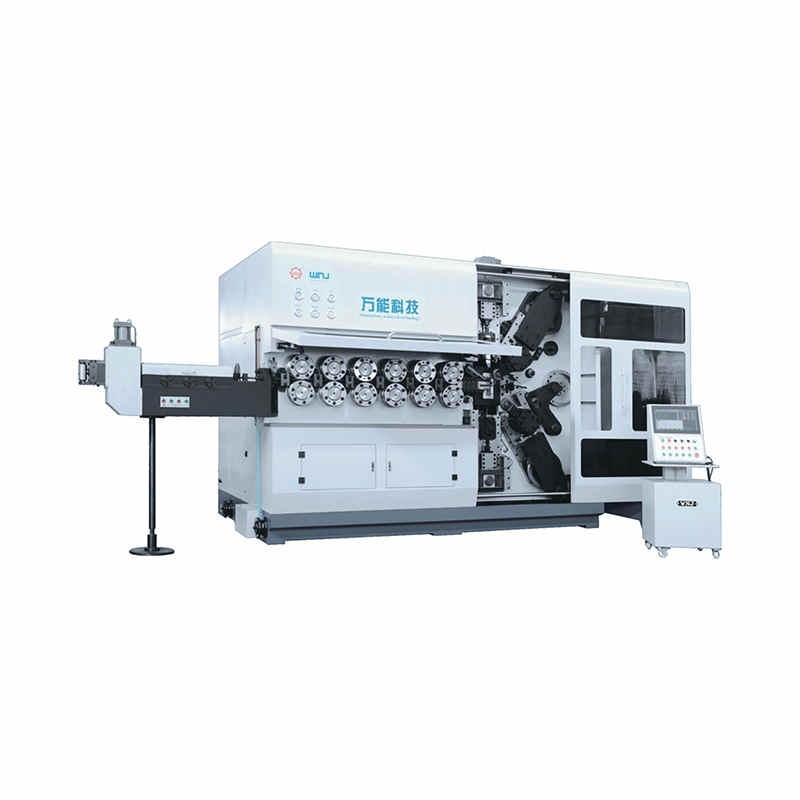
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer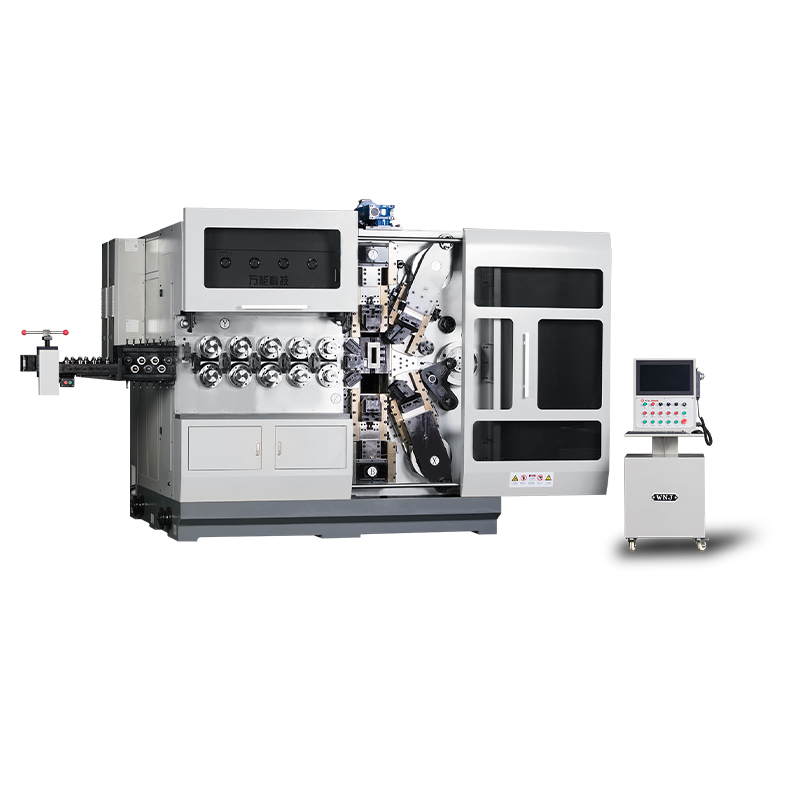
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer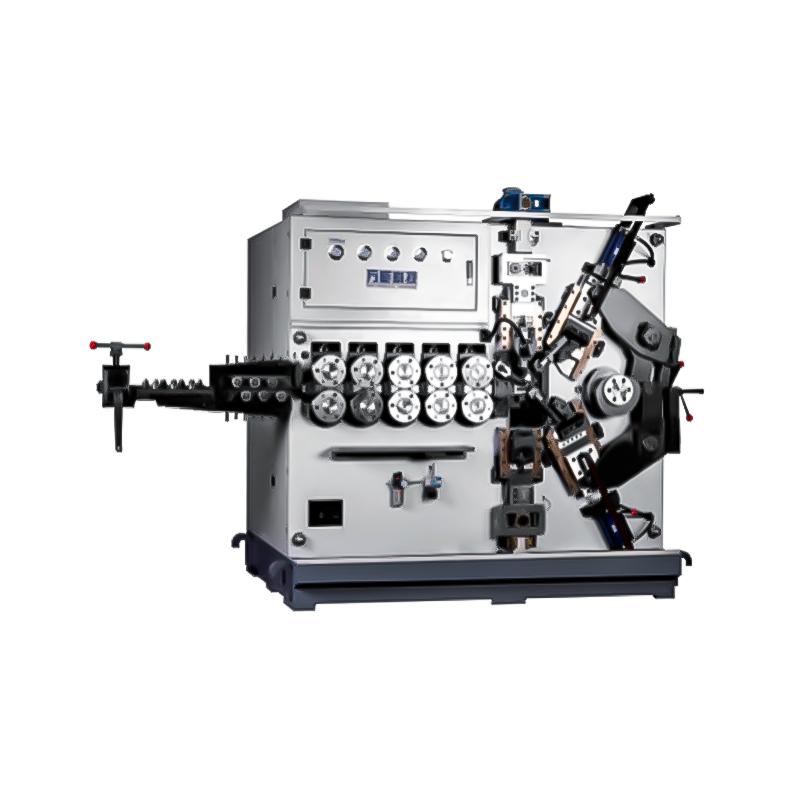
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod