Språk

En tryckfjäderkonstruktion fungerar bara när kraven på belastning, nedböjning och utmattning är balanserade med kapaciteten hos maskineriet som utgör den. Börja med fjäderhastigheten, kontrollera sedan spänning och solid höjd och bekräfta slutligen toleranserna med produktionsteamet. Att få den här sekvensen rätt sparar veckor av försök och misstag.
Den här guiden går igenom kärndesignparametrarna, ett steg-för-steg beräkningsexempel, typiska tillverkningstoleranser och utrustningsvalen som avgör om din tryckfjäder kan byggas konsekvent.
Den fjäderhastighet (k) är det viktigaste designvärdet. Den definierar den belastning som krävs för att komprimera fjädern med en millimeter. Formeln för en spiralformad tryckfjäder är k = G d^4 / (8 D^3 Na), där G är skjuvmodulen, d är tråddiametern, D är medelspolens diameter och Na är antalet aktiva spolar. Ökande tråddiameter har den starkaste effekten på hastigheten eftersom den höjs till fjärde potensen; ökande medeldiameter eller aktiva spolar gör fjädern mjukare.
Andra parametrar inkluderar fri längd, solid höjd, stigning, totala spolar, indexförhållande och spänning. Fjäderindex C = D/d bör normalt vara mellan 4 och 12. Ett lägre index ger mer påfrestning på insidan av spolen; ett högre index gör att fjädern sannolikt bucklas och är känslig för sidobelastningar.
| Parameter | Symbol | Typiskt utbud | Effekt på prestanda |
|---|---|---|---|
| Tråddiameter | d | 0,5–20 mm | Stark påverkan på hastighet och stress |
| Genomsnittlig spoldiameter | D | 3–100 mm | Nedre D gör fjädern styv |
| Fjäderindex | C | 4–12 | För lågt orsakar hög stress, för högt orsakar buckling |
| Aktiva spolar | Na | 2–20 | Fler spolar mjukar upp fjädern |
| Fri längd | Lf | Bestäms av design | Ställs över fast höjdavböjning |
| Totala spolar | Nt | Na 2 | Lägger till 2 för slutna och slipade ändar |
Den ends of the spring matter too. Slutna och slipade ändar är vanliga för tryckfjädrar som behöver en plan sittyta. Slutna ändar utan slipning ger bättre utmattningslivslängd men mindre planhet. Totala spolar är vanligtvis aktiva spolar plus 2 för slutna ändar.
Tryckfjädrar används inom många områden, och designkraven kan skifta snabbt när applikationen är en fordons- eller mobilitetssystem . I dessa fall blir utmattningslivslängden och dimensionell konsistens ännu mer kritisk.
Anta att du behöver en fjäder som ger 100 N kraft vid 25 mm avböjning . Använd oljehärdat fjäderstål med skjuvmodul G = 80 000 N/mm². Välj tråddiameter d = 2,0 mm och medelspoldiameter D = 20 mm.
Den calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Öka d till 2,2 mm eller D till 22 mm för att minska stress. Observera att om D ökar sjunker fjäderhastigheten, så Na måste minskas för att bibehålla k.
För dynamiska fjädrar är en konservativ industriell tumregel att hålla medelspänningen under 0,45 × draghållfastheten (UTS) och den alternerande spänningen under 0,30 × UTS. Verifiera alltid den slutliga designen mot den faktiska materialkvaliteten.
 TK-320B 3-axlig CNC-fjäderlindningsmaskin med stigningskontroll Denna CNC-spolar har oberoende styrning av stigningsaxeln och höghastighetssynkron drift, vilket gör den idealisk för att producera tryckfjädrar med exakt stigning och konsekvent trådmatning, som framhållits i den föregående diskussionen om spänningsdesign. Visa produkt →
Kompressionsfjädertoleranser är inte bara en eftertanke. De avgör om fjädern kan produceras till acceptabel kostnad och konsistens. Tabellen nedan visar typiska toleransnivåer som en CNC-fjäderlindningsmaskin kan uppnå i normal produktion.
| Parameter | Tolerans | Anteckningar |
|---|---|---|
| Ytterdiameter | ±0,1 mm för d ≤ 3 mm | ±0,2 mm för större tråd |
| Fri längd | ±0,3 till ±0,5 mm | Beror på totala spolarna |
| Fjädertakt | ±5 % till ±10 % | Påverkar belastning vid nedböjning |
| Totala spolar | ±0,25 spolar | Styrs av CNC-matning |
| Fyrkantighet | 0,02 mm per 10 mm längd | Mätt mot platt sits |
| Parallellism av markändar | 0,05 mm | Kräver slipning |
En snävare tolerans än dessa värden är möjlig, men varje minskning av toleransintervallet ökar kostnaden eftersom det kräver mer inspektion och inställningstid. Design för den bredaste toleransen som din applikation kan acceptera , och ange fjäderhastigheten om belastningen vid en viss deformation är det som verkligen betyder något.
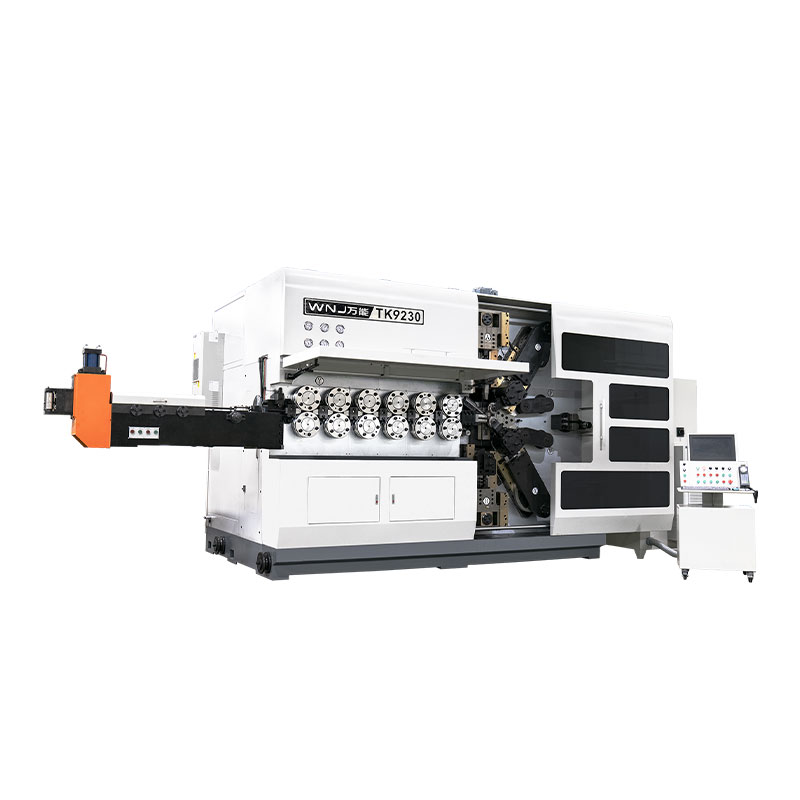
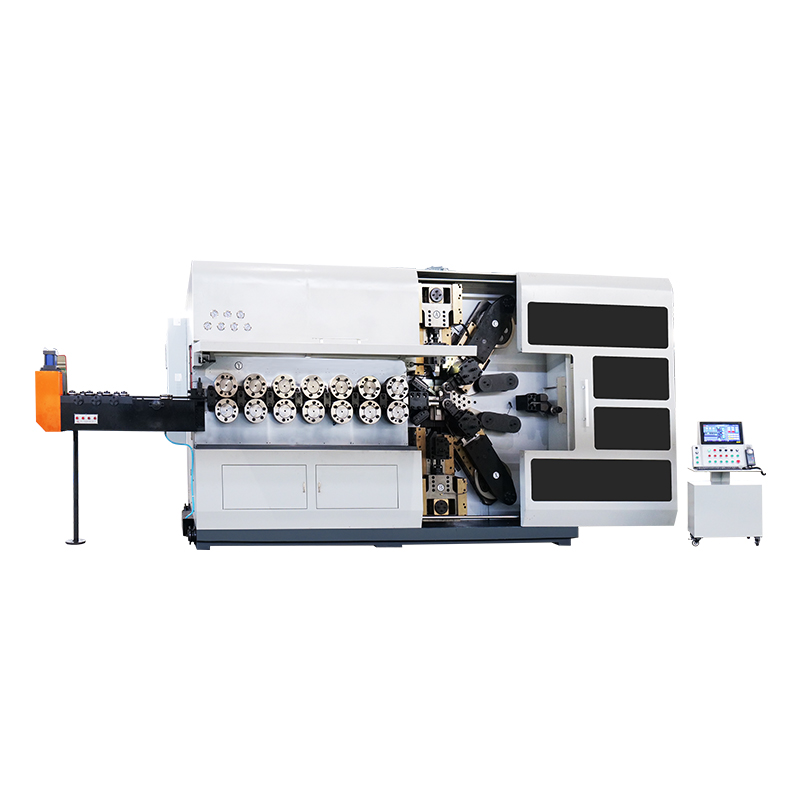
Den CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 4-axlig CNC-fjäderformningsmaskin med detektion Utrustad med fyra axlar och automatisk detektering, stoppar denna formningsmaskin vid defekter och tillåter parameterjusteringar, vilket säkerställer repeterbar produktion av olika fjäderformer, vilket stödjer kontinuiteten från design till tillverkning som nämnts ovan. Visa produkt →
En tryckfjäderdesign är bara så bra som maskinen som formar den. CNC-fjäderformningsmaskiner styr trådmatningen, lindningsstigningen, ytterdiametern och skärlängden elektroniskt. Det är därför en design som är väl anpassad till utrustningen kan upprepas tusentals gånger utan drift.
Den number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read hur fungerar en CNC-fjädermaskin . Detta hjälper dig att se varför vissa fjäderdesigner är lättare att producera än andra.
När en fjäder har ett högt fjäderindex eller en mycket liten tråddiameter behöver maskinen noggrann trådspänningskontroll. Annars kan stigningen variera längs fjäderlängden, vilket orsakar en inkonsekvent hastighet. Att para ihop en realistisk design med rätt CNC-formningsmaskin är den snabbaste vägen till en stabil produktionsprocess.
 CNC-fjäderändslipmaskinserie för precisionsfinishing Denna serie erbjuder CNC-slipning med servostyrda hjul och automatisk inspektion, lämplig för slipning av fjäderändar från 0,3 till 12 mm tråd, vilket säkerställer planhet och parallellitet som krävs före montering i krävande applikationer. Visa produkt →
Den material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Efter lindning har fjädern inre restspänningar som kan minska utmattningslivslängden. En fjäderugn används för att avlasta materialet och stabilisera måtten. Detta steg är inte valfritt för högpresterande fjädrar. Värmebehandlingstemperaturen är tillräckligt låg för att undvika att mikrostrukturen ändras men tillräckligt hög för att mildra lindningsspänningarna.
För fjädrar med slipade ändar ser en CNC-fjäderslipmaskin till att ändytorna är plana och parallella. Detta förbättrar belastningsfördelningen på fjädern och förhindrar för tidigt slitage på anliggningsytan. Den grinding operation is especially important when the spring is assembled in a compact cavity.
Dense mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Denna checklista hjälper dig att leverera en komplett, tillverkningsbar design till din fjädertillverkare.
Den spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Utgå från erforderlig spänning och fjäderhastighet. En tjockare tråd gör fjädern styvare och ökar spänningen för en given belastning, så tråddiametern måste balanseras mot medelspolens diameter och antalet aktiva spolar.
Fjäderindex är förhållandet mellan medelspolens diameter och tråddiametern. Det bör vara i intervallet 4 till 12. Ett lågt index ökar inre spänningar och gör lindningen hård; ett högt index gör fjädern instabil och benägen att bucklas.
Ja. Fjäderhastigheten är omvänt proportionell mot kuben av aktiva spolar, så att reducera aktiva spolar styvar fjädern. Men du måste också hålla de totala spolarna och den fria längden inom praktiska gränser.
Anlöpning avlastar de kvarvarande spänningarna som uppstår vid lindning. Det stabiliserar fjädermåtten och förbättrar utmattningslivslängden. För de flesta högpresterande fjädrar kan detta steg inte hoppas över.
Ange den snästa tolerans som funktionen kan motivera, inte den snästa som maskinen kan hålla. Om belastningen på en given höjd är viktigare, tolerera fjäderhastigheten istället för den fria längden.
Tryckfjäderdesign är en balans mellan beräkningar och praktisk produktion. Den fjäder som fungerar bäst på pappret är inte alltid den som är lättast att göra. Genom att hålla materialet, toleranserna och maskinens kapacitet i överblick från början kan du undvika vanliga fel och få en fjäder som presterar konsekvent under hela sin livslängd.
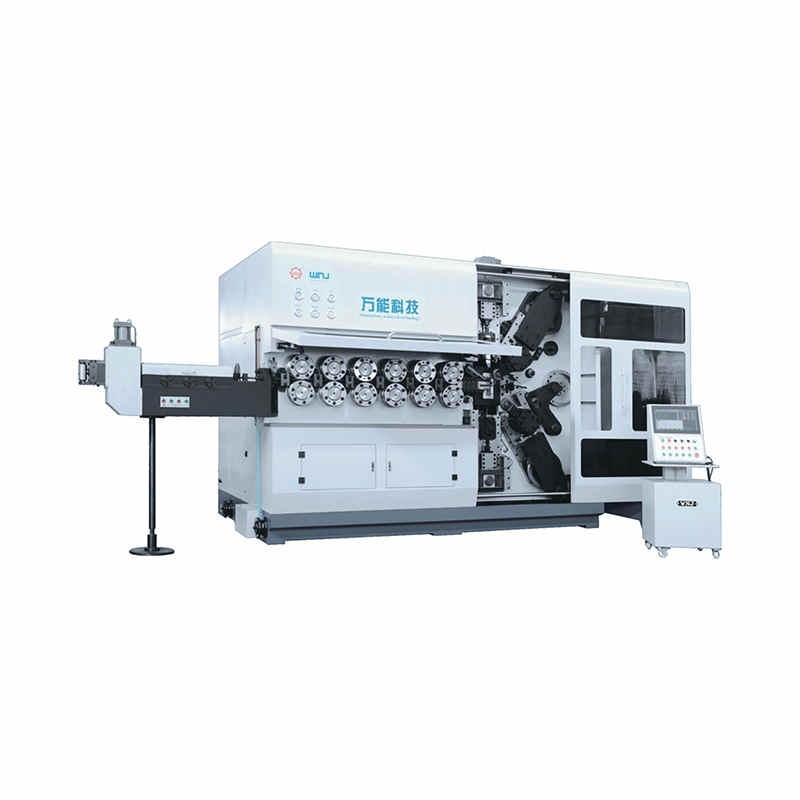
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer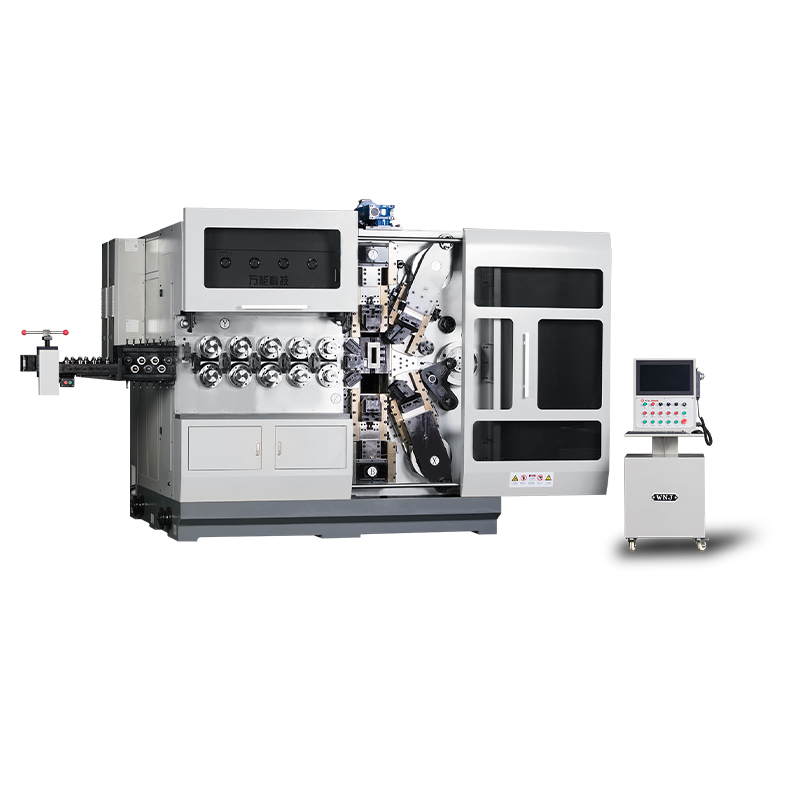
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer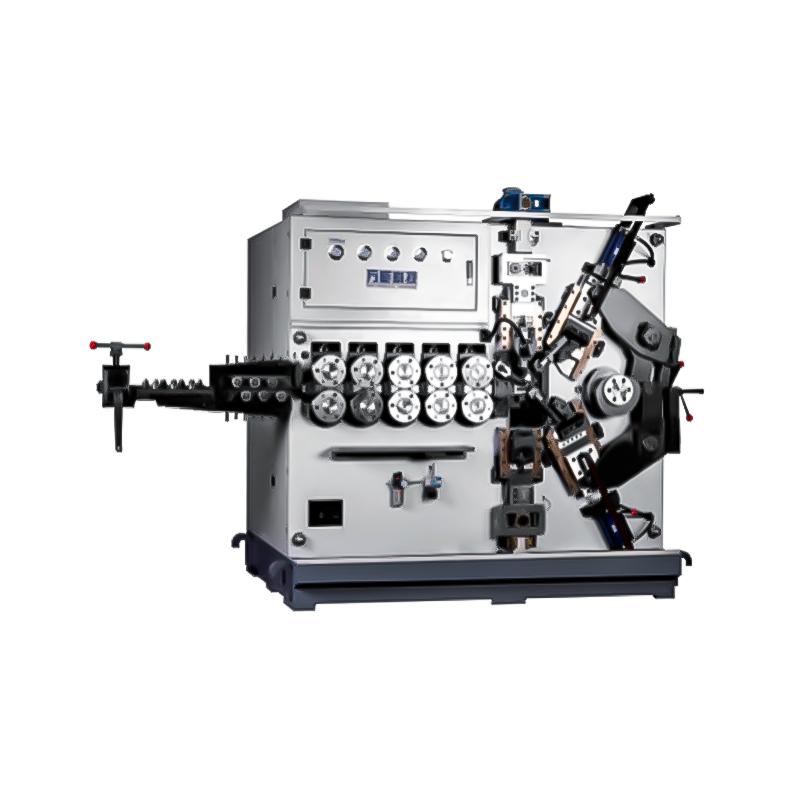
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod