Språk

A bockningsmaskin är ett produktionsverktyg som omformar tråd, stång, rör eller platt metall till förutbestämda vinklar och kurvor med hjälp av mekanisk kraft, CNC-servokontroll eller en kombination av båda. Vid tillverkning av fjäder- och trådkomponenter är den praktiska definitionen mer krävande: utrustningen måste mata, räta ut, böja och skära material i en kontinuerlig cykel med bibehållen dimensionstolerans inom området ±0,1 mm.
Det direkta svaret på den vanligaste köpfrågan är detta: välj en CNC trådbockningsmaskin när dina delar innehåller mer än två böjar, när batchstorlekar ändras ofta eller när kunder kräver dokumenterad programupprepbarhet. Välj en manuell eller hydraulisk bockare endast för stora volymer, enkelformsproduktion med generösa toleranser.
Varje bockningsmaskin passar in i en av tre kontrollfamiljer, och skillnaden har större betydelse för driftsekonomin än för inköpspriset.
| Type | Kontrollmetod | Typiskt diameterområde | Bäst för |
|---|---|---|---|
| Manuell/mekanisk | Operatörsmall | 0,5 - 3 mm tråd | Prototyper, reparationsdelar |
| Hydraulisk | Cylindrar dör | 3 - 50 mm rör, armeringsjärn | Rörböjning, konstruktion |
| CNC servo | Programmerade servomotorer | 0,3 - 12 mm tråd | Fjädrar, clips, konsoler, komplexa former |
En CNC-trådbockningsmaskin förvandlar en 3D-ritning till en sekvens av koordinerade servorörelser. Fem delsystem arbetar tillsammans i varje cykel:
Den här arkitekturen är det som gör att en maskin kan producera en fjäder för sits-vilstol, en kirurgisk trådform och en möbelklämma i samma skift. En modell som ZW480 4-axlig CNC fjädertrådsbockningsmaskin parar oberoende matningskontroll med en tvåvägs böjarm, som låter operatörer komplettera bagagefjädrar, sätesfjädrar och medicinska trådformer i ett pass utan sekundära operationer.
Om du behöver den fullständiga mekaniska sekvensen, vår guide på hur en bockningsmaskin fungerar steg för steg förklarar varje rulles och dorns roll i detalj.
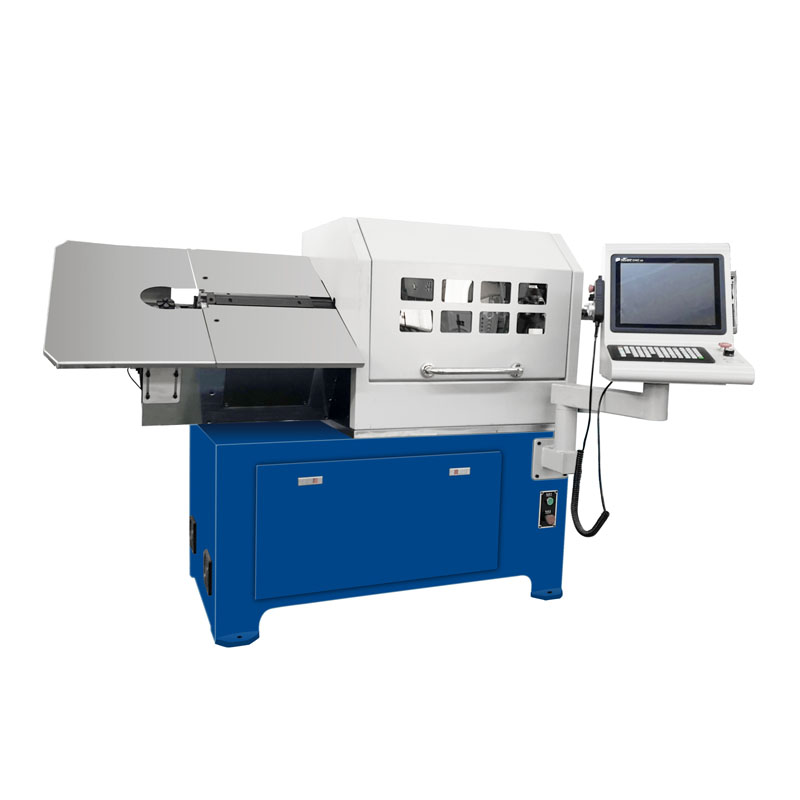 ZW-480 4-axlig CNC fjädertrådsbockningsmaskin Med fyra eller sju axlar länkage och servo trådmatning erbjuder denna maskin hög precision och stabilitet för trådformning. Jämför dess specifikationer mot dina krav på cykeltid och tolerans. Visa produkt →
Innan du jämför offerter, placera alla kandidatmaskiner mot ramverket nedan. Dessa sex specifikationer har störst inflytande på om en maskin kan producera dina delar inom den nödvändiga cykeltiden och toleransen.
| Specifikation | Vad det säger dig | Praktisk påverkan |
|---|---|---|
| Antal axlar | Antal servostyrda rörelser | Fler axlar tillåter mer komplexa former men höjer priset |
| Tråddiameterintervall | Minsta och maximala trådstorlekar som matningssystemet accepterar | Tråd utanför räckvidden orsakar matningsstopp och felaktiga böjar |
| Maximal matningshastighet | Vanligtvis 30 - 100 m/min | Bestämmer direkt cykeltiden för långa delar |
| Böjning arm rotation | Böjning range in degrees | Definierar om underskärningar och omvända böjar är möjliga |
| Programlagring | Antal detaljprogram i minnet | Större lager förkortar omställningen i jobbbutiksproduktion |
| Repeterbarhet | Avvikelse mellan på varandra följande delar | Tätare repeterbarhet minskar skrot i stora volymer |
För en kontraktsverkstad som kör bil- och möbeltråd mellan 1,0 mm och 4,5 mm, täcker en 4-axlig maskin med en matningshastighet på 80 m/min de flesta standarddelar. För snävare toleranser i flyg- eller medicinska komponenter, välj en 5-axlig eller högre maskin med ett kamlöst formningssystem, eftersom den extra axeln bär verktyget runt underskärningar istället för att tvinga delen att flyttas.
Bockningsmaskiner producerar de fasthållande, klämande och kraftöverförande trådformerna som kompletterar spiralfjädrar. Efterfrågan överlappar kraftigt med vårproduktion inom dessa branscher:
Inom biltillverkning innehåller en modern personbil ungefär 60 till 120 fjäderelement beroende på modell, plus dussintals formade trådklämmor och fästen som inte tekniskt klassificeras som fjädrar (industriuppskattning). Kontraktstillverkare som vill fånga detta arbete kör vanligtvis en maskin som ZW880 fjäderbockningsmaskin , eftersom dess utökade diameterområde täcker strukturella fästen och ramhängare samtidigt som den precision som behövs för sätesfjädrar bevaras.
För idéer för produktionsplanering som är specifika för branschen, läs vår anteckningar om bil- och mobilitetsansökningar .
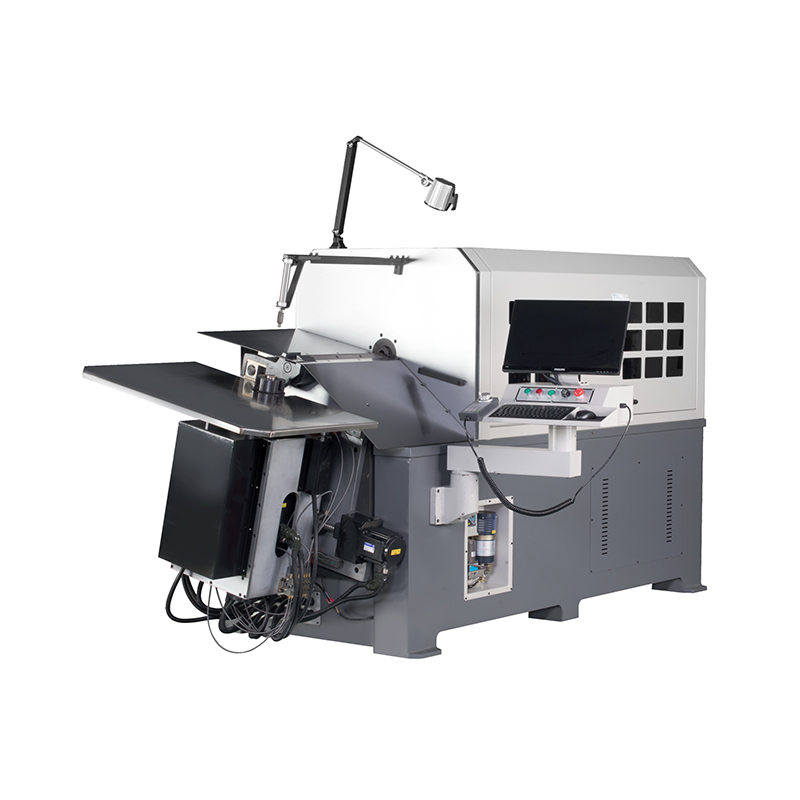 ZW-880 8-axlig CNC fjädertrådsbockningsmaskin Med åtta axlar för komplex bockning och en roterande trådmatning för stabilitet, passar denna maskin krävande applikationer. Utvärdera dess axlar och matningsförmåga för att undvika vanliga köpmisstag. Visa produkt →
Arbeta dig igenom fem steg i den här ordningen, så slipper du de två vanligaste köpmisstagen: att köpa för många yxor och att underspecificera trådmatningen.
Det vanligaste misstaget är att underskatta trådmatningen. Mataren står för cirka 30 procent av alla slitagerelaterade maskinhändelser, så en verkstad som planerar att köra rostfri eller oljehärdad fjädertråd bör insistera på härdade matarrullar och ett automatiskt smörjsystem som standardutrustning.
En bockningsmaskin är bara lika produktiv som dess underhållsschema. Tre rutiner skiljer välskötta butiker från resten:
Budgetera ungefär 2 till 3 procent av maskinvärdet per år för förbrukningsvaror. Saxblad och bockningsdornar är de delar som förstörs, och ledtiderna är vanligtvis från två till fyra veckor. Ett extra set betalar sig själv första gången ett blad flisar.
En fjäderlindningsmaskin lindar tråd runt en dorn i en spiralformad bana för att producera spolar med kontrollerad stigning, diameter och antal aktiva spolar. En bockningsmaskin formar öppna trådformer som clips, konsoler, krokar och ringar genom att skapa vinklar i ett eller flera plan. De flesta fjäderanläggningar kör båda: coilern för runda fjädrar och bockningsmaskinen för de medföljande trådformarna.
Ja, inom den nominella diametern och draghållfastheten. Vanliga material inkluderar fjäderstål, rostfritt stål, musiktråd, mässing, aluminium och belagd tråd. Varje material använder olika matarvalstryck och böjhastighet, och dessa värden lagras tillsammans med detaljprogrammet.
Tvådimensionella former och enkla krokar behöver 3 axlar. Delar med böjar på olika plan behöver minst 4 axlar. Underskurna former som dubbla torsionsfjädrar eller flervarvs låsringar kräver vanligtvis 5 till 12 axlar.
Leta efter ett nödstopp vid kontrollpanelen och vid trådmatningsområdet, ett genomskinligt förreglingsskydd över böjningszonen och en servomomentgräns som stoppar axeln om tråden fastnar. Dessa funktioner är standard på högkvalitativa CNC-maskiner och rekommenderas starkt för alla verkstäder.
Med en CNC trådbockningsmaskin kan en operatör tillverka enkla delar efter en till tre dagars träning. Att programmera komplexa 3D-delar tar normalt en till två veckors övning. Leverantörer som tillhandahåller utbildning på plats minskar denna inlärningskurva avsevärt.
Ja. Bockningsmaskiner kan synkroniseras med spolriktare, längdskärningsenheter och uppströms lindningsmaskiner genom PLC-gränssnittet, vilket skapar en helautomatisk cell. Trådmatnings- och skärsignalerna är de två huvudsakliga synkroniseringspunkterna.
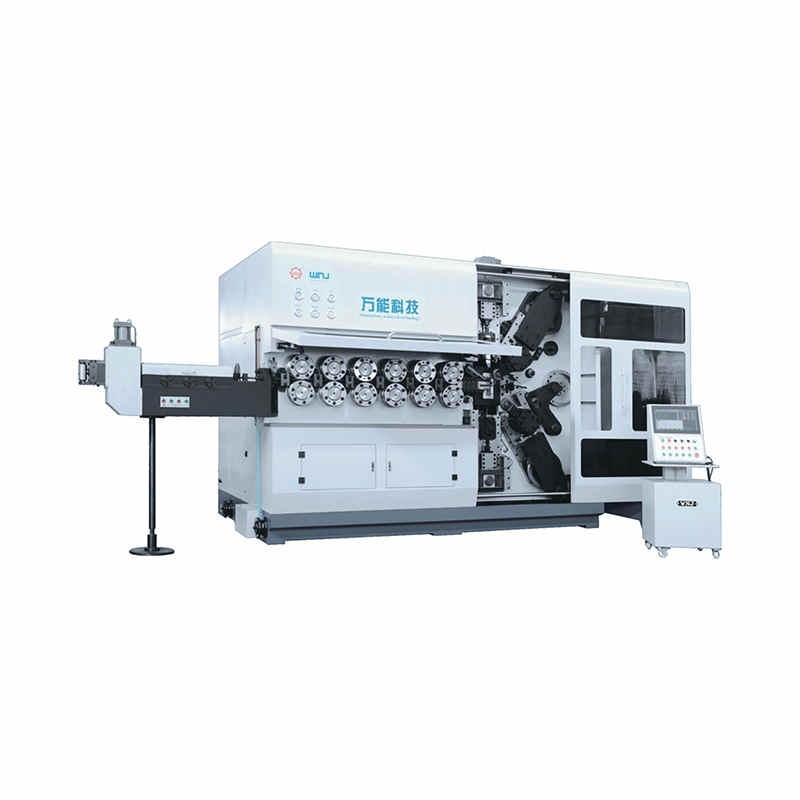
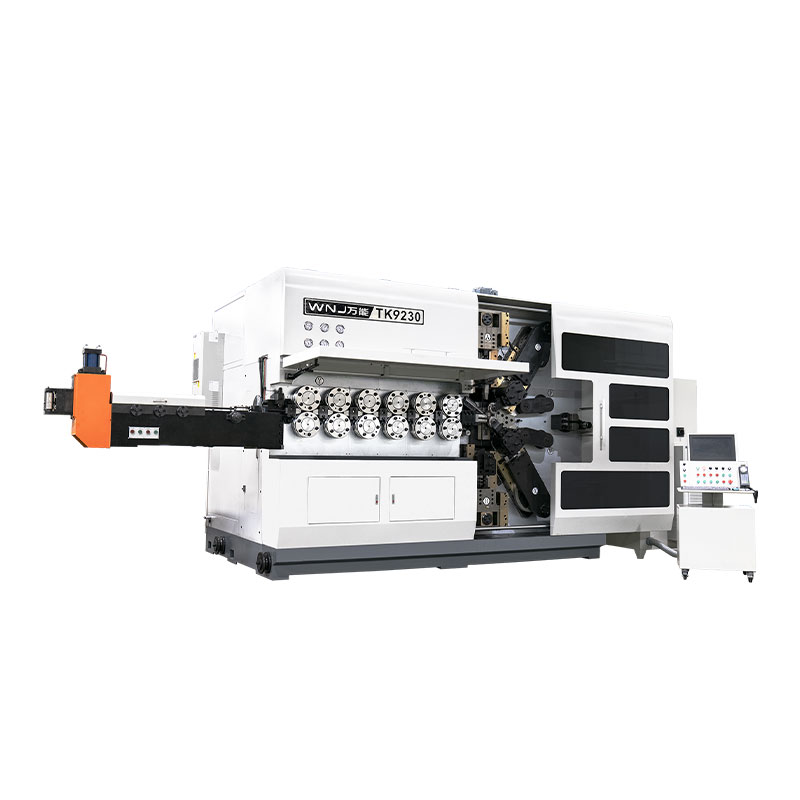
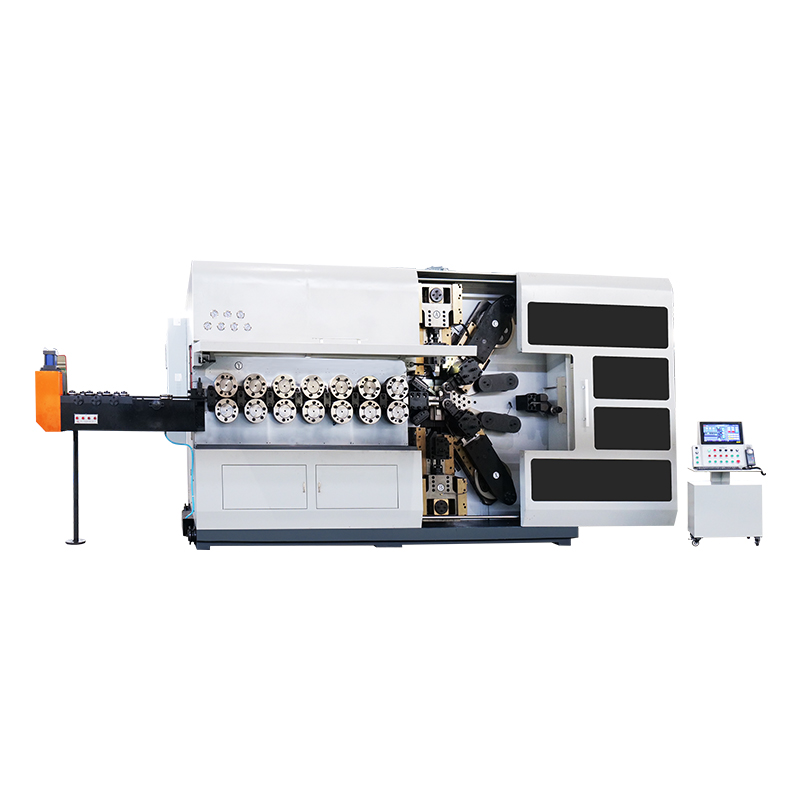
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer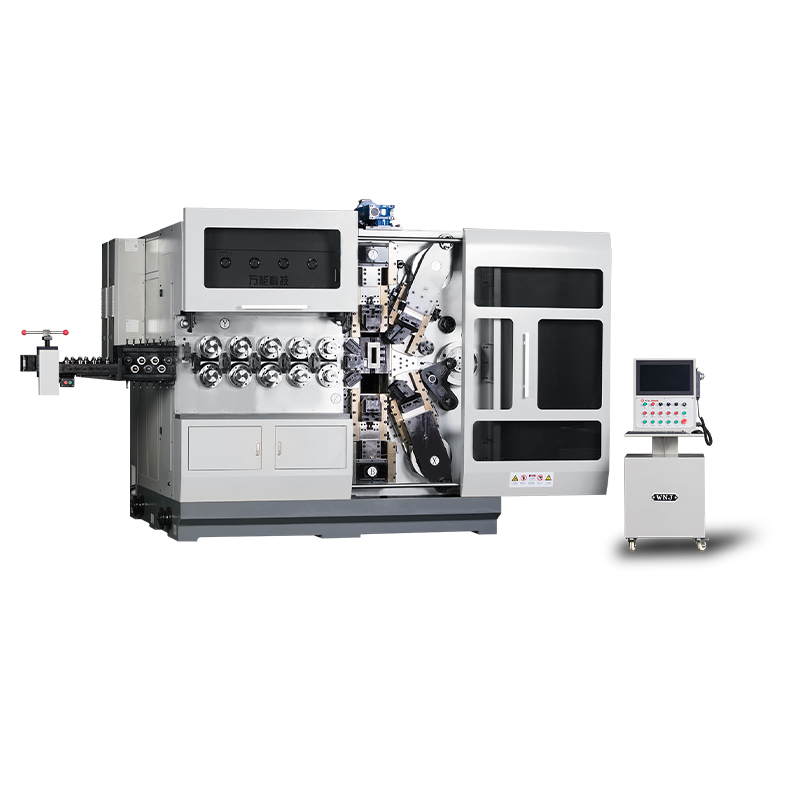
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer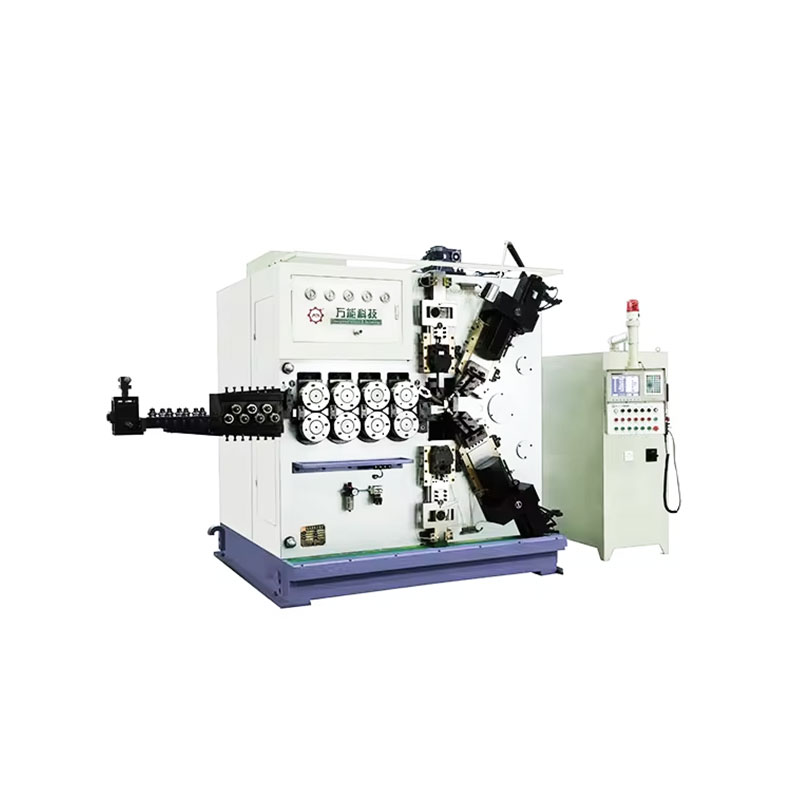
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer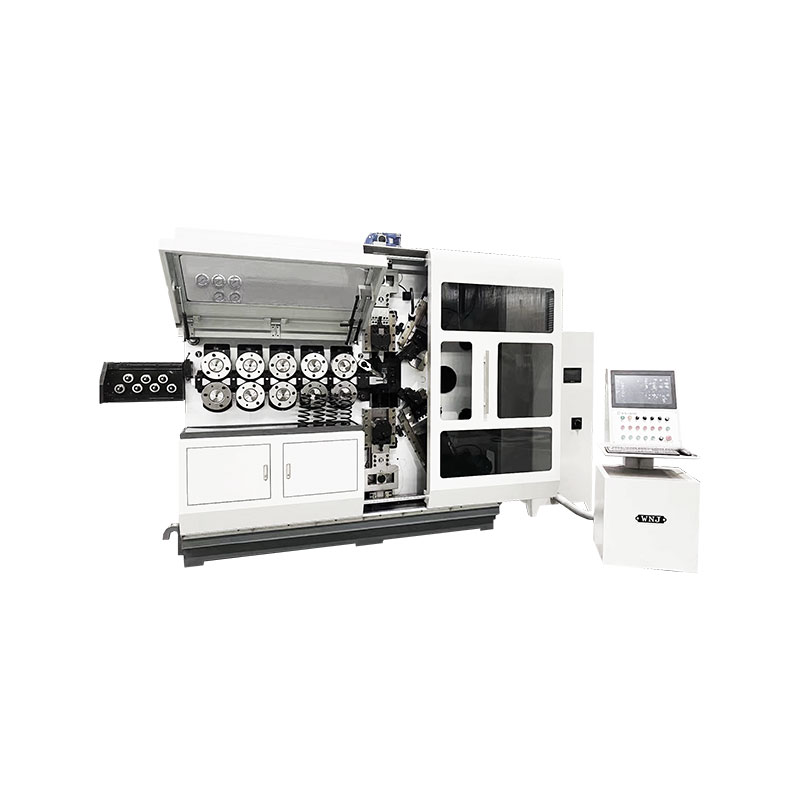
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod