Språk

En spiralfjäder är en tråd lindad i en kontinuerlig spiralspole som lagrar och frigör mekanisk energi. När du komprimerar, sträcker eller vrider den avleds fjädern och lagrar energi. När den yttre kraften avlägsnas återgår den till sin ursprungliga form. Denna enkla men kraftfulla mekanism är anledningen till att spiralfjädrar dyker upp i allt från bilupphängningar till de små knapparna på din smartphone.
Ordet "spiralformad" beskriver själva spolgeometrin. Den spiralformen fördelar spänningen längs hela trådens längd, vilket innebär att även en relativt tunn tråd kan bära en betydande belastning. Om du tar en typisk tryckfjäder med 2 mm tråddiameter och 25 mm ytterdiameter kan den enkelt hantera hundratals Newtons kraft utan att deformeras permanent. Denna effektivitet är anledningen till att den spiralformade designen har förblivit det mest använda fjäderformatet inom modern teknik i över 150 år.
För tillverkare är den praktiska innebörden enkel: sättet du lindar tråden avgör hur fjädern beter sig. Stigning, antal spolar, tråddiameter och ändkonfiguration påverkar alla direkt hur fjädern presterar i fält. Att få dessa parametrar rätt under produktionen beror på fjädertillverkningsmaskinens precision.
Sammanfattning: En spiralfjäder omvandlar mekanisk energi till elastisk deformation och tillbaka, och kvaliteten på den omvandlingen definieras av hur exakt den är tillverkad.Innan du väljer en tillverkningsmaskin måste du tydligt förstå vilken typ av spiralfjäder du kommer att tillverka. De tre kärnkategorierna kräver olika verktyg, inställningar och maskinkapacitet.
Tryckfjädrar motstår en axiell tryckkraft. Spolarna är åtskilda med luftgap mellan dem så att fjädern kan förkortas vid belastning. De representerar det största segmentet av fjädermarknaden och produceras i enorma volymer av CNC-spolar. Vanliga applikationer inkluderar upphängningssystem för fordon, stötdämpare, motorventilfjädrar, madrasskärnor och industriell pneumatisk utrustning. En tryckfjäder med fri längd 50 mm och tråddiameter 2,5 mm kan utformas för att trycka ihop 20 mm innan den når sin fasta höjd, vilket innebär att den ger motstånd över hela nedböjningsområdet.
Förlängningsfjädrar fungerar på motsatt sätt: de motstår en dragkraft. Spolarna lindas normalt tätt ihop utan luftspalt, och fjädern sträcker sig vid belastning. Ändarna har vanligtvis krokar, öglor eller gängade insatser för fastsättning. Förlängningsfjädrar förekommer i studsmattor, garageportmekanismer, barnvagnar och spännsystem för transportband. Eftersom tråden är under axiell spänning är ändkrokens brott ett vanligt problem, vilket är exakt varför precisionsformningsverktyg är viktiga i lindningsprocessen.
En torsionsfjäder motstår roterande vridmoment. Ändarna är placerade så att de kan fästas på komponenter som roterar i förhållande till varandra. Torsionsfjädrar lagrar energi när de vrids och frigör den som rotationskraft. De är viktiga i klädnypor, musfällor, klockmekanismer, bromssystem i fordon och elektriska strömbrytare. Designparametrarna för torsionsfjädrar inkluderar benlängd och vinkel, vilket vanligtvis kräver en CNC-fjäderformningsmaskin med fleraxlig kontroll för att producera exakt.
Tillverkningsprocessen för en spiralfjäder är mycket deterministisk. Varje operation måste ske i sekvens, och varje avvikelse i ett steg påverkar direkt fjäderkvaliteten. Nedan är en praktisk steg-för-steg-vy av vad som händer i en fjädertillverkningsanläggning.
Den råa tråden kommer från en spole och matas genom en riktningsmekanism. Trådmatningssystemet måste hålla jämn spänning. Om tråden matas med glidning eller ojämn dragning blir den resulterande stigningen inkonsekvent, vilket i sin tur ändrar fjäderhastigheten. En väl underhållen trådmatningsenhet säkerställer att tråden kommer in i formningsområdet med jämn hastighet och kraft.
Detta är hjärtat i processen. I en CNC-fjäderlindningsmaskin styrs tråden runt en dorn eller formas direkt av servodrivna verktyg. Stigningen ställs in av formningsverktygens axiella rörelse i förhållande till trådmatningen. För komplexa fjädergeometrier koordinerar en fleraxlig formningsmaskin flera servorörelser samtidigt. Det är här maskinens axelräkning avgör din produktionsomfattning.
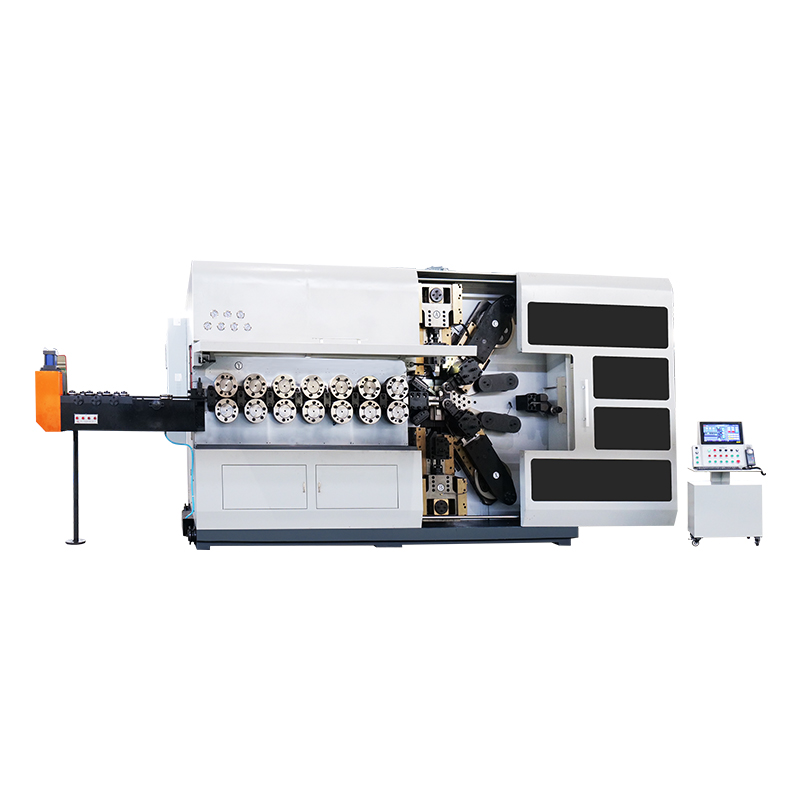
 CNC fjäderlindningsmaskin med fleraxliga alternativ Denna maskinserie bearbetar tråddiametrar från 0,3 till 8,0 mm och stödjer flera axlar för olika fjäderformer. Idealisk för produktion som kräver exakt lindning och konsekvent värmebehandlingsprestanda. Visa produkt →
Efter lindning måste de flesta fjädrar värmebehandlas för att lindra inre påfrestningar och uppnå de erforderliga mekaniska egenskaperna. För kolstålfjädrar är austenitisering runt 850°C följt av oljehärdning och anlöpning vid 350°C till 450°C standard. Anlöpningsugnen håller fjädern vid temperatur under en exakt varaktighet. Felaktig värmebehandling resulterar i sprödhet, för tidig utmattning eller inkonsekvent hårdhet över hela satsen.
Tryckfjädrar kräver plana, parallella ändar. Fjäderslipmaskiner tar bort materialet för att skapa ändytorna. För en högprecisionsfjäder kan planhetstoleransen vara så låg som 0,05 mm utanför parallellen. Slipningsprocessen ger också en exakt fri längd. Utan en ordentlig slipmaskin kan det hända att fjädern inte sitter korrekt i en enhet.
Slutliga operationer inkluderar kulblästring för att förbättra utmattningslivslängden, beläggning för korrosionsbeständighet och dimensionell inspektion för att verifiera specifikationer. Varje fjäder kan inspekteras för fri längd, ytterdiameter, fjäderhastighet och ytkvalitet.
Materialet är grunden för varje vår. Rätt materialval beror på driftsmiljön, belastningsförhållanden, förväntad livslängd och kostnadsbegränsningar. Tabellen nedan jämför de material som oftast används vid tillverkning av spiralfjäder.
| Material | Draghållfasthet | Max servicetemp | Korrosionsbeständighet | Primära applikationer |
|---|---|---|---|---|
| 65Mn kolstål | 980-1080 MPa | 120°C | Låg | Industriella fjädrar för allmänna ändamål |
| 60Si2Mn silikonstål | 1275-1375 MPa | 200°C | Låg | Kraftiga fjädrande fjädrar för bilar |
| 304 Rostfritt | 515-675 MPa | 300°C | Hög | Medicinsk utrustning, livsmedelsbearbetning, utomhusutrustning |
| 316L rostfritt | 485-620 MPa | 350°C | Mycket hög | Kemisk bearbetning, marin, farmaceutisk |
| 17-7PH Nederbördshärdning | 1650-1900 MPa | 400°C | Hög | Flyg- och rymdkomponenter, högpresterande maskiner |
| Fosfor brons | 510-650 MPa | 100°C | Medium | Elektriska kontakter, kontakter, brytare |
Ur ett produktionsperspektiv, ju hårdare material, desto större utmaning för din lindningsmaskin. Höghållfasta material som 17-7PH kräver mer formningskraft och styvare maskinkomponenter. Om du planerar att arbeta med exotiska legeringar, välj en maskin med tillräckligt servomoment och härdade verktyg.
Varje fjäder definieras av sex kärnparametrar. Att förstå dessa är avgörande oavsett om du designar en fjäder eller konfigurerar en maskin för att producera den. När en av dessa ändras ändras även andra egenskaper.
Tråddiameter (d)
Tjockleken på tråden. Fördubbling av tråddiametern ökar fjäderhastigheten med en faktor 16 eftersom hastighetsekvationen beror på d^4. Små förändringar i tråddiameter orsakar stora förändringar i kraft.
Genomsnittlig spolediameter (D)
Medeldiametern på spolen. Fjäderhastigheten är omvänt proportionell mot D^3, så en 10-procentig ökning av spiraldiametern minskar styvheten med nästan 27 procent.
Tonhöjd (p)
Avståndet mellan intilliggande spolar. Pitch styr direkt fritt utrymme och maximal avböjning. En större stigning tillåter mer rörelse innan fjädern når fast höjd.
Antal aktiva spolar (n)
Antalet spolar som faktiskt avböjs under belastning. Färre aktiva spolar ger en styvare fjäder; mer aktiva spolar ger en mjukare fjäder.
Fri längd (L0)
Längden på fjädern när ingen belastning appliceras. Fri längd ställs in under lindningen och påverkas av antalet spolar och stigningen.
Fjäderhastighet (k)
Kraften som krävs per deformationsenhet. Formeln för tryckfjädrar är k = Gd^4 / (8D^3n), där G är materialets skjuvmodul.
För en produktionsmiljö är den mest kritiska insikten denna: små förändringar i tråddiametern orsakar exponentiella förändringar i fjäderhastigheten. En trådleverantör som tillhandahåller material med ±0,02 mm variation kan få fjäderhastigheten att fluktuera med cirka 15 procent. Detta är anledningen till att precisionsmätning av tråd och acceptanskontroller är obligatoriska.
Maskinen du väljer avgör inte bara vilka fjädrar du kan producera idag, utan vilka typer av beställningar du kan acceptera i framtiden. Det finns tre primära maskintyper att överväga, och de har olika produktionsprofiler.
Dessa är arbetshästarna för produktion av tryckfjäder med hög volym. De arbetar med mycket höga hastigheter och är vanligtvis konfigurerade med 3 till 7 axlar. Om ditt företag fokuserar på vanliga tryckfjädrar i stora mängder, erbjuder en dedikerad spiralmaskin med automatisk trådmatning den bästa kostnaden per fjäder. Produktionshastigheter på moderna maskiner kan överstiga 150 spolar per minut beroende på fjäderstorlek.
En formningsmaskin erbjuder mer mångsidighet eftersom den använder oberoende styrda axlar för att flytta flera formningsverktyg. En 5-axlig formningsmaskin kan växla mellan tryck-, vrid- och förlängningsfjädrar utan omfattande omverktyg. Den utmärker sig i medelstora serier och när produktmixen är mångsidig. Det bredare rörelseomfånget gör att du kan skapa fjädrar med variabel stigning, fjädrar med steg och fjädrar med speciella ändkonfigurationer.
 Mångsidig CNC-fjäderformningsmaskin för komplexa former Med oberoende styrda axlar klarar denna formningsmaskin olika fjädertyper utan omfattande omverktyg. Dess flexibilitet passar medelstora körningar och variabel stigning eller speciella ändkonfigurationer. Visa produkt →
Kamlösa maskiner använder servodrivna blad istället för mekaniska kammar. Inställningstiden är avsevärt kortare eftersom det inte finns några fysiska kamprofiler att tillverka eller justera. För små serieproduktion och frekventa byten sparar kamlösa maskiner avsevärd tid. De är särskilt bra för komplexa trådformer och fjädergeometrier som skulle vara svåra att uppnå med konventionella kammar.
När du utvärderar maskiner, överväg antalet axlar först. Varje axel är en oberoende styrd servomotor. En 3-axlig maskin kan producera grundläggande tryckfjädrar. En 5-axlig maskin täcker de flesta vanliga fjädertyper. En 10-axlig maskin ger maximal flexibilitet för intrikat trådböjning och mycket komplexa geometrier. Dessa skillnader i kapacitet spelar roll när dina kunder kommer tillbaka med ett större utbud av fjäderspecifikationer.
Innan du bestämmer dig för en maskin, granska originalutrustningstillverkarens serviceuppgifter och reservdelars tillgänglighet. En välbyggd maskin från en fabrik med konsekvent kvalitetskontroll kommer att hålla sin installation längre. Om du är på marknaden efter en ny fjädermaskin finns det ingen bättre utgångspunkt än att undersöka den detaljerade vägledningen om hur man köper en bra fjädermaskin innan man träffar en affär.
En realistisk urvalsregel
Enkla fjädrar med hög volym: lindningsmaskin. Blandprodukter, medelstora serier: formningsmaskin med 5 axlar eller fler. Små partier, hög variation: kamlös maskin. Ditt beslut bör styras av den orderprofil du förväntar dig om ett år, inte bara det arbete du har idag.
Vårens kvalitetsfel leder till avvisade partier, förlorad produktionstid och skadade kundrelationer. De vanligaste kvalitetsproblemen kommer från tre källor: materialvariation, maskinfelställning och inkonsekvent värmebehandling.
En fokuserad kvalitetskontrollrutin fångar upp dessa tidigt. Som ett minimum bör varje batch kontrolleras med avseende på fri längd, ytterdiameter och fjäderhastighet på provtagningsbasis. När du kör en kritisk applikation, överväg 100 procents kontroll av fri längd och toleransdimension.
Om du upplever kvalitetsproblem i din befintliga fjäderdrift, kan många av dem spåras tillbaka till maskinens installation snarare än själva maskinen. Förstå de vanliga missförstånden vid användning av fjädermaskin kan hjälpa dig att identifiera och korrigera problem som tyst urholkar genomströmning och kvalitet.
Drivprincip: konsistens i tråden, verktygen och värmebehandlingen ger fjädrar som uppfyller specifikationerna körning efter körning.
Heliska fjädrar finns överallt. Att förstå de specifika kraven för varje bransch hjälper dig att positionera din produktionskapacitet exakt.
Fordonssektorn är den överlägset största konsumenten av spiralfjädrar. Ett enskilt passagerarfordon kan innehålla mellan 25 och 40 fjädrar, inklusive fjäderfjädrar, ventilfjädrar, kopplingsfjädrar och bromsfrigöringsfjädrar. Fjädringsfjädrar använder ofta silikonståltråd som 60Si2Mn eftersom den erbjuder hög hållfasthet och utmärkt utmattningsmotstånd. Toleranserna är krävande: ventilfjädrar kan kräva belastningsvariationer på mindre än 5 procent över en batch.
Medicinsk utrustning kräver högsta tillförlitlighet och renhet. Fjädrar som används i kirurgiska instrument, infusionspumpar och ortopediska implantat är ofta gjorda av 316L rostfritt stål. De måste ha noll ytföroreningar och uppfylla mycket små dimensionella toleranser. En fjäder som används i en bärbar insulinpump kan ha en tråddiameter på endast 0,3 mm, vilket kräver en maskin som kan hantera fin tråd exakt.
Flygfjädrar fungerar under extrema förhållanden. De måste bibehålla konsekvent prestanda från -50°C till 150°C och tåla höga vibrationer. Material som 17-7PH nederbördshärdande rostfritt är vanliga. Varje fjäder som används i flygkritiska system testas vanligtvis för belastning på flera punkter i sitt nedböjningsområde före montering.
I kontakter och brytare används miniatyrtorsionsfjädrar för att upprätthålla kontakttrycket. Fosforbrons är vanligt här eftersom det ger god ledningsförmåga och korrosionsbeständighet. Dessa fjädrar är mycket små, ofta med tråddiametrar under 0,5 mm, och kräver maskiner med utmärkta fintrådshanteringsförmåga.
 Precision 3-axlig formningsmaskin för miniatyrfjädrar Denna CNC-maskin är designad för hantering av fin tråd och säkerställer exakt formning av små torsionsfjädrar som används inom elektronik. Den erbjuder hög axiell upplösning och stabil prestanda för snäva toleranser. Visa produkt →
Varje bransch har sina egna certifierings- och materialkrav. Innan du tar dig an en ny sektor, verifiera att din maskin kan arbeta med de nödvändiga materialen och uppfylla branschens typiska toleransband. Om du tillverkar fjädrar för elektronikindustrin är en maskin med hög axiell upplösning och låg termisk drift ett måste.
Fjädermaskiner är precisionsutrustning. Skillnaden mellan en maskin som går tillförlitligt i tio år och en som behöver ofta repareras beror på underhållsdisciplin. Här är ett praktiskt underhållsschema som håller din produktionslinje frisk.
Ett litet problem som upptäcks tidigt kostar några minuter att åtgärda. Samma problem som inte upptäcks kan leda till en flerdagars avstängning och en avvisad sats fjädrar. Din underhållsprocess bör vara systematisk och dokumenterad. I många fall avslöjar en enkel logg över verktygsslitage och maskinjusteringar mönster som förutsäger fel innan de inträffar.
Hur beräknas fjäderhastigheten för en spiralformad tryckfjäder?
Fjäderhastigheten k beräknas med formeln k = G*d^4 / (8*D^3*n), där G är skjuvmodulen för trådmaterialet, d är tråddiametern, D är medelspolens diameter och n är antalet aktiva spolar. En skjuvmodul för kolfjäderstål är cirka 79 GPa. Denna formel berättar exakt hur kraft och avböjning relaterar.
Vad är skillnaden mellan en kamdriven fjädermaskin och en kamlös fjädermaskin?
En kamdriven maskin använder fysiskt skurna kamprofiler för att styra verktygsrörelsen, och att ändra fjäderdesignen innebär att man tillverkar nya kammar. En kamlös maskin använder servomotorer för att styra verktygen direkt, vilket tillåter parameterändringar i programvaran istället för att tillverka nya kammar. Kamlösa maskiner är mycket snabbare att installera och är idealiska för små partier eller frekventa produktbyten.
Kan en CNC-fjädermaskin automatiskt justera fjäderstigningen under produktionen?
Ja. Moderna CNC-maskiner kan styra stigningen i realtid under lindningsprocessen. Maskinens servoaxlar ändrar programmatiskt den relativa matningshastigheten för att skapa fjädrar med variabel stigning. Autokorrigeringsfunktioner kan övervaka fjäderdimensionerna under körningen och justera parametrar automatiskt för att bibehålla måltoleransen.
Vad orsakar fjäderbrott vid upprepad belastning?
Trötthetssvikt är den vanligaste orsaken. Det resulterar från sprickinitiering vid en ytdefekt eller spänningskoncentrationspunkt, sedan gradvis spricktillväxt tills fel. Vanliga bidragsgivare inkluderar ytrepor från lindning, otillräcklig kulblästring och alltför hög belastning under drift. Konstruktionen ska begränsa arbetsspänningen till en säker andel av materialets slutliga draghållfasthet.
Hur väljer jag tråddiametern för en spiralfjäder?
Valet av tråddiameter beror på den erforderliga fjäderkraften, den tillåtna spänningen och det tillgängliga utrymmet. Som utgångspunkt bör skjuvspänningen vid maximal belastning förbli under 50-60 procent av materialets slutliga draghållfasthet för statiska applikationer och mindre för cyklisk belastning. Tabeller med standardtrådstorlek kan sedan användas för att välja den närmaste tillgängliga mätaren som uppfyller kravet.
Är en fjäderhärdningsugn nödvändig för alla spiralfjädrar?
De flesta kalllindade fjädrar drar nytta av en lågtemperaturvärmebehandling för att lindra kvarvarande spänningar efter formning. Fjädrar gjorda av hårt dragen tråd eller rostfritt stål kan användas utan anlöpning i applikationer med låg belastning. Emellertid kräver höghållfasta fjädrar, särskilt de som används inom bil- eller flygindustrin, vanligtvis en kontrollerad härdningsprocess för att uppnå de erforderliga mekaniska egenskaperna och förhindra för tidigt fel.
Hur många axlar behöver jag på en CNC-fjäderformningsmaskin?
För grundläggande tryckfjädrar räcker det med 3 axlar. För de flesta vanliga fjädertyper, inklusive förlängning och enkel vridning, ger 5 axlar dig tillräckligt med frihet. Vid tillverkning av komplexa trådformer eller fjädrar med varierande stigning erbjuder 10 axlar eller fler den största flexibiliteten. Axelräkningen är direkt relaterad till komplexiteten hos fjädrarna du kan producera utan att byta verktyg.
Att producera spiralfjädrar av hög kvalitet är en systemutmaning. Materialleverantören, maskinen, verktygen, värmebehandlingsprocessen och inspektionsprotokollen måste alla samverka. Maskinen är inte den enda faktorn, utan det är den faktor som ger dig störst kontroll över fjädergeometri och konsistens.
Rätt maskin för ditt företag beror på produktionsvolym, produktsortiment och de material du tänker bearbeta. Dedikerade lindningsmaskiner utmärker sig med hög volym och enkel geometri. Fleraxliga formningsmaskiner ger mångsidigheten att ta sig an ett bredare utbud av jobb. Kamlösa maskiner minimerar inställningstiden för produktion med hög mix och låg volym.
Oavsett vilken väg du tar, investera i underhållsrutinen. Ett disciplinerat kontrollschema, konsekvent smörjning och proaktivt verktygsbyte betalar sig själva i minskad stilleståndstid och förbättrad fjäderkvalitet. Vårindustrin belönar tillverkare som fokuserar på konsekvens, noggrannhet och långsiktig tillförlitlighet.
Om du utökar dina möjligheter eller uppgraderar befintlig utrustning, skapa en tydlig bild av dina målfjädertyper och -volymer först. Maskinen som förtjänar sin behållning är den som matchar din faktiska produktionsverklighet, inte den som har den längsta listan med funktioner.
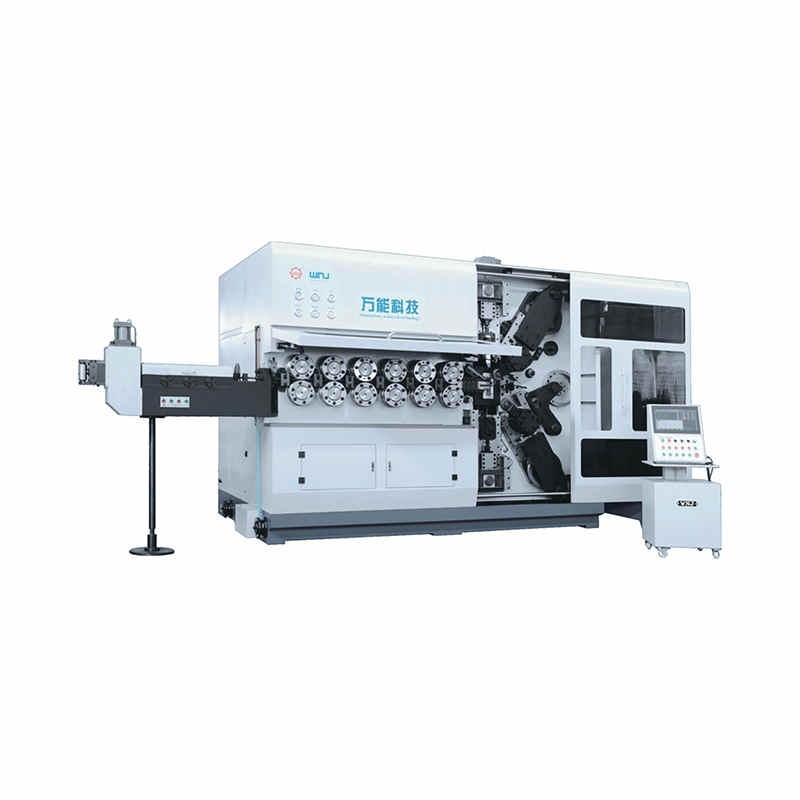
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer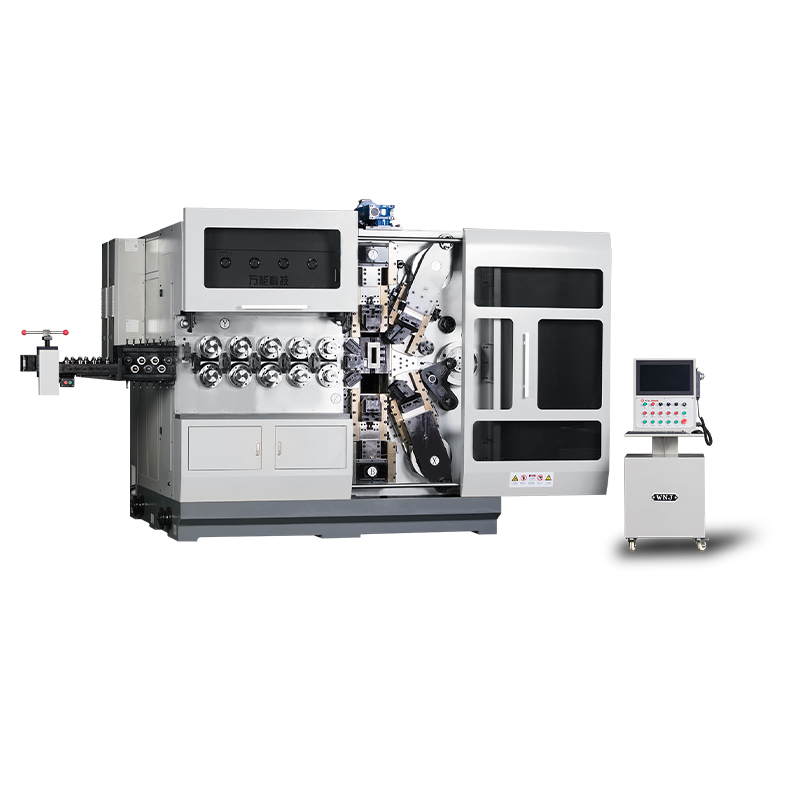
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer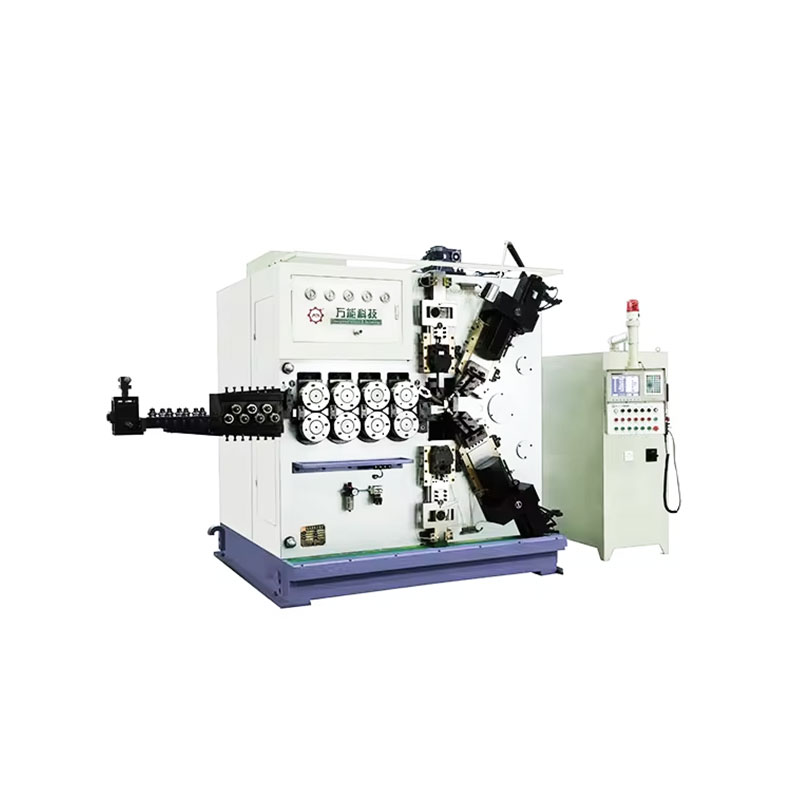
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer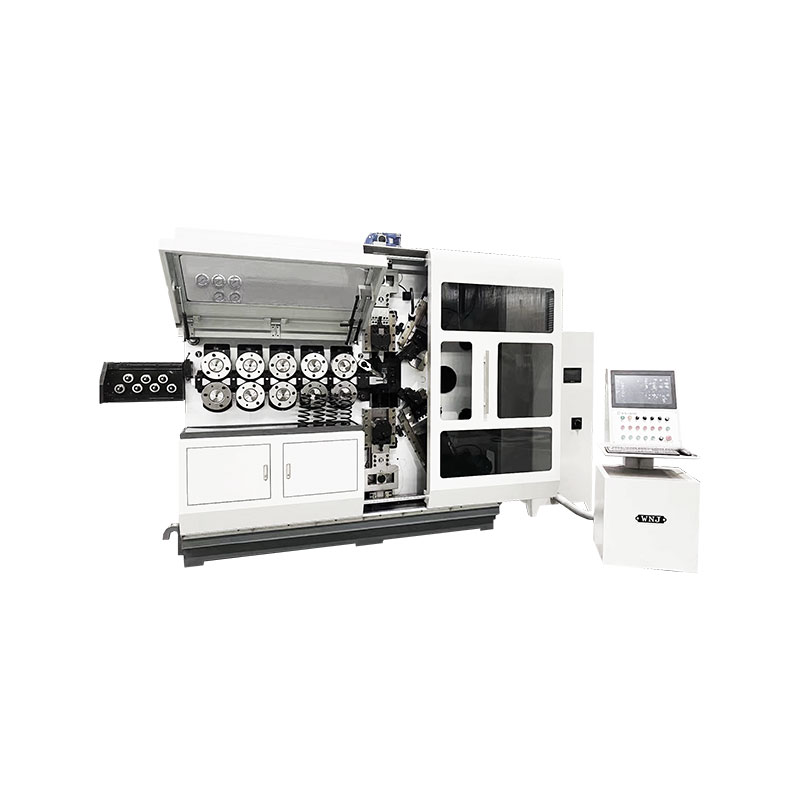
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer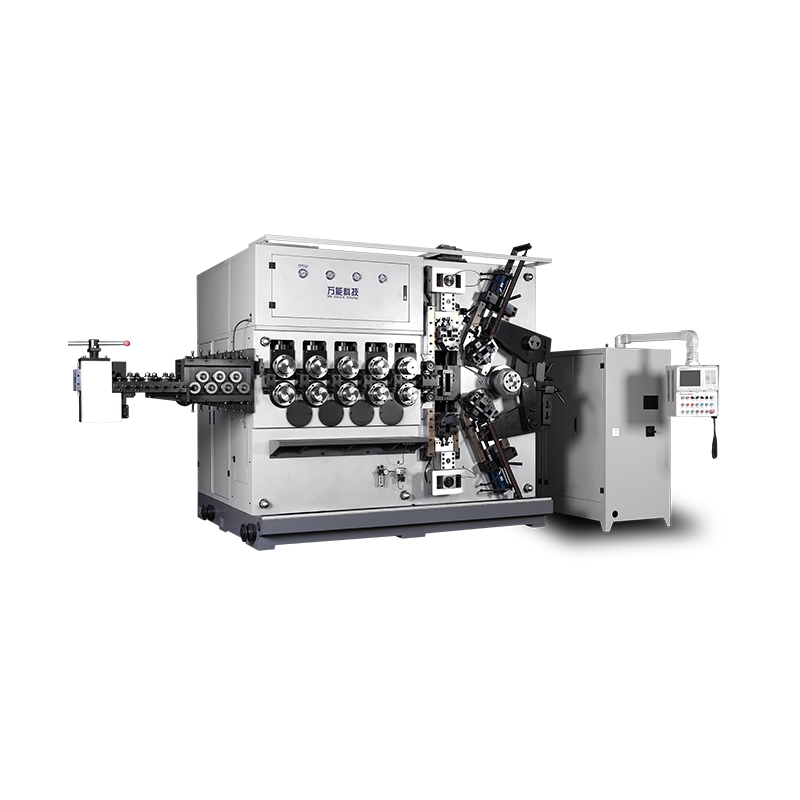
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer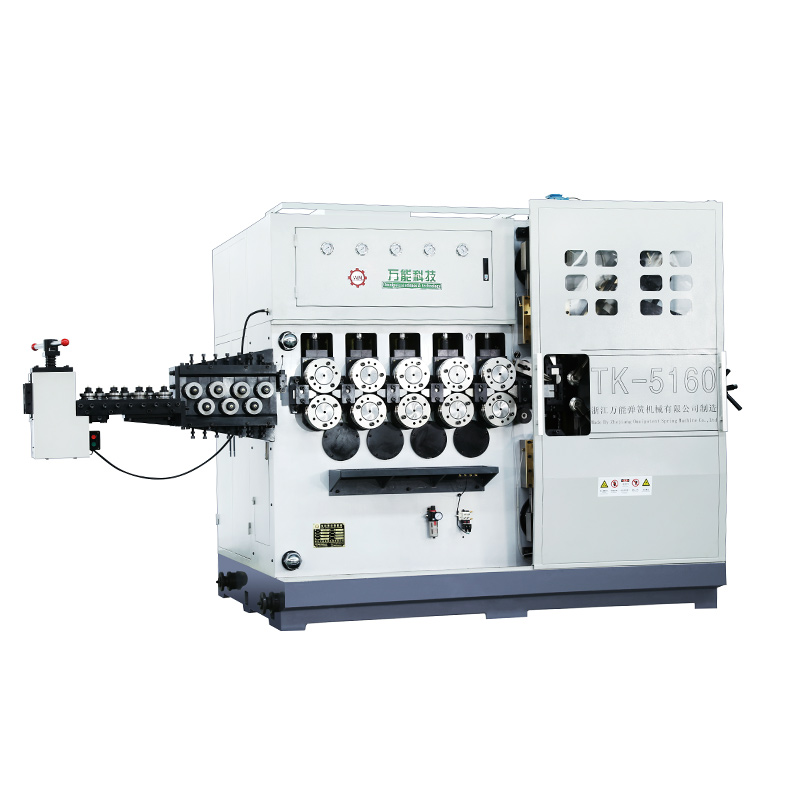
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod