Språk

En vridfjäder är ett lindat mekaniskt element som lagrar och frigör rotationsenergi genom vinkelavböjning. Du hittar den inuti bildörrspärrar, garagedörrsgångjärn, kameraluckor och elektriska ställverk. Kraften som håller en musfälla stängd är vridmoment från vridning. Trots att den är en liten komponent kräver dess tillverkning en precisionsnivå som konventionella handformningsmetoder inte kan leverera tillförlitligt.
Den direkta slutsatsen är enkel: om ditt tillverkningsmål är konsekvent belastningsnoggrannhet, snäv vinkeltolerans och volym över några tusen stycken per dag, är en CNC-fjäderformningsmaskin inte en lyx utan ett krav. Den här artikeln förklarar vad torsionsfjädrar faktiskt är, var de används, hur de tillverkas på modern CNC-utrustning och vad man ska tänka på när man köper en maskin för att tillverka dem.
En vridfjäder fungerar enligt principen om vridmoment. När en belastning appliceras på fjäderns ena ben vrids trådkroppen runt sin egen axel, vilket genererar en motkraft. Eftersom tråden är lindad är mängden vinkelavböjning direkt proportionell mot det applicerade momentet inom det elastiska området.
Två tekniska index bestämmer prestanda. Den vårindex (medeldiameter dividerad med tråddiameter) ska stanna i 4:1 till 16:1 räckvidd. Under 4:1 stiger stresskoncentrationen avsevärt. Över 16:1 tappar fjädern stabilitet under belastning. Den slingrande riktning (vänster eller höger) har också betydelse eftersom det avgör om vridmomentriktningen överensstämmer med den avsedda applikationen.
Torsionsfjädrar förekommer i nästan alla mekaniska enheter som behöver en returkraft eller en pålitlig spännverkan. Följande tabell listar de vanligaste sektorerna och de typiska funktionerna som torsionsfjädrar utför i var och en.
| Industri | Ansökan | Typiskt vridmoment |
|---|---|---|
| Automotive | Dörrspärr, fönsterregulator, gasretur | 0,2–12 N·m |
| Elektrisk | Strömbrytare, reläkontakt, brytarfjäder | 0,05–2 N·m |
| Medicinsk | Kirurgisk klämma, piller dispenser, medicinsk pump | 0,01–0,5 N·m |
Bara inom fordonssektorn kan ett medelstort fordon bära mer än 90 vridfjäderenheter över dess dörrsystem, sätesjusteringar, pedalreturer och nödbromsmekanismer. Den här skalan förklarar varför fjädertillverkare behöver utrustning som kan hålla vinkeltoleransen inom ±2 grader när de körs i hastigheter runt 60 till 120 stycken per minut . Tillverkare som betjänar denna marknad bör utvärdera sin formningsutrustning mot inte bara endelsnoggrannhet utan även genomströmningsstabilitet. För en fullständig konfigurationsguide för utrustning, gå igenom vår fordonsindustrins lösningar .
Att producera en torsionsfjäder kräver kontrollerad trådmatning, lindning, böjning, benformning och kapning. Tre maskinfamiljer dominerar detta utrymme:
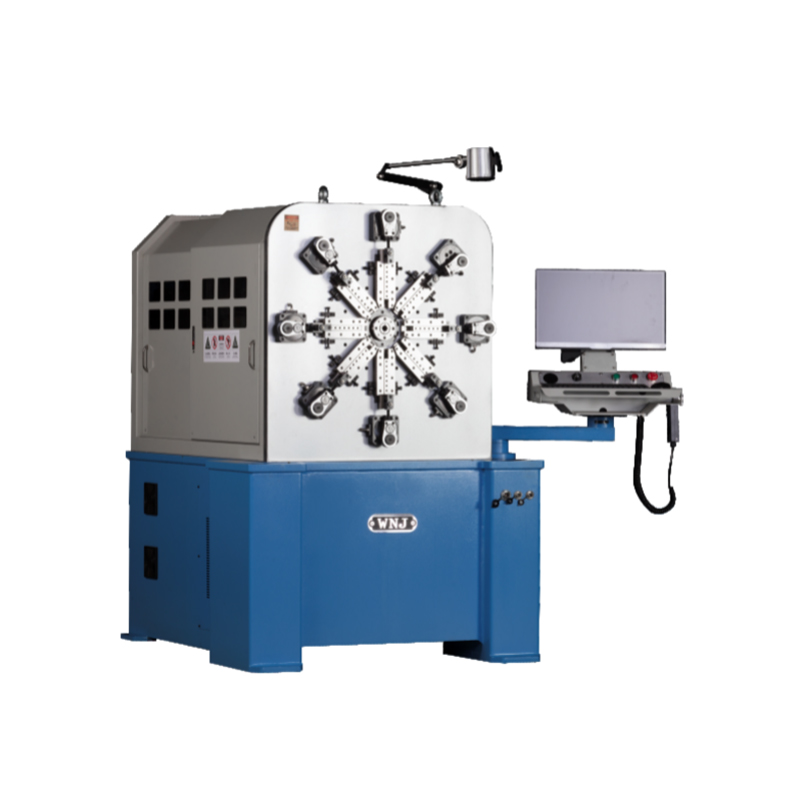 12-axlig kamlös CNC-fjädermaskin för komplexa torsionsfjädrar Denna 12-axliga kamlösa maskin möjliggör oberoende servokontroll för komplicerade benböjningar, vilket minskar inställningstiden avsevärt. Den passar blandade produktionssatser som kräver hög flexibilitet och exakt formning. Visa produkt →
En 12-axlig kamlös maskin erbjuder högsta flexibilitet för tillverkning av torsionsfjäder. Eftersom varje servoaxel rör sig oberoende, kan maskinen producera komplexa benböjar som normalt skulle kräva flera stansar. För tillverkare som kör blandade produktionsbatcher, reducerar programmeringsmetoden inställningstiden från timmar till minuter.
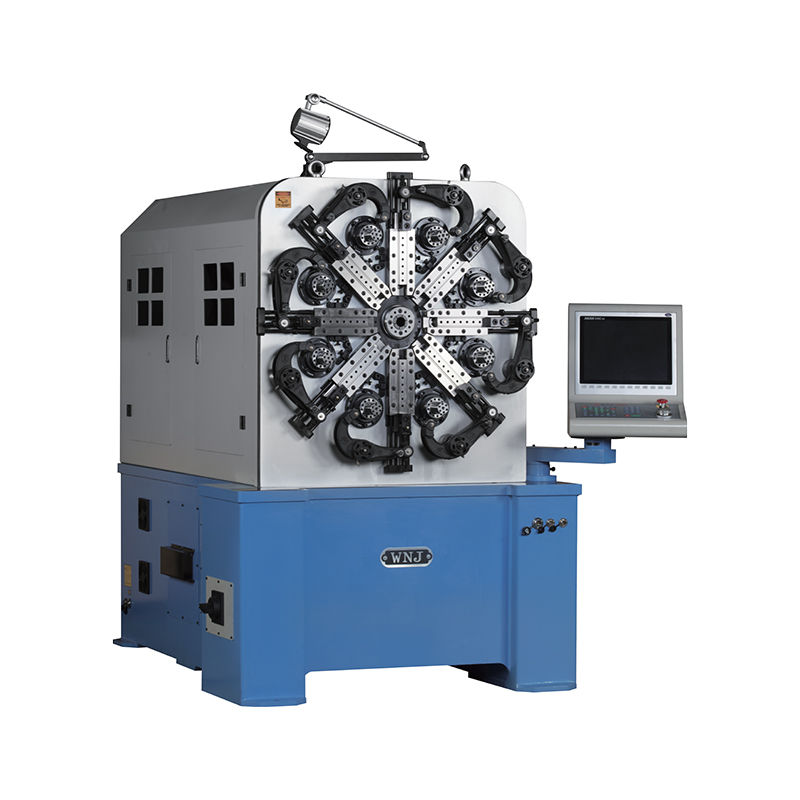 5-axlig CNC-fjäderformningsmaskin för standardtorsionsfjädrar En kostnadseffektiv femaxlig formningsmaskin som erbjuder utmärkt vinkelprecision på vanliga torsionsfjädrar. Det balanserar kapitalinvesteringar och underhållskostnader, vilket gör det till en idealisk mellanvägslösning. Visa produkt →
Femaxliga formningsmaskiner ger en kostnadseffektiv mellanväg. De levererar utmärkt vinkelprecision på vanliga torsionsfjädrar samtidigt som de håller kapitalinvesteringar och underhållskostnader lägre än ett 12-axligt system.
Fjäderdesign är en iterativ process där geometri och material samverkar. Här är parametrarna som påverkar både prestanda och tillverkningsbarhet.
En praktisk regel från tillverkningserfarenhet: om det totala toleransbandet på fjäderns fria vinkel är under ±3°, måste produktionsutrustningen ha minst 5-axlig CNC-styrning. En 3-axlig maskin kommer att kämpa för att hålla den toleransen konsekvent under ett heldagsskift eftersom den är beroende av mekaniska stopp för flera formningsrörelser.
Att välja rätt formningsmaskin beror på fem faktorer: fjäderkomplexitet, erforderlig vinkelnoggrannhet, daglig produktionsvolym, växlingsfrekvens och budget. Tabellen nedan sammanfattar avvägningarna mellan vanliga maskinkonfigurationer.
| Konfiguration | Axelräkning | Vinkelnoggrannhet | Bytestid | Bäst för |
|---|---|---|---|---|
| Traditionell kamtyp | 3–5 | ±0,15 mm | 3–6 timmar | Enkla fjädrar med hög volym |
| 5-axlig CNC-formning | 5 | ±0,05 mm | 30–60 minuter | Blandade partier i mellanvolym |
| 10/12-axlig kamlös | 10–12 | ±0,02 mm | 15–30 minuter | Komplexa torsionsfjädrar |
För en verkstad som producerar 5 000 till 20 000 torsionsfjädrar per sats med design som ändras tre gånger i veckan, ger en 5-axlig CNC-formningsmaskin den bästa avkastningen på investeringen. En 12-axlig kamlös maskin lönar sig när fjädergeometrin är mycket komplex – till exempel fjädrar med tre eller fler böjningar i ett ben – eller när vinkeltoleransen är snävare än ±2 grader.
CNC-torsionsfjädermaskiner är elektromekaniska precisionssystem. Regelbundet underhåll påverkar direkt dimensionell konsistens och utrustningens livslängd. Här är ett praktiskt ramverk baserat på tre nivåer av frekvens.
En vridfjäder tillhandahåller rotationskraft, som kallas vridmoment. Den driver returrörelser i dörrlåsen, kontrollerar ingrepp i kopplingsmekanismer och håller brytarkontakter under definierat tryck. Varje mekanism som kräver vinkelavböjning för att generera ett återställningsmoment kan använda en torsionsfjäder.
Torsionsfjädrar tillverkas på CNC-fjäderformningsmaskiner eller kamlösa fjädermaskiner. Formningsmaskinen matar tråd genom riktningsvalsar, lindar den runt en dorn eller med servodrivna fjäderpennor och böjer sedan benen till önskat vinkelläge. För detaljerade arbetsprinciper, besök vår artikel om torsionsfjäder maskinens arbetsprinciper .
Musiktråd är det bästa valet för precisionsfjädrar i miniatyr eftersom det ger maximal draghållfasthet. Rostfritt stål 304 är att föredra när korrosionsbeständigheten uppväger belastningskapaciteten. För industriella torsionsfjädrar med måttliga kostnadsbegränsningar presterar 65Mn fjäderstål bra och stöds brett i befintliga formverktyg.
I teorin kan en kamlös maskin med tillräckligt med axlar bilda kompressions-, vridnings-, förlängnings- och trådböjningsprodukter. I praktiken begränsar produktionseffektivitet och verktygsgeometri denna flexibilitet. En maskin optimerad för torsionsfjäderbensformning kan producera standardkompressionsfjädrar, men den kommer inte att matcha produktiviteten hos en dedikerad lindningsmaskin under långa produktionsserier.
Vridfjädertillverkning är en kompromiss mellan geometrikomplexitet, vinkelnoggrannhet och produktionskostnad. För enkla fjädrar i höga volymer förblir en traditionell kammaskin fungerande. För blandade, komplexa torsionsfjädrar som kräver konsistens mellan skift efter skift, är en CNC kamlös formningsmaskin det definitiva valet.
Det viktigaste köpbeslutet är inte antalet axlar utan anpassningen mellan maskinkapacitet och din produktfärdplan. Om precisionstorsionsfjädrar blir en större del av din katalog, kommer en 5-axlig eller 12-axlig CNC-formningsmaskin snabbt att få tillbaka sina kostnader genom minskad växlingstid och lägre skrothastighet.
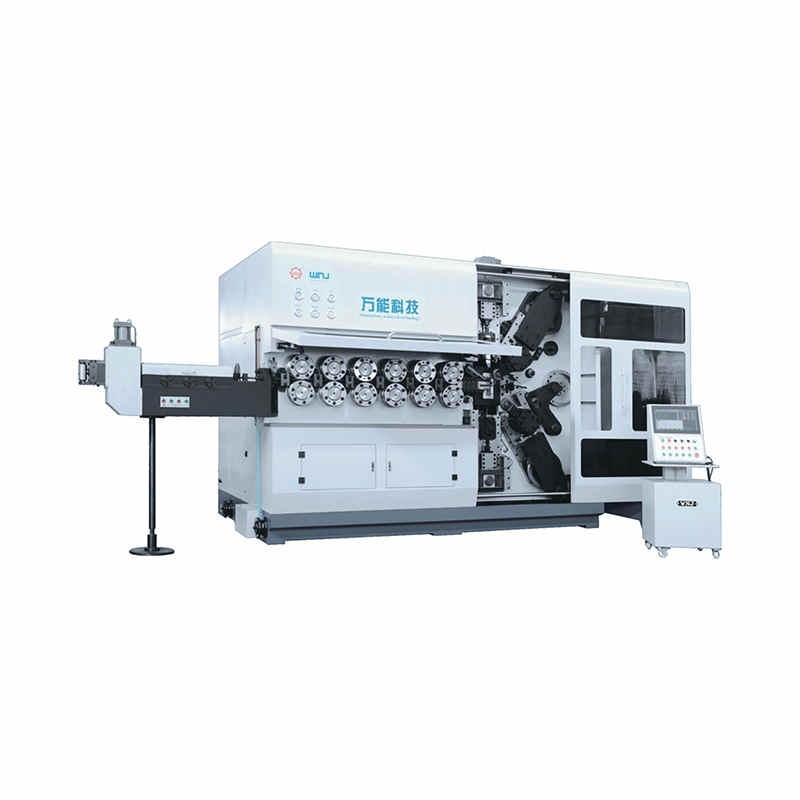
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer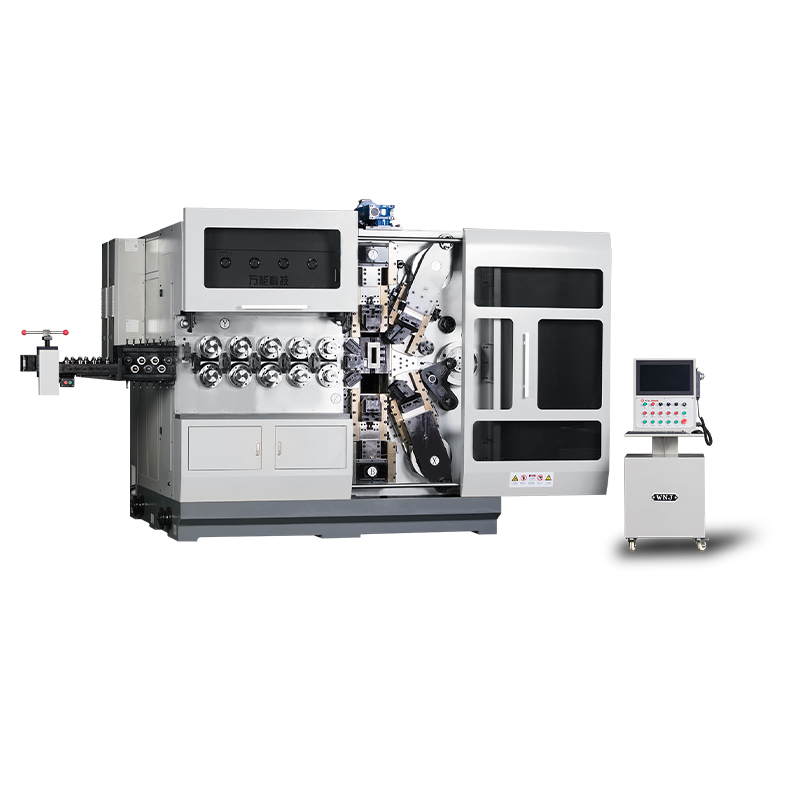
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer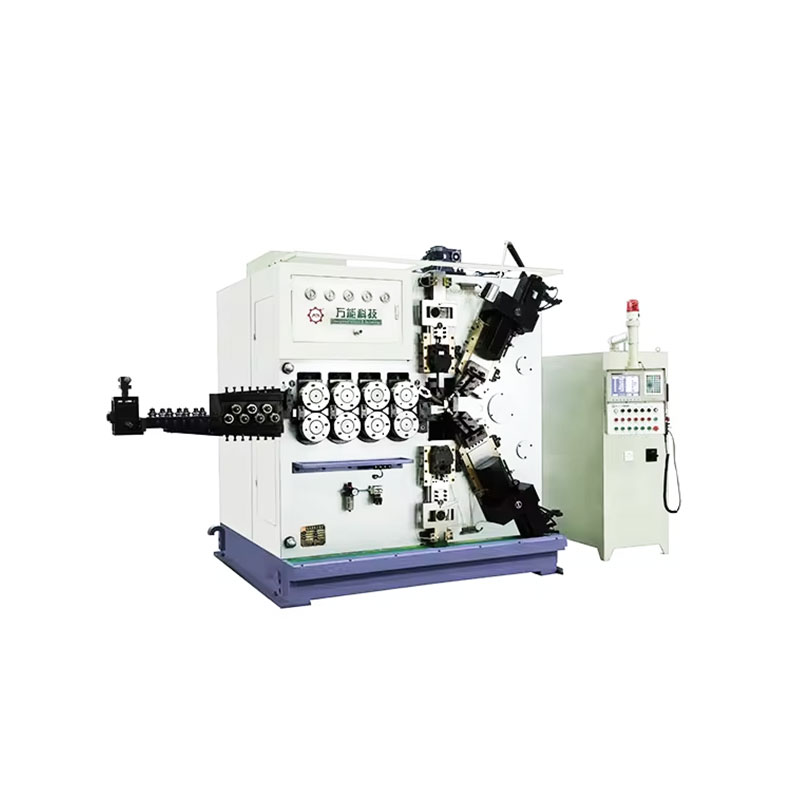
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer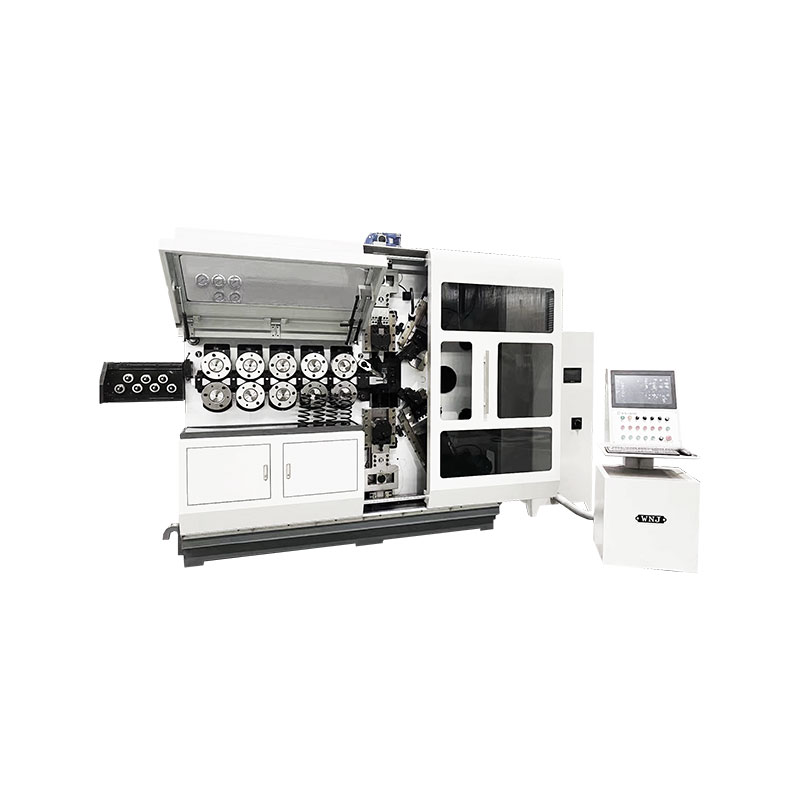
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer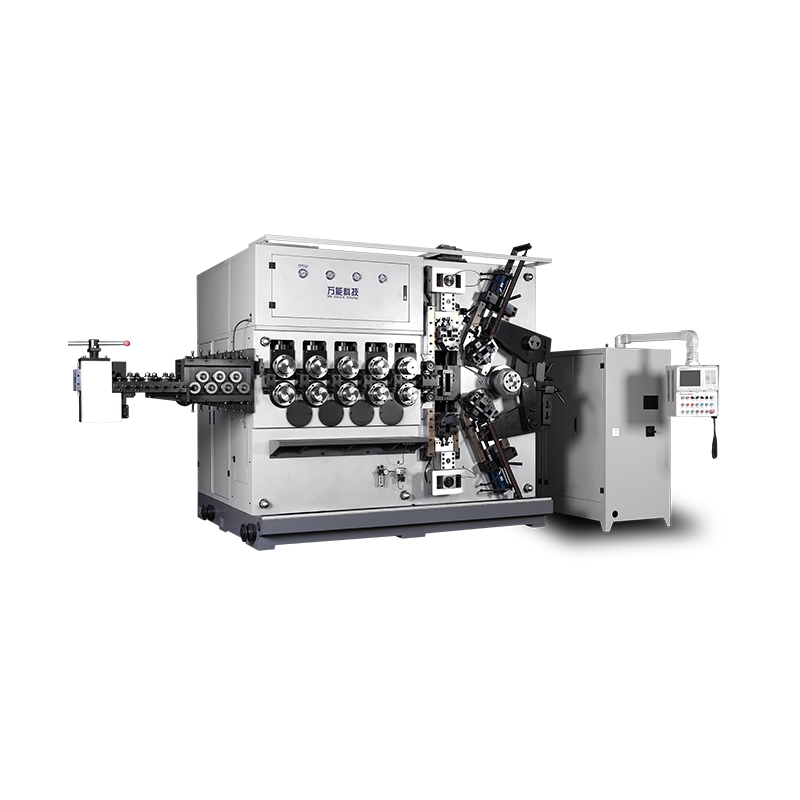
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer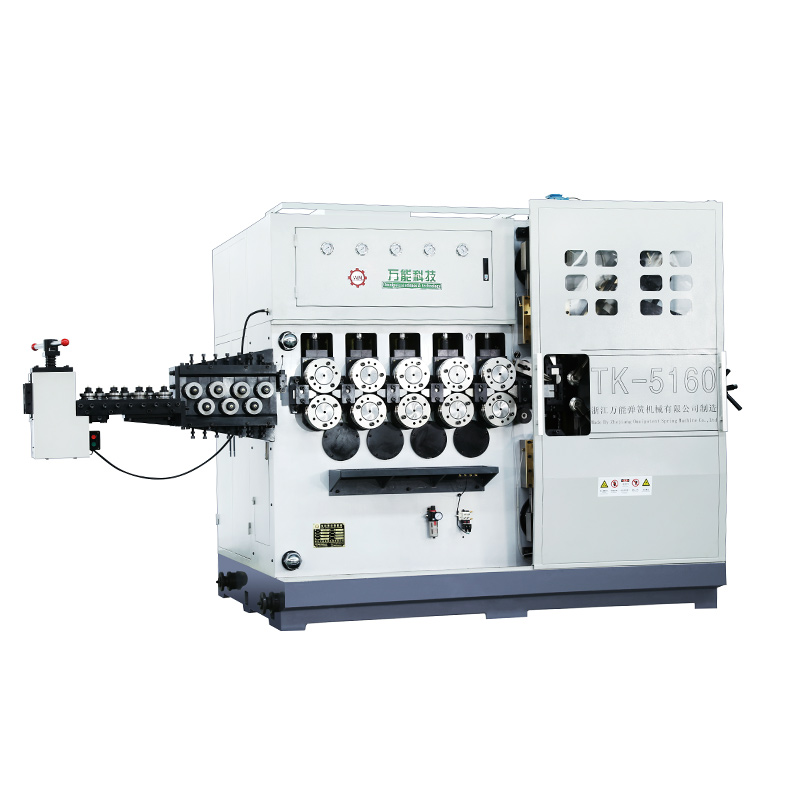
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer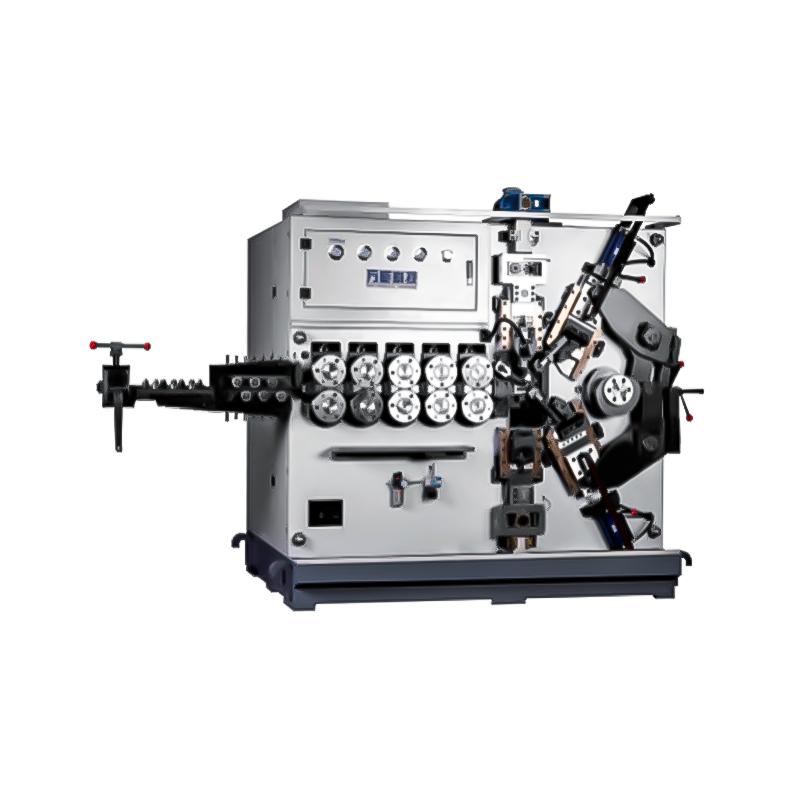
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod