Språk

En tryckfjäder spänns när dess axel böjer sig i sidled istället för att hålla sig i linje med lasten. Ingenting är sprucket, tråden är inte underdimensionerad och hastigheten som mättes på ett kort prov var korrekt. Fjädern har helt enkelt blivit instabil och när den väl böjer sig slutar varje siffra på ritningen att betyda vad den betydde.
Här är det korta svaret före detaljen. Fjäderbuckling är ett stabilitetsproblem, inte ett hållfasthetsproblem. Tre variabler avgör det mesta: slankhetsförhållandet (fri längd dividerat med medelspolens diameter), hur de två ändarna sitter mot sina säten och hur mycket rörelse fjädern uppmanas att absorbera. Tillverkningskontrollen avgör sedan om en fjäder som är stabil på papper förblir stabil i soptunnan.
En spiralfjäder under axiell belastning beter sig dels som en pelare och dels som en flexibel axel. Helixen bär lasten huvudsakligen i vridning, men den har också en böjstyvhet, och den böjstyvheten faller när fjädern trycks ihop. När väl den applicerade belastningen utvecklar även en liten lateral komponent, genom ett säte utanför centrum, en böjtråd eller en något avsmalnande ände, växer den laterala avböjningen snabbare än den axiella avböjningen. Det är det ögonblick då fjädern slutar vara en fjäder och börjar bli en instabil fjäder.
I produktionen uppträder buckling sällan som ett dramatiskt snäpp i sidled. Den visar sig som en fjäder som gnuggar sin borrning, bär ett blankt polerat band längs ena sidan av spolarna, tappar fri längd eller ger en belastning vid 80 procents nedböjning som är mätbart lägre än den förutspådda hastighetsberäkningen.
Spring design praktiken över hela världen arbetar från två dimensionslösa tal. Den första är Lf/D , fri längd dividerad med medelspolens diameter. Den andra är nedböjning dividerat med fri längd , skriven som en bråkdel av Lf. Standard buckling kurvor plottar den ena mot den andra, och varje punkt ovanför kurvan betyder att fjädern förväntas böja.
En mycket använd skärmregel från vårens designlitteratur är det en tryckfjäder med Lf/D under ca 2,6 spänns inte , oavsett hur långt den är komprimerad. Mellan ungefär 2,6 och 4 beror risken på rörelse- och slutförhållanden, och över 4 bör fjädern behandlas som en styrd komponent från början av designen, inte som en eftertanke.
Slutvillkoren har betydelse eftersom de ändrar den effektiva längden på motsvarande kolumn. I det klassiska Euler-förhållandet varierar den kritiska belastningen med en dividerad med kvadraten på den effektiva längdfaktorn K , så att förbättra K från 1,0 till 0,5 fördubblar inte bucklingströskeln, den fyrdubblar den.
| Slutskick i monteringen | Effektiv längdfaktor K | Relativt bucklingsmotstånd | Hur det ser ut i riktig hårdvara |
|---|---|---|---|
| Slutna och slipade ändar på plana parallella plattor | 0.5 | Högst | Maskinbearbetade fickor, platta hållare, slipade ändytor |
| Slutna ändar, parallella men inte jordade | 0.7 | Måttlig till hög | Som lindade ändar på plana brickor eller stämplade säten |
| Ena änden fri att luta | 1.0 | Låg | Sfäriskt säte, böjd hållare, konisk ficka |
| Sitter i en sliten, avsmalnande eller överdimensionerad ficka | 2.0 | Mycket låg | Omarbetade hus, gjutna säten, återvunna armaturer |
Ett designdiagram beskriver den genomsnittliga våren. Knäckningsklagomål kommer alltid från fördelningens svans, där tre eller fyra små avvikelser radas upp i samma riktning. I praktiken orsakar följande variationskällor de flesta klagomål vi ser på verkstadsgolvet och i kundrevisioner.
Servostyrd lindning åtgärdar detta direkt. Programmerbar stigning, korrigering av ytterdiameter med sluten slinga och konsekvent trådmatningstryck håller fri längd, stigning och diameter inuti ett tätt band, vilket är det billigaste sättet att flytta en hel produktion bort från bucklingskurvan.
 TK-335 3AXLIG CNC FJÄDER KOILMASKIN TK-335 3AXLIG CNC FJÄDER KOILMASKIN Visa produkt →
På utrustning av denna klass hanteras trådmatning, stigning och diameterkorrigering av styrsystemet snarare än av mekaniska kammar, så ett byte av trådparti innebär inte automatiskt en förändring av fjädergeometrin. För en fjäder som bara är marginellt stabil är den repeterbarheten ofta skillnaden mellan en godkänd och en felaktig första artikel.
Aritmetiken här är trubbig och värd att göra innan du ändrar någon trådstorlek. En tre graders lutning på en ändyta av en fjäder med 100 mm fri längd placerar bortre änden cirka 5,2 mm från axeln , eftersom tre grader har en tangent på ungefär 0,052. Så mycket excentricitet räcker för att trycka en borderlinefjäder över buckling-kurvan vid det första kompressionsslaget.
God slippraxis syftar till en plan kontaktyta över minst tre fjärdedelar av tråddiametern, med de två ändytorna parallella med en liten del av tråddiametern. Slipningsoperationen måste också undvika överhettning av trådändarna: slipbränna, synlig som halm eller blå färg, lämnar ett lokalt mjukare gångjärn i änden av fjädern, exakt där pelarbelastningen införs.
 Tillverkare av CNC-fjäderslipmaskin WNM2.5 WNM CNC FJÄDERSLIPMASKIN Visa produkt →
Automatiska ändslipmaskiner med kontrollerad matningshastighet och sliptryck tar bort operatörsvariabeln. Där en ändyta slipas ojämnt kommer ingen nedströmsinspektion att återställa den förlorade rätheten, och fjädern kommer att fortsätta att avvisas för ett symptom som ser ut som ett designproblem.
Kalllindade kompressionsfjädrar bär stora restspänningar från lindningsoperationen. Utan en avspänningscykel slappnar dessa påfrestningar långsamt under belastning, och fjädern tappar både fri längd och rakhet. Kalllindade kolstålfjädrar är typiskt spänningsavlastade någonstans i området 200 till 300 C i 30 till 60 minuter, med det exakta fönstret beroende på trådkvalitet och den spänningsnivå designen tillåter.
Ugnsdetaljen som är viktig för buckling är enhetlighet, inte topptemperatur. Om ena sidan av lasten sitter i en svalare zon avlastar den ena sidan av spolen mindre stress än den andra, och fjädern lämnar ugnen redan böjd. En enhetlig arbetszon inom några få grader Celsius är det som skiljer en ugn som stöder raka fjädrar från en som tyst genererar skrot.
Varmlindade källor går genom en annan väg, med en austenitiserande, släckande och härdande sekvens vid mycket högre temperaturer. Här ger en ojämn släckning en båge som ingen ändslipning kan korrigera, eftersom krökningen går genom hela fjäderkroppen snarare än att sitta i ändarna.
 WNJ210 Spring Temper Ugn (Panint-serien) Panint Series WNJ SPRING TEMPERA UGN Visa produkt →
Oavsett vilken ugnsdesign som används är det praktiska testet enkelt: kör en sats, låt den svalna i ett rakt ställ och mät axelbågen på en ytplatta. Om bågen korrelerar med positionen i ugnen snarare än med positionen i spolen, är värmebehandlingen problemet, inte lindningsmaskinen.
När en fjäder redan bucklas i fältet är det dessa spakar som faktiskt ändrar resultatet, ungefär i ordning efter hur mycket de kostar att implementera.
Buckling lämnar bevis långt innan det blir ett klagomål. En grundläggande rutin för inkommande inspektion kommer att fånga det mesta.
Spänning är sällan ett endelat problem. Det är ett systemproblem och de industrier som har minst tolerans för sidorörelser i en montering känner av det först.
I fordonsupphängning och sätesapplikationer ändrar en fjäder som böjer sig inuti sitt säte hjulhastigheten, sliter på sätesisolatorn och producerar ljud som kunder rapporterar omedelbart. In bilfjädertillverkning , spolens diameterkonsistens och ändens rätvinklighet behandlas som funktionskrav av just detta skäl. Ventiltågsfjädrar fungerar i täta hål där all sidokontakt övergår i slitage på hållaren och huvudet. Flyg- och medicinska enheter använder ofta långa, smala fjädrar i begränsade hål, så designers bygger in en guide från den första skissen istället för att vänta på ett testfel. Telekom- och kontaktfjädrar är tillräckligt korta för att buckling sällan är ett problem, men samma stigning och slutkvalitetskontroller som förhindrar buckling skyddar också kontaktkraftens konsistens.
Den kommersiella punkten är enkel. Ett knäckningsfel upptäcks vanligtvis vid montering eller efter leverans, vilket innebär omarbetning, sortering och konstruktionsgenomgång. Alla tre kostade mycket mer än den spoltråd som skulle ha tagit bort tillståndet vid maskinen.
Ett allmänt använt screeningvärde är ett Lf över D-förhållande på cirka 2,6. Nedanför det behandlas buckling inte som ett praktiskt problem. Över ungefär 4, bör fjädern styras eller designen bör omarbetas. Mellan dessa två figurer beror svaret på hur mycket av den fria längden du använder och på slutförhållandena.
Nej. Böjningströskeln uppnås vanligtvis vid 60 till 80 procent av den beräknade kritiska nedböjningen, och fjädern kan sitta i böjt tillstånd över den andra halvan av sitt slag. Det är därför en fjäder kan klara ett enpunktsbelastningstest på arbetshöjd och ändå misslyckas i drift.
Markändar minskar excentriciteten och flyttar den effektiva längdfaktorn mot 0,5, vilket kan höja tröskeln avsevärt. De ersätter inte en styrning på en riktigt smal fjäder. Slipning fixar lastinförandet; det kan inte ändra på att själva fjädern är för lång i förhållande till dess diameter.
Nästan aldrig. Böjning beror på geometri och på elasticitetsmodulen, och modulen för varje vanligt fjäderstål ligger inom några få procent av 200 till 210 GPa. Ett högre betyg ökar spänningen som tråden kan överleva, vilket är en trötthetsfråga, inte en stabilitetsfråga.
Det gör den, och effekten är mätbar. En kalllindad fjäder som inte är ordentligt spänningsavlastad kommer att slappna av ojämnt under belastning, och avslappningen tenderar att vara på den sida av spolen som bär den högsta kvarvarande spänningen. Resultatet är en båge som växer under de första hundra cyklerna.
Det är den mest pålitliga enstaka åtgärden, men den ger sina egna problem: friktion, slitageskräp och ett spel som måste vara tillräckligt tätt för att fungera men ändå tillräckligt löst för att undvika att det fastnar. Där en styrning är omöjlig ger kapslade fjädrar eller en kortare, styvare design med minskad rörelse oftast ett bättre helhetsresultat.
Böjning är en statisk sidoinstabilitet som drivs av belastning och smalhet. Surging är ett dynamiskt fenomen som drivs av excitationsfrekvens, och en kort, knäböjd fjäder kan sjunka kraftigt samtidigt som den aldrig kommer i närheten av att buckla. Fixningarna är orelaterade, varför diagnosen måste komma före den korrigerande åtgärden.
Vårknäckning är förutsägbar, och det är de goda nyheterna. Räkna ut slankhetsförhållandet, bestäm det effektiva sluttillståndet, rita upp driftspunkten mot industrins buckling-kurva, gå sedan och kontrollera om processen faktiskt kan hålla den geometri som beräkningen antog. I de flesta fall är fixeringen en kortare fjäder, en slipad ände, en styrning av rätt storlek eller en lindnings- och värmebehandlingsprocess som håller rakhet sats efter sats.
Kör siffrorna först, inspektera sätena sedan och byt först sedan fjädern. Den beställningen sparar mest tid och mest ledning.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer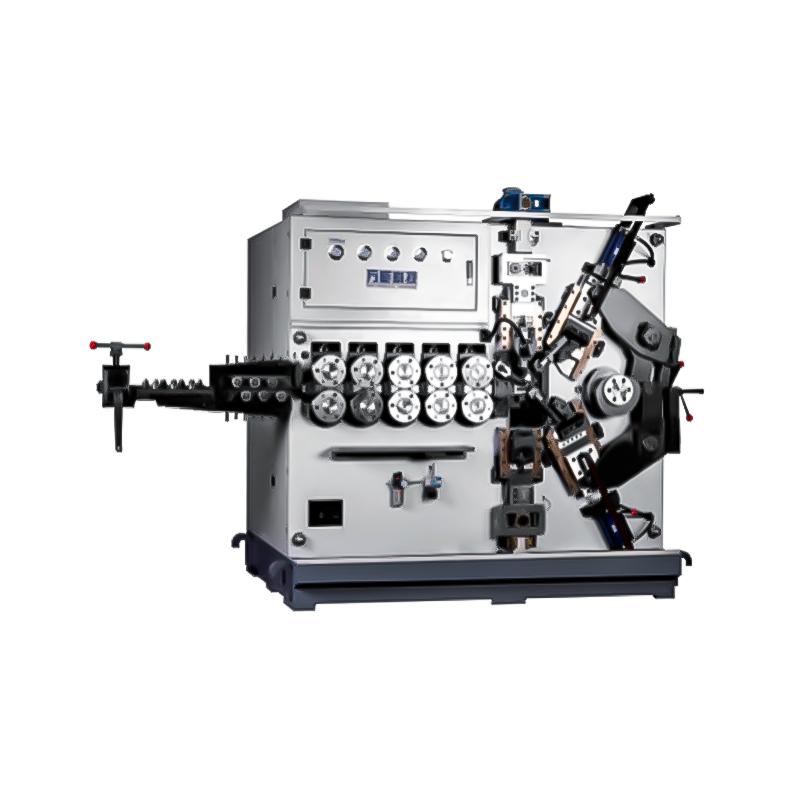
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod