Språk

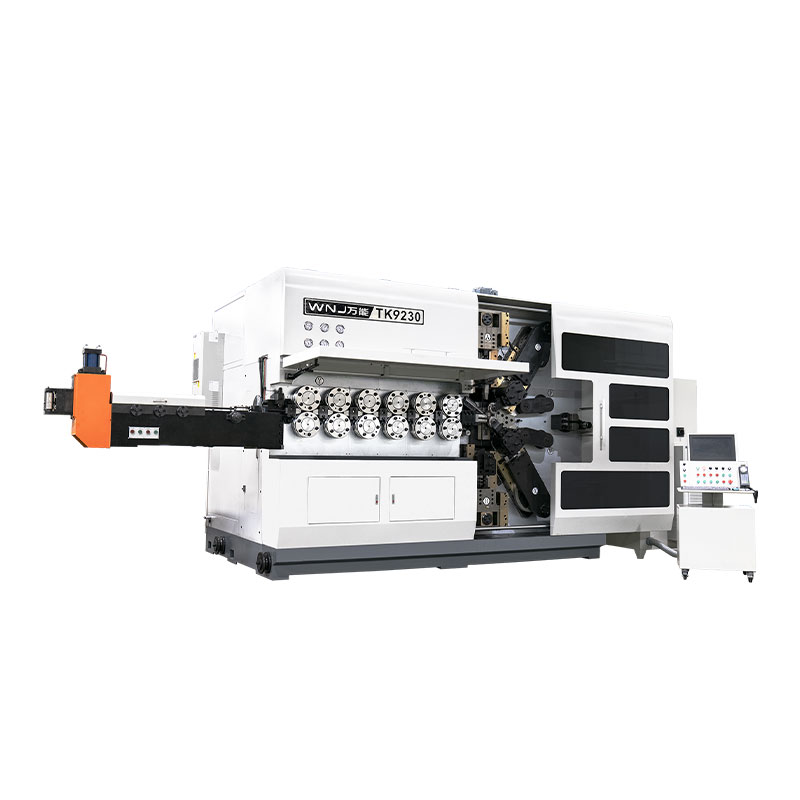
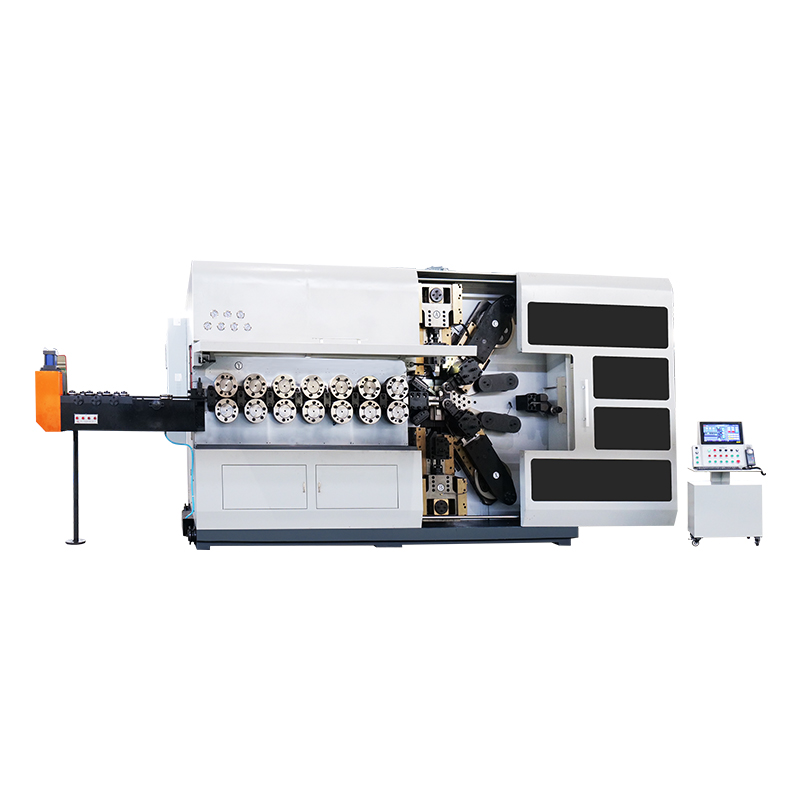
Varje trådspiral som kommer in i en formningsverkstad bär ett beslut med sig: är denna del bättre gjord på en kamdriven fjädermaskin, en dedikerad coiler eller en CNC trådformningsmaskin ? Det korta svaret för de flesta moderna produktionslinjer är CNC-trådformningsmaskinen, eftersom den omvandlar formförändringar till mjukvaruförändringar snarare än verktygsrumsförändringar. När programmet väl har lagrats kan samma maskin flytta från en enkel krok till en tredimensionell konsol med flera böjningar på ungefär den tid det tar att ladda en ny fil.
Den här guiden förklarar vad en CNC-trådformningsmaskin faktiskt gör, hur dess axelkonfiguration ändrar kapacitet, var den överlappar med fjäderspolar och vad du ska verifiera innan du satsar kapital till en. Slutsatsen på förhand: om din delblandning inkluderar torsionsfjädrar, trådklämmor, krokar, fästen eller någon geometri som böjs i mer än ett plan, erbjuder denna maskinklass det bredaste användbara utbudet per dollar av någon trådformningsutrustning.
Kapacitetsgränsen för en CNC-trådformningsmaskin är bredare än många köpare antar. Det är inte begränsat till spiralformade fjädrar, även om det kan producera många fjäderfamiljer. Maskinens verkliga styrka är att skapa former av tråd som kräver böjning i olika riktningar, forma öglor i ändarna, vrida ben och skära av rent. Jämfört med en mekanisk kammaskin tar CNC-versionen bort tiden och kostnaderna för att designa, skära och prova kammar för varje ny del.
Det finns en viktig gräns. Om du behöver en enda kompressionsfjäderdesign i mycket hög volym i månader i taget, kommer en dedikerad CNC-fjäderlindningsmaskin vanligtvis att producera den snabbare. CNC-trådformningsmaskiner tjänar sin position när variationen av delar är stor och byten är frekvent , vilket är det normala tillståndet i kontraktstillverkning och OEM-butiker.
Alla CNC-trådformningsmaskiner följer samma sekvens: räta ut, mata, böja, skära. Skillnaderna mellan modellerna beror på hur många bockningsaxlar som verkar på tråden samtidigt, hur exakt matningslängden styrs och hur snabbt styrsystemet räknar om verktygspositioner för ett nytt detaljprogram.
Ur arbetsflödessynpunkt definieras varje böj, matningslängd och skärposition i regulatorn som ett koordinatvärde. Det är det som gör omställningen snabb: du modifierar inte det formgenererande systemet fysiskt utöver att byta styrning och verktygsblock. Samma logik möjliggör också automatisk korrigering, eftersom styrsystemet kan jämföra beordrade positioner med faktisk återkoppling från varje servoaxel.
Axelantal är den mest citerade specifikationen inom trådformning eftersom den korrelerar med komplexiteten hos den geometri som du kan bygga i en gång. Köp som regel inte fler yxor än vad din produktfärdplan motiverar; en 10-axlig maskin kostar mer att använda, programmera och underhålla än en 3-axlig maskin. Samtidigt, om du accepterar arbete med flerplansböjar, leder underspecificering till långsammare cykler, manuella sekundära operationer och inkonsekvent detaljkvalitet.
| Yxor | Att bilda frihet | Typiska delar | Typiskt trådutbud |
|---|---|---|---|
| 3-axlig | Matning, horisontell böjning, skärning | Krokar, enkla clips, små förlängningsfjädrar | 0,3 till 3,0 mm |
| 5-axlig | Lägger till verktygsaxlar för rörelse utanför planet | Torsionsfjädrar, 3D-klämmor, små bilfästen | 0,5 till 5,0 mm |
| 6/7-axel | Fler samtidiga verktygspositioner | Flerböjda 3D-former med snäva radier | 1,0 till 6,0 mm |
| 10-axel | Två bildande armar med multiverktygskontroll | Komplexa 3D-fjädrar och formade sammansättningar | 1,5 till 10,0 mm |
| 12-axlad kamlös | Maximal verktygsrörlighet, inga kammar | Komplexa medicinska, rymd- och högblandningsdelar | 0,5 till 12,0 mm |
En 3-axlig maskin är den billigaste ingångspunkten och är fortfarande den mest populära konfigurationen för butiker vars delar är platta krokar, clips och enkla fjädrar. När dina ingenjörer börjar designa torsionsfjädrar med förskjutna ben eller trådformer som böjer sig i två plan, tar hoppet till en 5-axlig maskin bort de flesta av verktygskompromisserna. 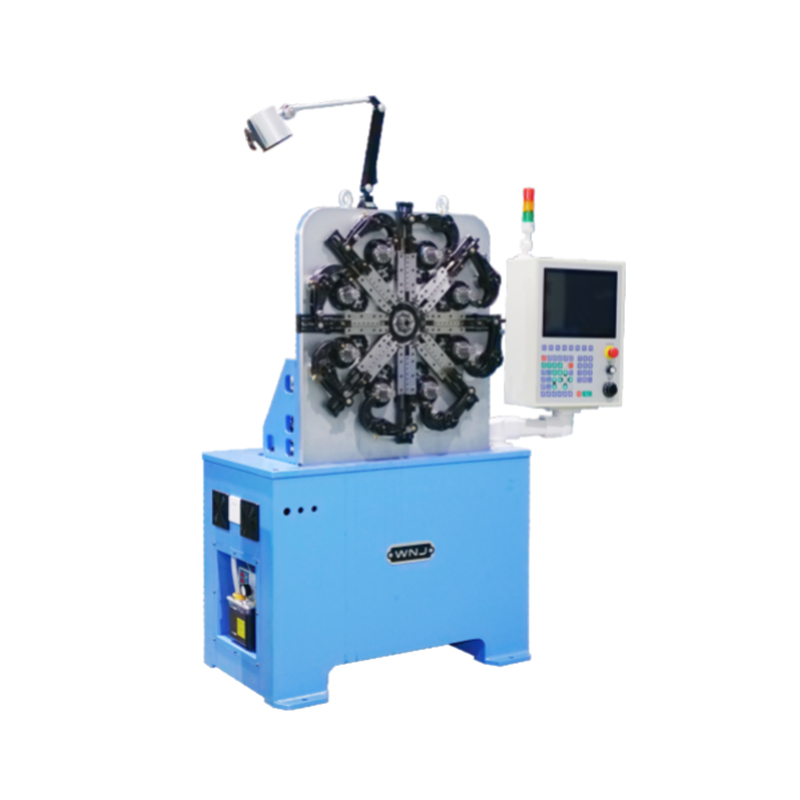 CNC-625D 3-axlig fjäderformningsmaskin för enkla fjädrar Denna 3-axliga formningsmaskin erbjuder den lägsta inträdeskostnaden för butiker som tillverkar platta krokar, clips och enkla fjädrar. Dess fyraxelstyrning möjliggör enstegs- eller synkrondrift med automatiskt stopp för defekta delar. Visa produkt → Som referens täcker 625D-klassens 3-axliga formningsmaskin i WNJ-serien detta segment, medan 625Z/635Z/650Z-serien utökar samma formningsprincip till fem kontrollerade axlar.
För butiker som citerar blandade produktionsserier ger de 10-axliga och 12-axliga kamlösa konfigurationerna det bredaste driftsutrymmet. Deras fördel är samtidig rörelse av flera verktygshållare, vilket minskar cykeltiden på delar som annars skulle behöva indexeras eller ompositioneras. Avvägningen är ett brantare programmeringskrav och ett högre inköpspris.
Människor använder ofta de två termerna omväxlande, men de hänvisar till olika styrkor. En CNC-fjäderlindningsmaskin är optimerad för spiralformade former vid hög hastighet, medan en CNC-trådformningsmaskin är optimerad för godtyckliga 3D-trådformer och fjädertyper som behöver böjas snarare än lindning. Det korrekta valet beror på din dominerande detaljgeometri, inte enbart på maskinmärket eller priset.
Många fjäderproduktionslinjer håller båda maskintyperna sida vid sida. Om du förväntar dig att en trådformningsmaskin ska ersätta en coiler för rakt kompressionsarbete, jämför de verkliga cykeltiderna på din egen tråddiameter innan du påbörjar. För delar som kombinerar spiralformade sektioner med ben och böjar kan en trådformningsmaskin med ett dorntillbehör ofta konsolidera det som annars skulle kräva två maskiner. När delen i första hand är en böjd trådform snarare än en spiral, är en 4-axlig trådbockningsmaskin det mer riktade alternativet. 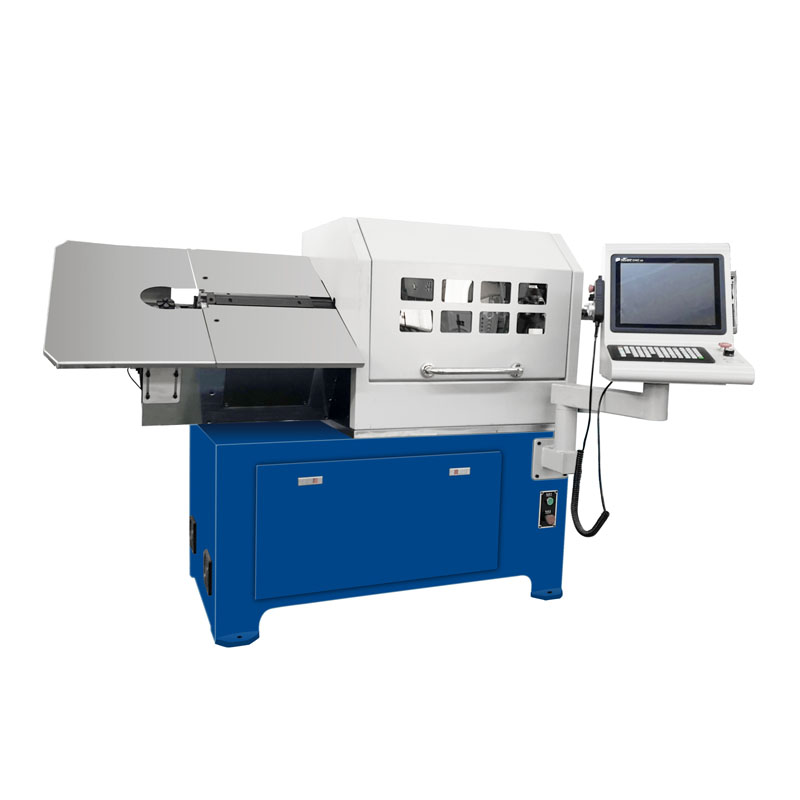 ZW-480 4-axlig CNC trådbockningsmaskin för böjda trådformer När din del i första hand är en böjd trådform snarare än en spiral, ger denna 4-axliga bockningsmaskin riktad effektivitet. Dess fyra/sju-axliga länksystem säkerställer hög precision och stabil prestanda för olika trådböjningsapplikationer. Visa produkt →
CNC-trådformningsmaskiner är inte begränsade till fjädertillverkare. Samma böjnings- och skärlogik dyker upp i nästan alla konstruerade produkter som innehåller en formad trådkomponent. Ansökningssidorna på WNJ-webbplatsen identifierar åtta vertikaler där denna utrustning används dagligen:
Den röda tråden är dimensionell konsistens. I exempelvis biltillverkning kan en sätesfjäder som driver med en millimeter i benvinkeln skapa buller och för tidigt slitage i slutmonteringen. En femaxlig maskin håller verktygsbanan med tillräcklig repeterbarhet för att varje del som kommer från linjen matchar det godkända provet. 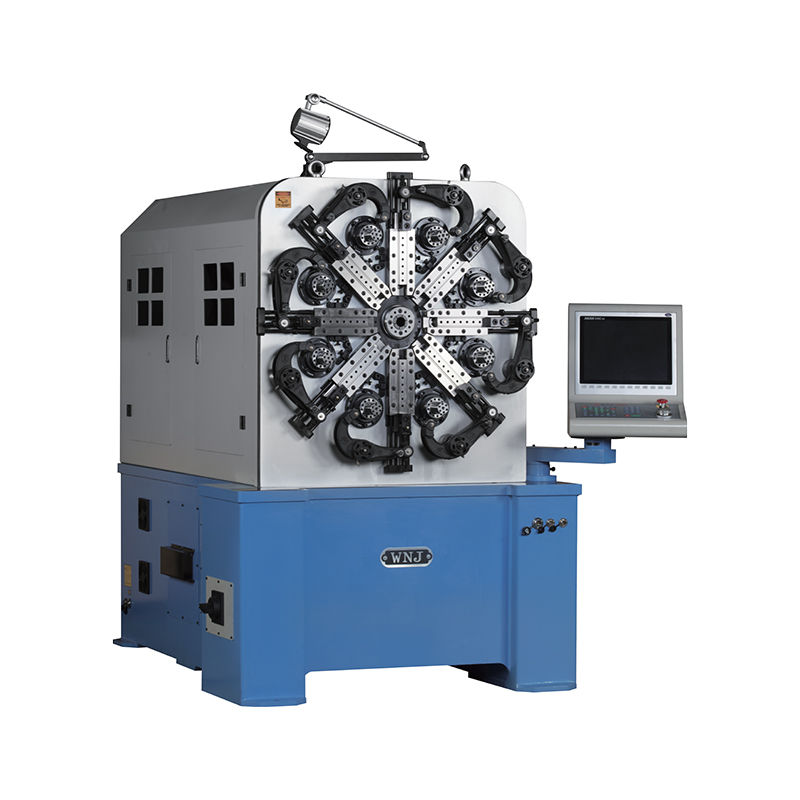 CNC-635Z 5-axlig fjäderformningsmaskin för konsekvent dimensionell noggrannhet Denna femaxliga formningsmaskin levererar den repeterbarhet som krävs för bilsätesfjädrar och liknande precisionsdelar. Den roterande trådmatningsmekanismen förenklar installationen, medan femaxlig kontroll upprätthåller snäva toleranser för benvinklar och diametrar. Visa produkt → Det är därför tillverkare i dessa industrier ber om provdelar tillverkade av eget material innan de godkänner en maskin.
Innan du jämför prislappar, jämför dessa sju faktorer. En maskin som är 5 procent billigare kan kosta 20 procent mer i verktyg och stillestånd om specifikationen inte stämmer överens med dina tråddiameter och toleranskrav.
Dessa punkter behandlas i praktisk detalj i vår guide om hur man väljer rätt fjädermaskin . Sammanfattningen är enkel: låt din delfamilj definiera specifikationen, använd sedan provdelar för att validera det verkliga beteendet innan köp.
Noggrannheten hos en CNC-trådformningsmaskin är resultatet av mekaniskt tillstånd lika mycket som programvara. Rena styrningar, inriktade rullar och korrekt spända matningssystem håller toleranserna repeterbara genom tusentals cykler. Den dagliga rutinen är kort, men att hoppa över den leder till drift som dyker upp först vid slutbesiktning.
Operatörer bör också förstå maskinens normala ljud- och vibrationssignatur. Ovanligt ljud från matningssektionen eller en plötslig förändring av böjvinkeln uppstår vanligtvis innan ett fullständigt fel, och tidig åtgärd undviker längre stilleståndstid.
CNC-fjädermaskin är ett brett begrepp som vanligtvis täcker både coilers och formningsmaskiner. I praktiken är en fjäderlindningsmaskin optimerad för spiralfjädrar, medan en trådformningsmaskin producerar böjda trådformer, torsionsfjädrar, förlängningsfjädrar och andra icke-spiralformade geometrier. De flesta fabriker använder båda för att täcka hela produktsortimentet.
Vanliga material inkluderar kolfjäderstål, rostfria stålsorter som 302, 304 och 316, fosforbrons, berylliumkoppar, aluminium och olika belagda trådar. De två nyckelgränserna är maskinens tråddiameterområde och den maximala draghållfastheten som matnings- och riktningssystemet kan hantera. Om du planerar att dra hårt dragen tråd över 2000 MPa, kontrollera riktrullens material och matarvalsens tryckintervall innan köp.
Om de flesta delar är enplansklämmor och krokar räcker det med en 3-axlig maskin. Torsionsfjädrar med förskjutna ben drar nytta av 5-axlig kontroll. Flerplans 3D-trådsformer behöver vanligtvis 6 axlar eller fler. En praktisk regel är att välja en nivå över din nuvarande genomsnittliga komplexitet så att du kan acceptera ett bredare utbud av jobb utan att köpa en andra maskin.
Ja, inom gränserna. Kompressionsfjädrar med slutna ändar och snäv stigning är den starka domänen av en coiler, men en trådformningsmaskin utrustad med ett stigningsverktyg och dorn kan producera tryckfjädrar effektivt vid måttliga hastigheter. Det är särskilt attraktivt i små partier där omställningstiden är viktigare än maximal cykelhastighet.
För en enkel geometriändring inom samma tråddiameter tar verktygsjusteringar vanligtvis 15 till 40 minuter plus programval. Om tråddiametern ändras byter du även styrningar, matarvalsar och formverktyg, vilket vanligtvis tar en till två timmar på de flesta maskiner. Ett kamdrivet alternativ skulle kräva kapning och provning av nya kammar, vilket tar betydligt längre tid.
Praktisk repeterbarhet ligger vanligtvis inom intervallet plus eller minus 0,5 till 1 grad för böjningsvinklar och plus eller minus 0,1 mm för längder, beroende på tråddiameter, återfjädring och materialkonsistens. Bekräfta alltid dessa siffror med en provkörning med din faktiska tråd, eftersom materialåterfjädring har störst inflytande på den slutliga geometrin.
Rätt val kommer alltid tillbaka till din delfamilj, inte maskinens namnskylt. Om din produktmix inkluderar olika trådformer och fjädergeometrier förblir en CNC-trådformningsmaskin den enda utrustningen med det bredaste användbara sortimentet. Verifiera axelräkningen, kontrollera tråddiametertäckningen, bekräfta supportnätverket och be om provdelar gjorda av ditt material innan du skriver under. Den processen tar några dagar, men den skyddar maskininvesteringen i ett decennium eller mer.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod