Språk

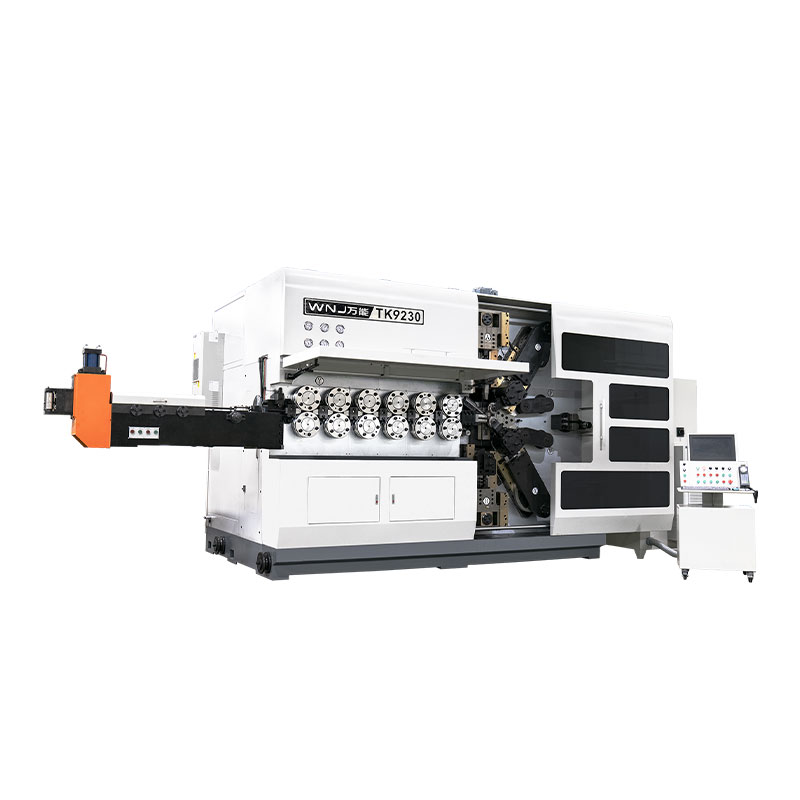
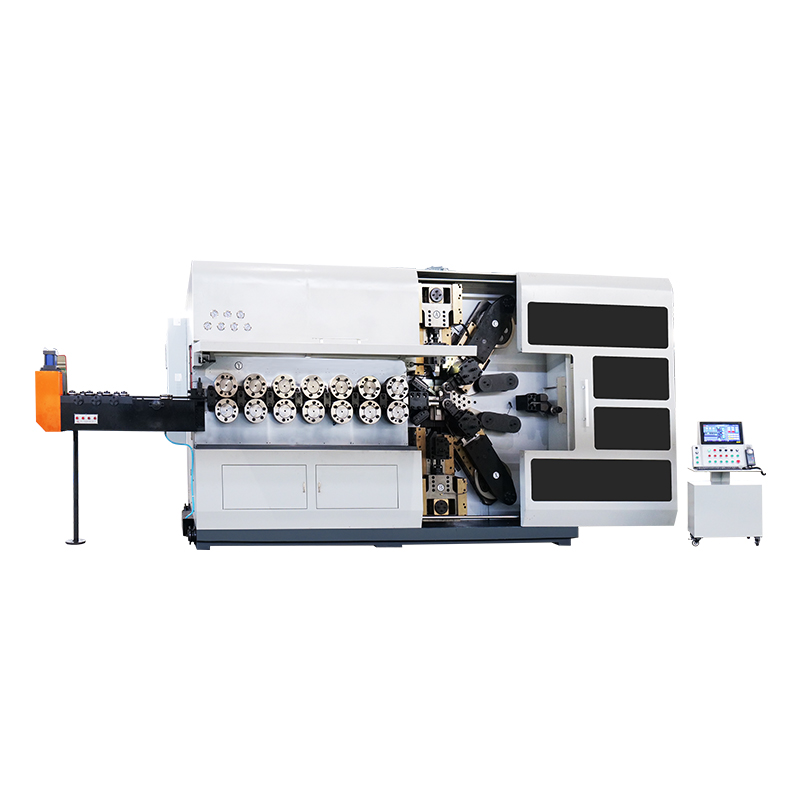
En CNC-fjäderlindningsmaskin är den enskilt viktigaste investeringen för en fjädertillverkare som vill förbli konkurrenskraftig. Till skillnad från mekaniska lindningsmaskiner som är beroende av kammar och gränslägesbrytare, styr en CNC-fjäderlindningsmaskin trådmatning, lindningspunktsposition, stigningsrörelse och skärverkan genom synkroniserade servoaxlar. Resultatet är repeterbar spolgeometri, snabbare installationsändringar och mycket lägre skrothastigheter. Om din produktionsplan inkluderar tryckfjädrar, förlängningsfjädrar eller torsionsfjädrar med toleranser snävare än 0,05 mm, är en modern CNC-lindningsmaskin inte valfri; det är baslinjen. Den här guiden förklarar hur dessa maskiner fungerar, vad axelnumren faktiskt betyder, vilka specifikationer du bör jämföra och hur du matchar en maskin till dina verkliga produktionsförhållanden.
Arbetsprincipen delas upp i fem steg: trådrätning, trådmatning, lindning, stigningskontroll och kapning. Tråden dras från en spole eller ett elektriskt trådmatningsställ, passerar genom en uppsättning uträtningsrullar som tar bort avgjutning och krökning och går sedan in i matarrullarna. Matarrullarna trycker tråden mot en lindningspunkt eller runt en dorn. När tråden matas fram bestäms fjäderns ytterdiameter av lindningspunktens läge. Ett servodrivet stigningsverktyg rör sig vinkelrätt mot trådbanan och skapar gapet mellan intilliggande spolar. När det programmerade antalet spolar har nåtts separerar ett skärblad fjädern från den inkommande tråden och styrsystemet startar omedelbart nästa cykel.
Det som skiljer CNC-versionen fundamentalt från en mekanisk maskin är att varje formningsparameter är ett programmerbart numeriskt värde. På en mekanisk coiler ändrar man ytterdiametern genom att manuellt lossa en låsmutter och flytta en kam. På en CNC-maskin anger du ytterdiametern i kontrollskärmen och servoaxeln positionerar sig automatiskt. Enligt produktionsdata som publicerats i fjädermaskinindustrin minskar detta skifte inställningstiden för en typisk tryckfjäder från ungefär 40 till 60 minuter på en mekanisk maskin till ungefär 5 till 10 minuter på en välprogrammerad CNC-modell. Tabellen nedan jämför de två maskintyperna med de faktorer som är viktigast på verkstadsgolvet.
| Jämförelseobjekt | Mekanisk lindningsmaskin | CNC fjäderrullningsmaskin |
|---|---|---|
| Inställningstid per fjädertyp | 30 till 60 minuter | 5 till 10 minuter |
| Dimensionell repeterbarhet | Beror på operatörens skicklighet | Konsekvent inom 0,01 till 0,03 mm |
| Verktygsförändringar | Flera kammar och fysiska stopp | Programändring plus några verktygspositioner |
| Förmåga att producera komplexa former | Mycket begränsad | Fleraxlig formning av krokar, pigtails och böjar |
| Dataregistrering och kvalitetsspårning | Ej tillgängligt | Inbyggd i styrsystemet |
Antalet axlar på en CNC-fjäderlindningsmaskin avgör hur många oberoende rörelser som kan utföras samtidigt. A 3-axlig maskin styr vanligtvis trådmatning, lindningspunkt eller huvudkam och stigning. Denna konfiguration täcker de flesta standardkompressions- och förlängningsfjädrar. A 5-axlig maskin lägger till verktygsaxlar som tillåter mer komplexa formningsoperationer som att böja pigtailändar, producera sektioner med variabel stigning och forma torsionsfjäderben med nära tolerans. A 6-axlig eller 7-axlig maskin , såsom TK-760-klassen, ger ännu mer formningsfrihet och kan hantera tråddiametrar i den tyngre änden av skalan.
Högaxlade maskiner har också betydelse när du tillverkar olika fjäderfamiljer på samma maskin. Till exempel behöver en tillverkare som tillverkar både upphängningsfjädrar för bilar och små precisionsförlängningsfjädrar extra axlar för att hantera olika verktygsuppsättningar utan att fysiskt bygga om formningsområdet. Den praktiska regeln är enkel: köp inte fler axlar än vad din produktmix kräver, eftersom varje ytterligare axel ökar kostnaden och programmeringskomplexiteten. Men om du har en jobbbutik som kör ett brett utbud av beställningar, undviker en 5-axlig eller högre maskin flaskhalsen med frekventa verktygsbyten.
 TK-320B 3-axlig CNC fjäderlindningsmaskin för 3,0 mm tråd Denna 3-axliga maskin täcker det populära 0,5–3,0 mm trådsortimentet med oberoende stigningskontroll, tvåspråkigt gränssnitt och manuell provtillverkning, lämplig för produktion med medelstor kapacitet utan att överutnyttja extra axlar. Visa produkt →
Köpare fokuserar ofta på pris och varumärke, men de verkliga urvalskriterierna är tekniska. De fem specifikationer som avgör om en maskin passar din produktion är tråddiameterintervall, maximal fjäderns ytterdiameter, matningshastighet, antal axlar och styrsystemkapacitet. Tråddiameterintervallet är det första filtret: en maskin som är klassad för 0,5 till 3,0 mm tråd kan inte ekonomiskt producera en 6 mm trådfjäder. Modellnummer i de flesta tillverkares serier ger en snabb indikation på kapacitet. En TK-320-modell är till exempel byggd kring 3,0 mm trådklassen, medan en TK-760-modell är inriktad på tyngre tråd i intervallet 6,0 till 7,0 mm.
| Specifikation | Typiskt intervall | Varför det spelar roll |
|---|---|---|
| Tråddiameter | 0,3 mm upp till 6,0 mm eller mer | Avgör vilka fjäderstorlekar du överhuvudtaget kan producera |
| Maximal fjäder ytterdiameter | 10 mm till 80 mm beroende på modell | Begränsar det fysiska formningsutrymmet inuti maskinen |
| Matningshastighet | 30 till 120 m/min | Påverkar direkt cykeltid och effekt per skift |
| Antal axlar | 3 till 12 axlar | Definierar geometrisk formningsfrihet och flexibilitet |
| Typ av styrsystem | Industriell PC med servodrivrutiner | Påverkar enkel programmering, minne och diagnostisk förmåga |
Förbise inte kontrollsystemet. En maskin med hög mekanisk noggrannhet men ett dåligt utformat kontrollgränssnitt kommer att kosta dig timmar av programmeringstid. Leta efter ett styrsystem som stöder grafisk ingång av fjäderparameter, realtidsövervakning av varje servoaxel, lagring av många programrecept och standard USB- eller nätverksdataöverföring. Dessa funktioner minskar direkt omställningstiden och gör det realistiskt för en operatör att övervaka fyra till sex maskiner.
 TK-335 3-axlig CNC fjäderlindningsmaskin med enkel kontroll Med samma 3-axliga konfiguration som TK-320B men designad för effektiv programmering, stöder denna modell snabba växlingar genom grafisk parameterinmatning och övervakning av flera maskiner, idealiskt för butiker som behöver förenklad drift. Visa produkt →
En CNC-fjäderlindningsmaskin fungerar inte ensam. Trådmatningssystemet är hjärtat av konsistensen. Om trådmatningen slirar eller vibrerar, fluktuerar fjäderstigningen och ytterdiametern även på en perfekt avstämd maskin. Seriösa tillverkare levererar förstärkta matarvalsar, en trådriktare och valfritt ett elektriskt trådmatarställ som aktivt matar in tråden i maskinen under låg spänning. Ett trådmatningsställ som typ SLB-2800 förbättrar stabiliteten, särskilt när man använder tunga trådrullar, eftersom det förhindrar att tråden trasslar ihop sig och minskar belastningen på huvudmatarrullarna.
Skärkvalitet är den näst vanligaste källan till defekter. En servosaxanordning ger ett renare snitt och bättre fjäderändkvalitet än en mekanisk skärkam, eftersom skärhastigheten och timingen är programmerbara. För fjädrar som kräver stängda och slipade ändar, måste spolarutgången matas smidigt in i en fjäderkvarn; för förlängningsfjädrar med krokar behöver du formverktygen och en trådböjningsförmåga som kommer med en 5-axlig eller högre konfiguration. Planera först hela processlinjen och välj sedan den lindningsmaskin som matchar den.
Precision citeras vanligtvis på två sätt: positioneringsupplösning och repeterbarhet. Positioneringsupplösning hänvisar till den minsta programmerbara rörelsen för varje servoaxel, ofta 0,01 mm eller bättre på moderna kinesiska och europeiska maskiner. Repeterbarhet hänvisar till hur konsekvent maskinen återgår till samma position under många cykler. För fjäderproduktion är repeterbarhet det viktigaste siffran eftersom fjäderspecifikationer som fri längd och ytterdiameter produceras direkt av axelpositioner. En väl underhållen CNC-fjäderlindningsmaskin kan hålla fjäderfri längd inom 0,1 mm och ytterdiameter inom 0,03 mm vid en stabil produktionsserie.
Den praktiska innebörden är att du bör definiera dina toleranskrav innan du begär en offert. Om dina fjädrar är för bilsäten eller medicinsk utrustning är toleransklassen snävare och maskinen behöver en styvare ram, bättre styrskenor och servomotorer av högre kvalitet. Om dina fjädrar är avsedda för allmän hårdvara räcker det troligen med en vanlig 3-axlig maskin. Att be flera leverantörer att bekräfta att deras maskin kan hålla den erforderliga toleransen på en testfjäder är det bästa sättet att eliminera risker, och alla pålitliga tillverkare kommer att acceptera en provbeställning.
Affärsfallet för att ersätta en gammal mekanisk spolar med en CNC-fjäderlindningsmaskin baseras vanligtvis på tre siffror: cykeltid, skrothastighet och arbetskostnad. En CNC-maskin kan köras med högre matningshastighet eftersom servostyrning håller trådrörelsen stabil, speciellt när man formar små tryckfjädrar. Typiska cykeltider sjunker med 15 till 30 procent jämfört med en mekanisk maskin på samma fjäderkonstruktion, och skrot från dimensionsavvikelse är praktiskt taget eliminerad.
Arbetskraftsbesparingar kommer från drift med flera maskiner och snabb omställning. En produktionschef som kör fyra mekaniska maskiner behöver en operatör per maskin under större delen av skiftet. Samma operatör kan hantera fem eller sex CNC-maskiner, eftersom programmeringsändringar görs på kontrollpanelen och övervakningen sällan är kontinuerlig. Lägg till minskningen av verktygskostnaden, eftersom CNC-maskiner behöver färre fysiska kammar, och återbetalningstiden är vanligtvis mellan 18 och 30 månader för en liten till medelstor fjäderfabrik. En detaljerad jämförelse av maskinproduktivitet på verkstadsgolvet visas i vår operativa bedömning av CNC kontra traditionella fjäderproduktionsmetoder på företagets nyhetssida , som dokumenterar verkliga produktionsexempel.
CNC-fjäderlindningsmaskiner är pålitliga, men deras noggrannhet beror på några underhållsdiscipliner. De kritiska kontrollpunkterna är matarrullarna, styrskenorna, smörjsystemet, servomotorerna och elskåpet. Matarvalsarna slits med tiden och bör inspekteras varje månad för platta fläckar och spårslitage. Styrskenor behöver ren smörjning för att bibehålla axelpositioneringsnoggrannheten. Styrsystemet bör säkerhetskopieras regelbundet så att programrecept och kalibreringsparametrar inte går förlorade.
Att hoppa över dessa steg bryter inte maskinen omedelbart, men det urholkar gradvis dimensionsstabiliteten. De vanligaste fältreparationsproblemen på CNC-spolar, såsom inkonsekvent stigning eller fluktuerande ytterdiameter, spåras oftast till slitna matarrullar eller en lös styrskena snarare än till det elektroniska styrsystemet. Bra underhåll är därför en direkt investering i utskriftskvalitet.
CNC-fjäderlindningsmaskiner matar nästan alla konstruerade produkter som använder en fjäder. De tre största applikationsblocken i volym är fordons- och mobilitetskomponenter, elektroteknik och medicinsk utrustning. Inom fordonssektorn tillverkas fjäderfjädrar, ventilfjädrar, bromsreturfjädrar och sätesfjädrar i mycket stora partier, vilket gör växlingshastigheten och fleraxlig kapacitet hos CNC-spolar särskilt värdefulla. Mobilitets- och fordonsapplikationssegmentet kräver också snäv spårbarhet, och CNC-maskiner kan logga produktionsparametrar per batch, vilket stöder kvalitetsdokumentation. Elektrotekniska tillämpningar kräver små precisionsfjädrar för brytare, kontakter och reläer, där tråddiametern vanligtvis är under 1,0 mm och ren skärning är väsentlig.
Medicintekniska fjädrar går ännu längre i precision och kräver ofta gradfria ändar och exakta mekaniska egenskaper. I dessa applikationer ger en 5-axlig eller 6/7-axlig maskin den verktygsrörelse som behövs för att producera komplexa ändkrokar utan sekundära operationer. Flyg- och telekommunikationssektorerna har liknande krav men med mindre batchstorlekar och mer exotiska trådmaterial. För en detaljerad titt på hur fjädermaskiner betjänar fordonsproduktionslinjer, se vår applikationsöversikt för mobilitet och bilindustrin . En maskin med tyngre trådkapacitet, såsom TK-760 6/7-axlig coiler, täcker den bredare diameterspridningen som är typisk för industriutrustningsleverantörer.
 TK-760 6/7-axlig CNC fjäderlindningsmaskin för tung tråd Med 6 eller 7 axlar som täcker 6,0–7,0 mm tråd, hanterar denna maskin komplexa ändkrokar och olika skärtyper, vilket gör den nödvändig för medicinska, flyg- och industrifjädrar som kräver precision och mångsidighet. Visa produkt →
Även med en bra CNC-fjäderlindningsmaskin kan kvalitetsproblem uppstå när maskinen, verktygen eller trådförhållandena ändras. Att lösa dem kräver en systematisk kontrollorder: verifiera först trådkvaliteten, inspektera sedan den mekaniska inställningen och granska slutligen programparametrarna. Tabellen nedan listar de vanligast rapporterade problemen och den standardlösning som används av servicetekniker.
| Defekt | Mest trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Ytterdiameter för stor eller för liten | Spiralpunkten är sliten eller felinriktad | Sätt tillbaka spiralpunkten och bekräfta diametern på en testfjäder |
| Tonhöjden varierar längs våren | Slitage på matarrullen eller pitchverktyget | Byt matarrullar, kontrollera stigningsverktygets kontaktyta |
| Tråd går av ofta | Felaktig plattångsinställning eller materialhårdhet | Minska plattriktarens tryck, bekräfta trådens draghållfasthet |
| Avskuren ände är böjd eller riven | Skärblad slö eller klipptid felaktig | Slipa eller byt ut bladet, justera klippaxelns timing |
| De första delarna efter installationen är utom tolerans | Programmet är inte optimerat för trådfjädring | Justera kompensationsvärdena i styrsystemet |
Kärnskillnaden är hur rörelse genereras och kontrolleras. En mekanisk maskin använder kammar, växlar och gränslägesbrytare, så att ändra en fjäderdesign innebär att byta fysiska kammar och stopp. En CNC-maskin använder servomotorer för varje axel, och varje rörelse definieras av numeriska programvärden. Detta ger enklare växling, högre repeterbarhet och möjligheten att göra komplexa fjäderformer som en mekanisk maskin inte kan.
För raka tryckfjädrar med platta slutna ändar och inga speciella svansböjar är en 3-axlig maskin det ekonomiska valet. Välj 5 axlar om du behöver göra fjädrar med precisionsändkrokar, variabelt spiralavstånd eller mer komplexa klipp-och-form-sekvenser. Välj 6 till 7 axlar när produktmixen är bred och du vill ha maximal verktygspositioneringsflexibilitet på tyngre tråd.
Maskinen kan bearbeta vilken tråd som helst som kan lindas och skäras med tillgängliga verktyg. Typiska material inkluderar oljehärdat fjäderstål, hårddragen kolståltråd, rostfri ståltråd, fosforbrons, berylliumkoppar och musiktråd. De huvudsakliga begränsningarna är maskinens tråddiameter och materialets hårdhet. Vissa höghållfasta legeringstrådar kräver matarrullar och verktyg av hårdmetall för att uppnå en rimlig livslängd.
För en konstruktion som använder samma tråddiameter och liknande verktygspositioner är omställningen bara en fråga om att ladda det sparade programmet och placera två eller tre verktyg; detta tar 5 till 15 minuter. Om tråddiametern ändras eller om andra verktyg krävs, vänta 20 till 40 minuter beroende på maskinens åtkomst. Detta är fortfarande betydligt snabbare än en mekanisk maskin där nya kammar måste monteras och riktas in.
Ja, med rätt verktygssats och tillräckligt med axlar. Kompressionsfjädrar behöver en lindningsspets, mittstift eller axel och stigningsverktyg. Förlängningsfjädrar behöver ytterligare verktyg för att bilda ändkrokarna, varför en 5-axlig maskin generellt rekommenderas. Torsionsfjädrar med raka ben behöver benböjningsverktyg. En enda 5-axlig eller 6/7-axlig maskin kan täcka alla tre fjäderfamiljer om tråddiameterintervallet matchar dina delar.
Håll matarrullarna rena och ordentligt intryckta, kontrollera att trådriktaren är inställd för den faktiska tråddiametern och använd ett korrekt spänt trådmatarställ för att förhindra att tråden dras ojämnt. Kontrollera också matarrullens spår med jämna mellanrum; ett slitet spår ändrar den effektiva matningsdiametern och orsakar längdfel. Att övervaka den första biten av varje skift mot den programmerade längden fångar drift innan det blir skrot.
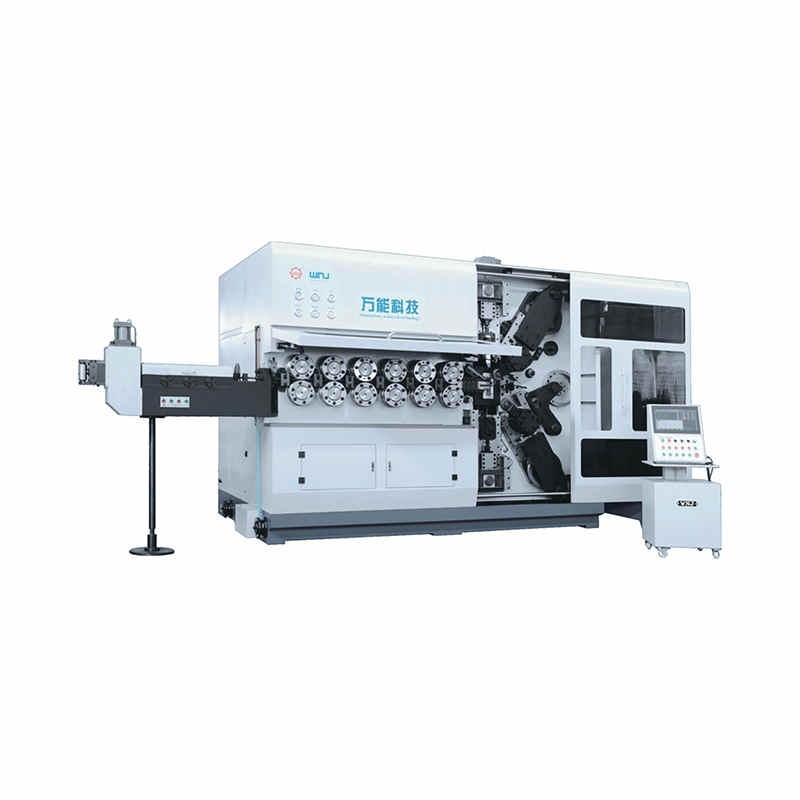
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AXLIG CNC-FJÄDER KOILMASKIN ...
Visa detaljer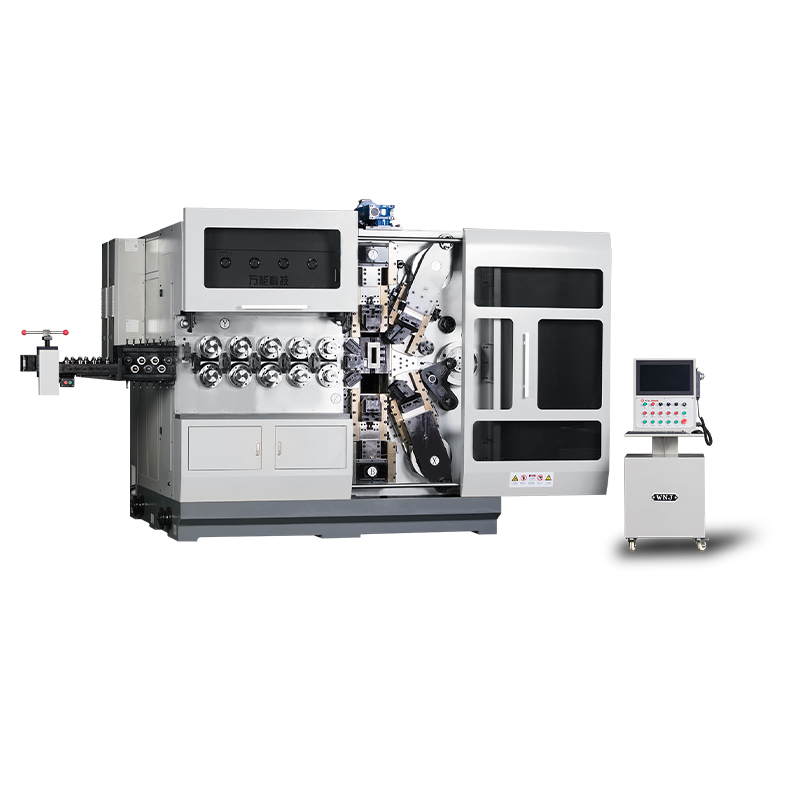
TK12120 TK-12120 12AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljer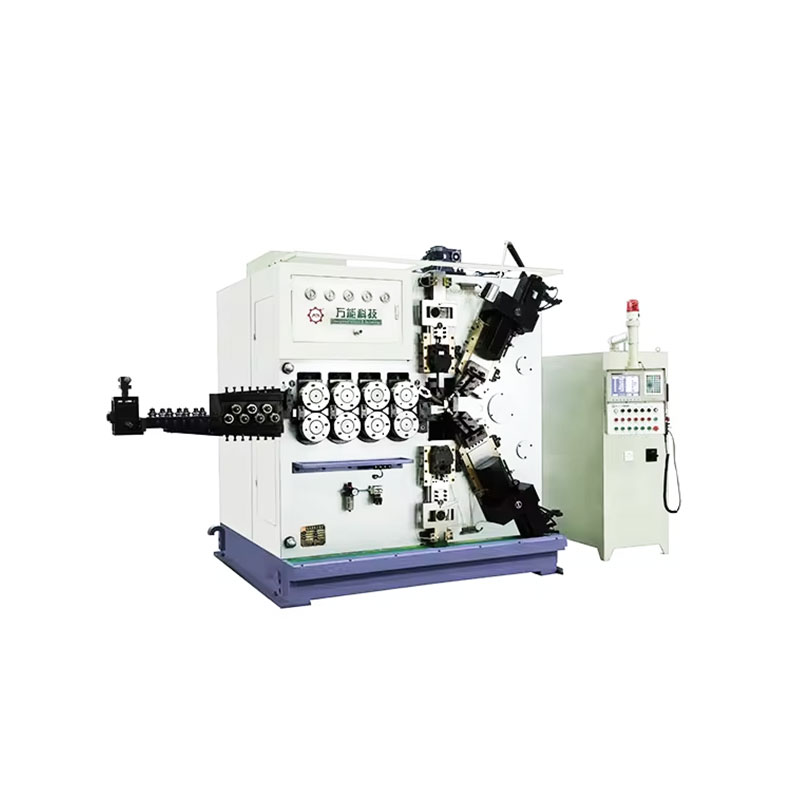
TK-6160 TK-6160 CNC FJÄDERVALSMASKIN ...
Visa detaljer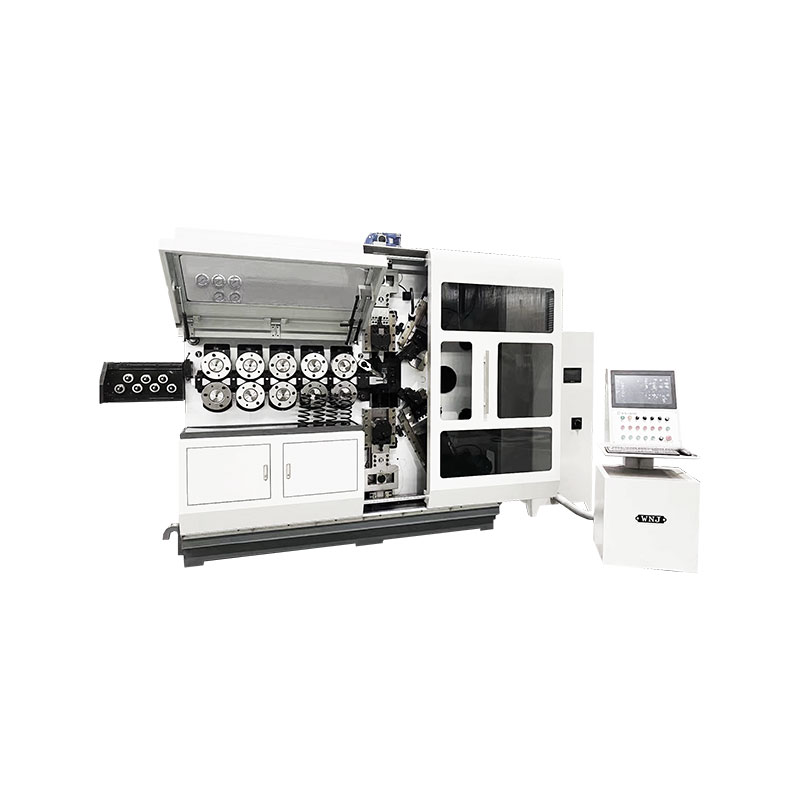
TK-6120 TK-6120 CNC FJÄDERVALSMASKIN ...
Visa detaljer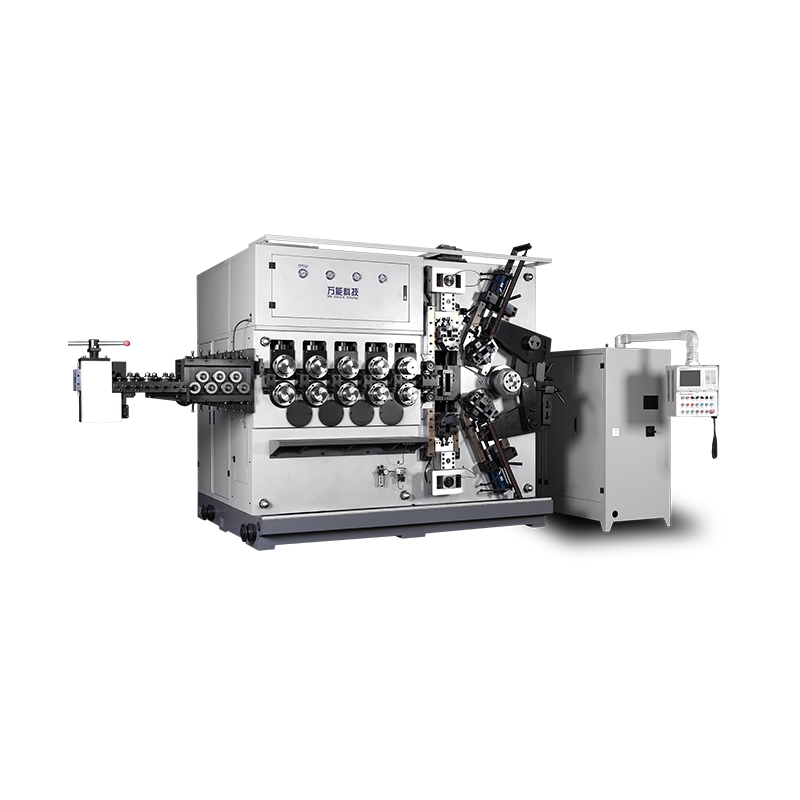
TK-5200 TK-5200 5AXLA CNC FJÄDER KOILMASKIN ...
Visa detaljer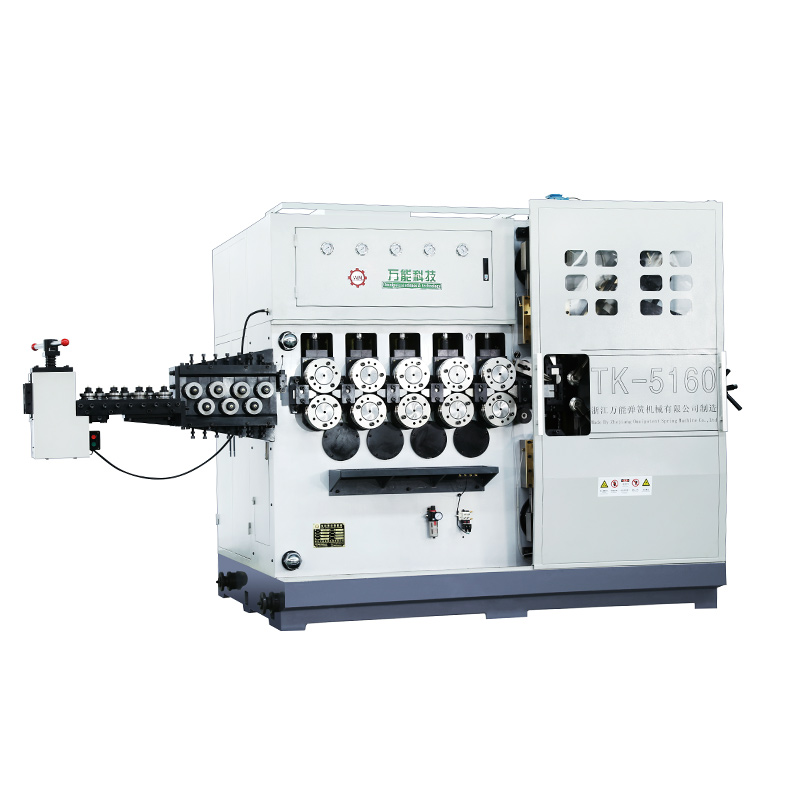
TK-5160 TK-5160 5AXLA CNC-FJÄDER KOILMASKIN ...
Visa detaljer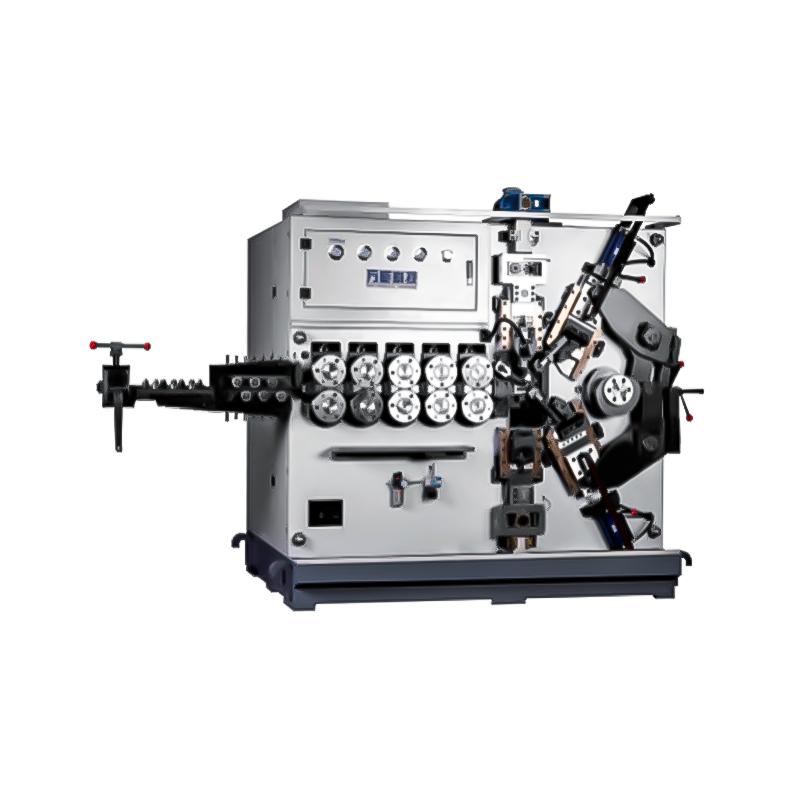
TK-5120 TK-5120 5AXLAR CNC-FJÄDER KOILMASKIN ...
Visa detaljerMobil QR-kod